Presse Flexo pour Étiquettes Autocollantes : Comment Choisir ?
Choisir une presse flexographique pour étiquettes autocollantes ne consiste pas simplement à demander une machine de 320 mm, 6 couleurs ou 8 couleurs.
Deux fabricants utilisant une largeur de bande similaire peuvent avoir besoin de configurations très différentes selon :
- le support d’étiquette ;
- les dimensions et l’imposition ;
- le nombre réel d’encres ;
- le système de séchage ;
- la découpe et la finition ;
- la longueur des tirages ;
- la fréquence des changements de références.
Le bon choix commence donc par l’étiquette finie et son workflow de production, et non par le modèle de presse.
Par où commencer pour choisir une presse flexo pour étiquettes ?
Commencez par définir le produit réel : matériau, dimensions, nombre de poses, couleurs, finition et format de livraison.
Avant de demander un devis, l’acheteur devrait pouvoir répondre aux questions suivantes :
- Quel support sera imprimé ?
- Quelle est l’épaisseur totale du complexe adhésif ?
- Quelles sont les dimensions de l’étiquette finie ?
- Combien de poses seront imprimées sur la largeur ?
- Quelle est la longueur de répétition ?
- Combien d’encres sont réellement nécessaires ?
- La découpe doit-elle être réalisée en ligne ?
- Faut-il prévoir vernissage, pelliculage ou refente ?
- Quelle est la longueur moyenne des commandes ?
Une demande telle que :
« Je cherche une presse flexo 6 couleurs de 320 mm pour étiquettes autocollantes. »
ne suffit généralement pas pour définir la machine.
Une configuration 6 couleurs peut correspondre, par exemple, à :
- CMJN + 2 tons directs ;
- CMJN + blanc couvrant + 1 ton direct ;
- 5 encres + une fonction spécifique selon le workflow.
La presse doit donc être configurée à partir du produit et des opérations réellement nécessaires.
Quel support d’étiquette allez-vous réellement imprimer ?
Le matériau influence directement la tension de bande, l’adhérence de l’encre, le séchage, le registre et la découpe.
Une étiquette autocollante comprend généralement :
Frontal + adhésif + liner
La presse doit donc transporter un complexe multicouche dont le comportement peut varier fortement selon le frontal, le liner et l’adhésif utilisés.
Papier autocollant
Le papier autocollant est couramment utilisé pour :
- étiquettes alimentaires ;
- étiquettes logistiques ;
- étiquettes de prix ;
- produits de grande consommation.
L’acheteur doit notamment confirmer :
- le grammage ;
- le type de couchage ;
- le type de liner ;
- la compatibilité avec l’encre ;
- la stabilité pendant la découpe.
BOPP et PP
Les films BOPP et PP demandent davantage d’attention concernant le traitement de surface, l’adhérence de l’encre et la stabilité de tension.
Ils sont fréquemment utilisés pour :
- boissons ;
- cosmétiques ;
- produits alimentaires ;
- produits ménagers.
Il faut vérifier :
- l’épaisseur du film ;
- le niveau de traitement de surface ;
- le système d’encre ;
- la nécessité éventuelle d’un traitement corona.
PET
Le PET est souvent utilisé pour des étiquettes demandant une bonne stabilité, une résistance élevée ou une durée de vie importante.
Les points à confirmer sont :
- l’adhérence de l’encre ;
- le traitement de surface ;
- la stabilité du support ;
- la compatibilité avec la découpe.
PE
Le PE peut être plus sensible à l’allongement et aux variations de tension.
Pour ce type de support, l’acheteur doit accorder une attention particulière :
- au contrôle de tension ;
- au séchage ;
- au traitement de surface ;
- à la stabilité du registre.
Papier thermique
Le papier thermique demande une attention spécifique à la température appliquée pendant le séchage.
Il faut donc confirmer :
- le type exact de papier thermique ;
- le système d’encre ;
- la température admissible ;
- la vitesse réellement stable.
Deux presses ayant la même laize et le même nombre de couleurs ne sont donc pas nécessairement adaptées aux mêmes étiquettes.
Comment déterminer la bonne laize et la répétition ?
La largeur de l’étiquette finie ne correspond pas directement à la largeur de presse nécessaire.
La laize doit être calculée à partir de :
- la largeur de chaque étiquette ;
- le nombre de poses ;
- les espaces entre les étiquettes ;
- la matrice à retirer après découpe ;
- les marges latérales nécessaires.
Par exemple, une étiquette de 80 mm de largeur ne signifie pas qu’une presse de 80 ou 100 mm suffit.
Si trois poses sont imprimées sur la largeur :
3 × 80 mm + espaces + matrice + marges = largeur réelle de bande
Le nombre de poses influence directement :
- le nombre d’étiquettes produites par tour ;
- le rendement matière ;
- la largeur de la matrice ;
- la configuration de découpe.
Pour approfondir ce calcul, consultez notre guide pour déterminer la laize d’impression adaptée aux étiquettes .
Pourquoi la longueur de répétition doit-elle aussi être définie ?
La longueur d’une étiquette n’est pas nécessairement égale à la longueur de répétition utilisée sur la presse.
La répétition dépend également :
- de l’orientation du produit ;
- de l’espace entre deux étiquettes ;
- du nombre de répétitions dans le sens machine ;
- de la configuration du cylindre porte-cliché ;
- de la découpe prévue.
L’acheteur devrait communiquer :
- la répétition minimale ;
- la répétition maximale ;
- les répétitions les plus fréquemment utilisées.
Une presse correctement dimensionnée doit couvrir les formats courants sans imposer trop de changements mécaniques ou limiter les futurs travaux.
Quelles données préparer avant de définir les couleurs et le séchage ?
| Donnée | À préciser |
|---|---|
| Support | Papier autocollant, BOPP, PP, PET, PE ou papier thermique |
| Épaisseur | Épaisseur du frontal et du complexe complet |
| Format d’étiquette | Largeur × longueur |
| Imposition | Nombre de poses sur la largeur et dans le sens machine |
| Largeur de bande | Largeur réellement utilisée en production |
| Répétition | Minimum, maximum et formats fréquents |
| Diamètre du mandrin | Selon les bobines utilisées |
| Diamètres de bobine | Déroulement et rembobinage |
Une fois ces données définies, il devient possible de choisir correctement le nombre de groupes d’impression, le système d’encre, le séchage et le niveau de contrôle de registre nécessaires.
Combien de groupes d’impression faut-il réellement pour vos étiquettes ?
Le nombre de groupes d’impression doit être déterminé à partir des encres réellement utilisées, et non uniquement du nombre de couleurs visibles sur l’étiquette.
Une étiquette peut sembler comporter quatre ou cinq couleurs tout en nécessitant davantage de groupes selon :
- la quadrichromie CMJN ;
- les tons directs Pantone ;
- le blanc couvrant ;
- le vernis ou une autre fonction spécifique.
Par exemple :
| Travail d’impression | Groupes à prévoir |
|---|---|
| CMJN | 4 groupes |
| CMJN + 1 Pantone | 5 groupes |
| CMJN + blanc couvrant | 5 groupes |
| CMJN + blanc couvrant + 1 Pantone | 6 groupes |
| CMJN + 2 Pantone + blanc couvrant | 7 groupes |
Couleurs visibles ≠ encres utilisées ≠ nombre de groupes d’impression.
Pourquoi le blanc couvrant est-il important pour les étiquettes transparentes ?
Pour une étiquette BOPP ou PET transparente, le blanc peut servir de fond afin de conserver :
- la densité des couleurs ;
- la lisibilité du texte ;
- le contraste du graphisme ;
- la stabilité visuelle après application sur le produit.
Une étiquette prévue en CMJN peut donc nécessiter un cinquième groupe si un blanc couvrant doit être imprimé.
Si un ton direct supplémentaire est également nécessaire, une configuration 6 couleurs peut devenir plus adaptée.
Faut-il prévoir des groupes libres pour de futurs travaux ?
Cela dépend de l’évolution prévue de votre portefeuille de commandes.
Une entreprise produisant principalement des étiquettes simples en 2 ou 4 couleurs n’a pas nécessairement besoin d’investir immédiatement dans une presse très complexe.
En revanche, si les clients demandent progressivement :
- davantage de Pantone ;
- des supports transparents ;
- du blanc couvrant ;
- des effets ou finitions supplémentaires ;
une marge de capacité peut éviter de limiter les futurs projets.
Il faut donc équilibrer investissement actuel et besoins probables des prochaines années.
UV ou encre à base d’eau : quel système choisir ?
Le choix doit être effectué selon le support, la vitesse, l’adhérence nécessaire et les exigences du produit final.
Il ne faut pas considérer qu’une seule technologie d’encre convient à toutes les étiquettes autocollantes.
Quand l’encre UV devient-elle intéressante ?
Les systèmes UV sont fréquemment utilisés pour certaines applications d’étiquettes nécessitant :
- un séchage rapide ;
- une bonne définition d’impression ;
- une production sur supports couchés ou films compatibles ;
- une finition régulière à vitesse de production.
Pour des étiquettes en BOPP, PP, PET ou autres films, l’acheteur doit cependant vérifier la compatibilité entre :
- le matériau ;
- le traitement de surface ;
- le système UV ;
- la formulation de l’encre.
Quand l’encre à base d’eau peut-elle être adaptée ?
Les encres à base d’eau peuvent convenir à certaines applications papier et à certains projets définis selon le support et le système de séchage.
Il faut notamment vérifier :
- la capacité de séchage ;
- la vitesse stable ;
- la quantité d’encre déposée ;
- la résistance demandée après impression.
Une presse fonctionnant correctement sur papier autocollant ne doit donc pas être considérée automatiquement comme optimisée pour les films.
Pourquoi le séchage doit-il être évalué à la vitesse réelle ?
Une encre correctement sèche à faible vitesse peut ne plus l’être lorsque la machine accélère.
Un séchage insuffisant peut provoquer :
- maculage ;
- transfert d’encre sur les rouleaux ;
- adhérence entre les couches de la bobine ;
- défauts pendant le rembobinage ;
- problèmes lors de la découpe ou de l’échenillage.
L’acheteur doit donc demander une vitesse de production stable avec son matériau et son encre, et pas seulement une vitesse mécanique maximale.
Quand faut-il prévoir un traitement corona ?
Pour certains films comme BOPP, PP ou PE, un traitement de surface suffisant est nécessaire pour obtenir une bonne adhérence de l’encre.
Le fait qu’une presse puisse transporter le film ne garantit pas automatiquement une qualité d’impression correcte.
Avant de décider d’intégrer un corona, il faut vérifier :
- le niveau de traitement fourni par le fabricant du matériau ;
- le temps écoulé depuis le traitement initial ;
- le niveau de tension de surface nécessaire pour l’encre ;
- la régularité du matériau réellement acheté.
Si le niveau de traitement du film devient insuffisant avant l’impression, un traitement corona en ligne peut contribuer à stabiliser l’adhérence.
Quel niveau de tension et de repérage faut-il pour les étiquettes ?
Les étiquettes demandent souvent un contrôle précis de bande parce que de faibles écarts deviennent très visibles sur les petits formats.
Une variation relativement faible peut affecter :
- les petits textes ;
- les codes-barres ;
- les QR codes ;
- les logos ;
- la position de découpe.
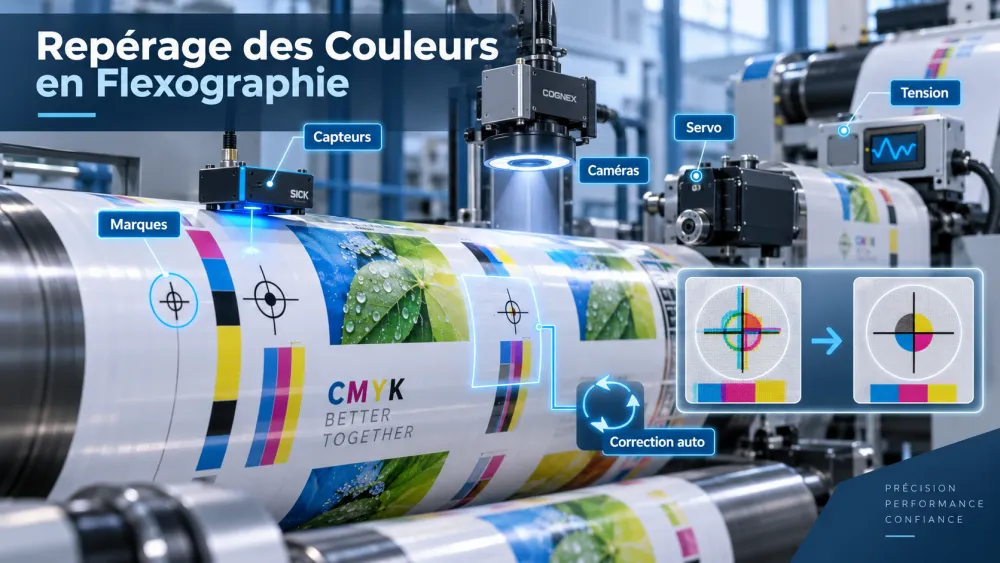
Qu’est-ce que le repérage Print-to-Print ?
Le Print-to-Print correspond à la précision de position entre les différentes couleurs imprimées.
Un mauvais repérage peut provoquer :
- des contours décalés ;
- des textes moins nets ;
- des logos présentant des liserés ;
- une mauvaise superposition du blanc et des couleurs.
Qu’est-ce que le repérage Print-to-Cut ?
Le Print-to-Cut correspond à la précision entre le graphisme imprimé et la ligne de découpe de l’étiquette.
Ce point est particulièrement important pour :
- les petites étiquettes ;
- les formes complexes ;
- les bordures imprimées proches de la découpe ;
- les designs demandant une position très régulière.
Une machine peut présenter un bon registre entre les couleurs tout en ayant une précision insuffisante entre l’impression et la découpe.
Pour une ligne d’étiquettes complète, Print-to-Print et Print-to-Cut doivent donc être évalués séparément.
Pourquoi le contrôle de tension influence-t-il aussi la découpe ?
Si la bande s’allonge ou se déplace entre l’impression et la station de découpe, la position du graphisme peut varier par rapport à la forme découpée.
Ce risque augmente notamment avec :
- les films fins ;
- les supports extensibles ;
- les fortes accélérations ;
- les longues distances entre impression et découpe.
La performance dépend donc de l’ensemble du système :
Entraînement + contrôle de tension + guidage de bande + registre + découpe
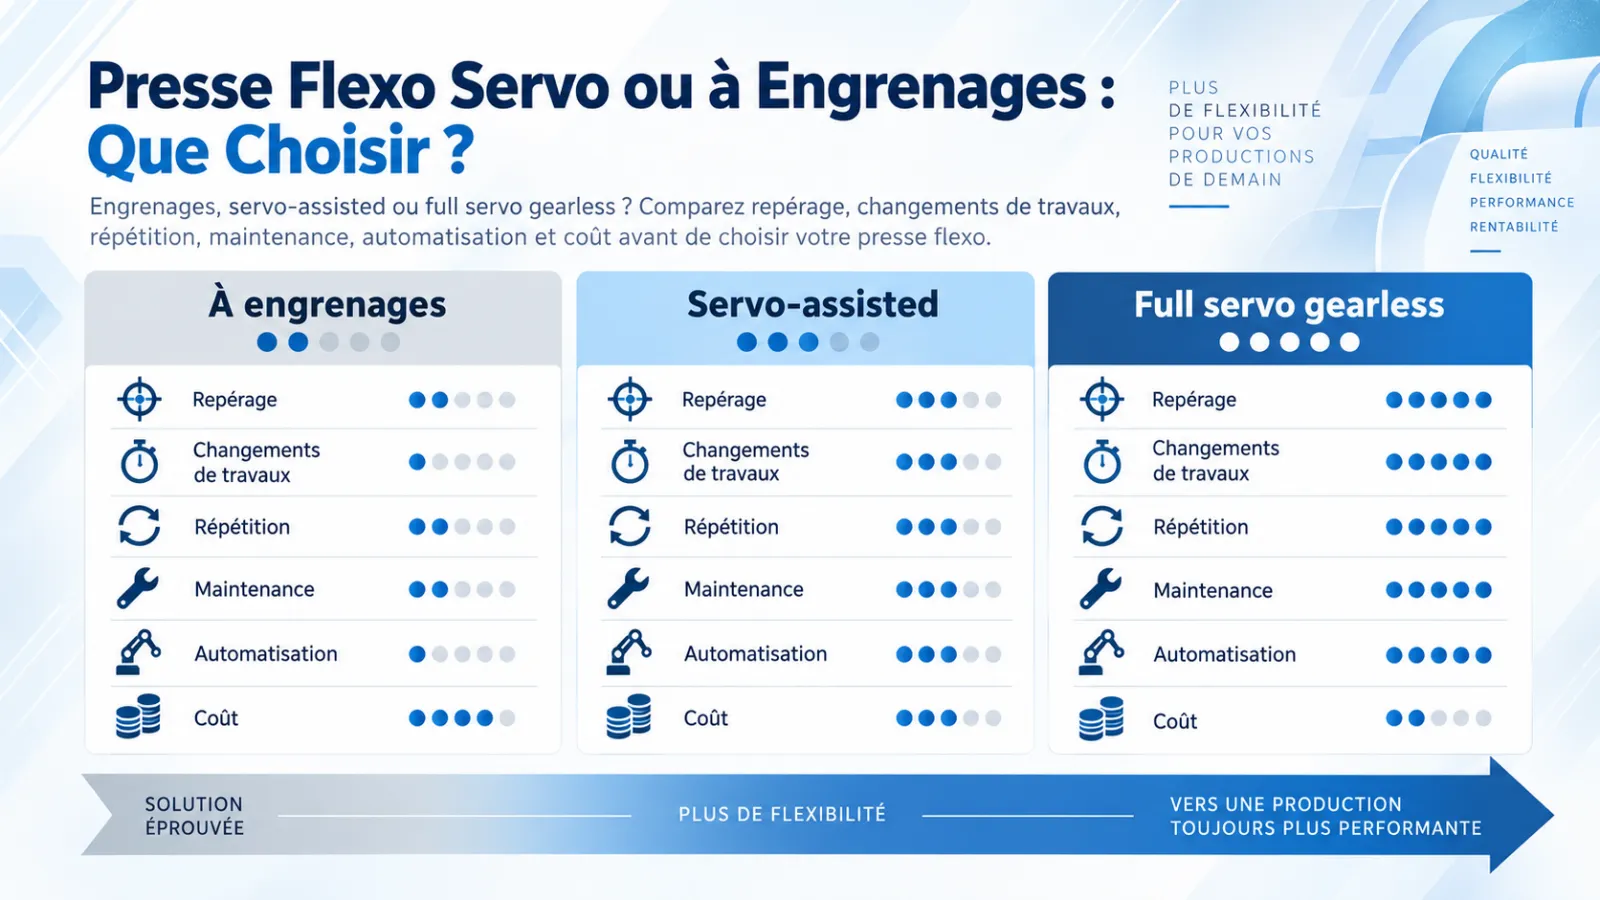
Le servo est-il obligatoire pour produire des étiquettes précises ?
Non. Un servo peut améliorer certaines fonctions de réglage et d’automatisation, mais il ne garantit pas à lui seul un bon registre.
La précision finale dépend également :
- de la mécanique de la presse ;
- du contrôle de tension ;
- du montage des clichés ;
- du comportement du matériau ;
- du système de correction ;
- des réglages opérateur.
Pour les ateliers produisant de nombreuses petites séries, le servo peut surtout apporter de la valeur par :
- la réduction des réglages ;
- la répétabilité ;
- la réduction des déchets au démarrage ;
- des changements de travaux plus efficaces.
Le niveau d’automatisation doit donc être choisi selon le profil réel des commandes, et non simplement parce qu’une configuration est plus avancée.
Faut-il intégrer la découpe dans la presse ?
La découpe en ligne est particulièrement intéressante lorsque la majorité des commandes suivent le même workflow et doivent sortir directement sous forme de bobines d’étiquettes finies.
Une ligne intégrée peut suivre le principe :
Déroulement → Impression → Séchage → Vernissage / Pelliculage → Découpe → Échenillage → Refente → Rembobinage
Cette organisation peut réduire :
- les manipulations de bobines intermédiaires ;
- les transferts entre plusieurs machines ;
- le stockage temporaire ;
- les temps de préparation entre impression et finition.
Elle peut être particulièrement adaptée lorsque l’entreprise produit régulièrement :
- des étiquettes autocollantes finies en bobine ;
- des formats répétitifs ;
- des volumes suffisamment importants pour utiliser la ligne complète.
Quand une découpe hors ligne peut-elle être plus flexible ?
Une découpe séparée peut rester plus adaptée lorsque plusieurs presses partagent le même équipement de finition ou lorsque les travaux nécessitent des configurations très différentes.
Cette organisation peut être intéressante si :
- l’usine possède déjà une découpeuse performante ;
- plusieurs presses alimentent la même machine de finition ;
- les formes changent très fréquemment ;
- les cadences d’impression et de découpe sont différentes ;
- la découpe hors ligne possède déjà une capacité suffisante.
Dans ce cas, le workflow peut rester :
Impression → Rembobinage → Découpe hors ligne → Échenillage → Refente → Bobine finale
L’objectif n’est donc pas d’intégrer le plus grand nombre de fonctions possible, mais de choisir l’organisation la plus efficace pour le volume réel de commandes.
Pourquoi l’échenillage de la matrice doit-il être testé ?
L’échenillage peut devenir l’une des étapes limitantes de la ligne, surtout pour les petites étiquettes, les formes complexes ou les matrices étroites.
La stabilité dépend notamment :
- de la forme de l’étiquette ;
- de l’espace entre les étiquettes ;
- de la largeur de la matrice ;
- de la résistance du frontal et du liner ;
- de la vitesse de séparation.
Si la matrice casse fréquemment, la presse doit ralentir même si les groupes d’impression peuvent fonctionner plus vite.
La vitesse réelle de la ligne est donc limitée par l’étape la plus lente et la moins stable.
Stack ou Inline : quelle architecture pour les étiquettes autocollantes ?
Pour les étiquettes, le choix dépend surtout du niveau de finition que vous souhaitez intégrer dans le même passage.
Une presse Stack peut être intéressante lorsque :
- l’objectif principal est l’impression ;
- la découpe est réalisée séparément ;
- l’usine possède déjà des équipements de finition ;
- les travaux restent relativement simples.
Une presse Inline peut devenir plus pertinente lorsque les commandes nécessitent régulièrement :
- impression ;
- vernissage ;
- pelliculage ;
- découpe ;
- échenillage ;
- refente ;
- rembobinage final.
Pour approfondir ce choix, consultez notre guide pour comparer une presse Stack et une presse en ligne .
Pourquoi Inline n’est-il pas automatiquement le meilleur choix ?
Une ligne Inline plus complète peut réduire les manipulations, mais elle présente aussi plusieurs contraintes :
- investissement initial plus élevé ;
- ligne plus complexe à régler ;
- plus de fonctions à maintenir ;
- capacité globale limitée par l’étape la plus lente.
Si la découpe ou l’échenillage doit fonctionner à une vitesse plus faible que l’impression, la presse entière peut devoir ralentir.
Une ligne intégrée apporte surtout de la valeur lorsque ses différentes stations sont réellement utilisées sur une grande partie des commandes.
Pourquoi une configuration simple peut-elle rester rentable ?
Une entreprise qui possède déjà :
- une découpeuse ;
- une refendeuse ;
- un équipement de pelliculage ;
- plusieurs lignes de finition ;
peut préférer conserver une presse principalement dédiée à l’impression.
Cela permet éventuellement :
- de planifier l’impression indépendamment ;
- de répartir les travaux entre plusieurs machines de finition ;
- d’éviter d’investir deux fois dans des fonctions déjà disponibles.
Comment choisir une presse pour les petites séries et les nombreux SKU ?
Pour les petites séries, la vitesse maximale est souvent moins importante que le temps nécessaire pour passer d’un travail au suivant.
Un atelier produisant plusieurs références par jour doit examiner :
- le changement de clichés ;
- le changement d’encres ;
- le changement d’anilox ;
- le changement de répétition ;
- le changement d’outil de découpe ;
- le réglage du registre ;
- les déchets de démarrage.
Une presse plus rapide en régime stable peut produire moins d’étiquettes vendables par équipe si chaque changement nécessite beaucoup plus de temps et de matière.
Pourquoi le temps de changement devient-il critique ?
Prenons deux lignes :
| Critère | Presse A | Presse B |
|---|---|---|
| Vitesse stable | 150 m/min | 120 m/min |
| Temps moyen de changement | 40 min | 20 min |
| Déchets de démarrage | Plus élevés | Plus faibles |
Pour un long tirage, la Presse A peut profiter davantage de sa vitesse.
Pour une journée comprenant de nombreux petits travaux, la Presse B peut être compétitive grâce à des changements plus courts et moins de gâche.
Il faut donc comparer le profil réel des commandes plutôt que la vitesse seule.
Quelles fonctions peuvent réduire les temps improductifs ?
Selon le niveau d’automatisation recherché, l’acheteur peut comparer :
- préréglage du registre ;
- mémorisation de certains paramètres ;
- entraînements servo selon la configuration ;
- systèmes facilitant les changements de clichés ;
- accès rapide aux groupes d’impression ;
- changements simplifiés des outils de découpe.
L’intérêt de ces fonctions dépend du nombre de changements réellement effectués chaque jour.
Comment comparer la capacité réelle au lieu de la vitesse maximale ?
Pour une production d’étiquettes, une approche plus utile est :
Production vendable par équipe = vitesse stable × temps réellement productif − calages − changements − arrêts − gâche
Il faut également tenir compte :
- du taux de rebut ;
- des ruptures de matrice ;
- des changements de bobine ;
- des reprises nécessaires après contrôle qualité.
Une vitesse annoncée de 150 m/min n’a donc de valeur que si :
- le registre reste stable ;
- le séchage reste correct ;
- la découpe suit la cadence ;
- la matrice peut être échenillée sans rupture ;
- le rembobinage final reste conforme.
Quelle configuration convient à quel profil de production ?
| Profil de production | Priorité à évaluer |
|---|---|
| Papier autocollant, longs tirages | Stabilité, coût de production et vitesse stable |
| BOPP transparent | Tension, traitement de surface, blanc couvrant et séchage |
| PET pour étiquettes durables | Adhérence de l’encre, stabilité et précision |
| Nombreux SKU et petites séries | Changements rapides, faible gâche et automatisation utile |
| Étiquette finie en une seule passe | Workflow Inline et finition intégrée |
| Découpe hors ligne déjà disponible | Comparer le coût d’une presse d’impression plus simple |
| Petites étiquettes avec bordure précise | Print-to-Print et Print-to-Cut register |
La meilleure presse pour étiquettes autocollantes est donc celle qui correspond au mix réel de matériaux, de longueurs de tirage, de finitions et de changements de travaux de l’entreprise.
Quelles informations fournir au fabricant avant de demander un devis ?
Pour recevoir une configuration précise, l’acheteur doit transmettre les caractéristiques du produit, du support, de l’impression et de la finition prévues.
Une demande indiquant uniquement :
« Je cherche une presse flexo 6 couleurs pour étiquettes autocollantes. »
ne permet pas de déterminer correctement la laize, les groupes d’impression, le séchage, la découpe ou le niveau d’automatisation nécessaire.
| Information à fournir | Pourquoi est-elle importante ? |
|---|---|
| Type d’étiquette | Définit le produit final et les opérations nécessaires. |
| Support frontal | Papier, BOPP, PP, PET, PE, PVC ou papier thermique influencent tension, encre et séchage. |
| Épaisseur du complexe | Permet de vérifier le comportement du support pendant l’impression et la découpe. |
| Dimensions de l’étiquette | Servent à calculer l’imposition et la répétition. |
| Largeur réelle de bande | Détermine la laize nécessaire de la presse. |
| Répétition minimale et maximale | Permet de valider la plage de formats. |
| Nombre d’encres | Définit le nombre réel de groupes d’impression. |
| Blanc couvrant ou Pantone | Peut nécessiter des groupes supplémentaires. |
| Type d’encre | Détermine le système de séchage et la compatibilité avec le support. |
| Découpe en ligne ou hors ligne | Définit le workflow de finition. |
| Autres finitions | Vernissage, pelliculage, refente ou autres opérations peuvent modifier la configuration. |
| Longueur moyenne des tirages | Permet d’évaluer l’importance des changements rapides et de l’automatisation. |
| Nombre de références par jour | Aide à estimer l’impact des temps de calage et de la gâche. |
Quelles erreurs éviter lors de la comparaison des offres ?
Comparer uniquement « 6 couleurs contre 6 couleurs »
Deux presses 6 couleurs peuvent avoir des systèmes très différents de tension, séchage, registre et finition.
Il faut comparer la configuration complète, pas seulement le nombre de groupes.
Choisir la plus grande laize possible
Une presse plus large peut augmenter la capacité dans certains travaux, mais elle peut aussi augmenter :
- l’investissement ;
- le coût des cylindres ;
- le coût des clichés ;
- la gâche sur les petits travaux.
Comparer uniquement la vitesse maximale
Pour les étiquettes, la vitesse stable avec impression, séchage, découpe et échenillage est plus importante que la vitesse mécanique maximale.
Acheter toutes les options disponibles
Une fonction supplémentaire n’est rentable que si elle est réellement utilisée sur une part suffisante des commandes.
Ne pas prévoir l’évolution du portefeuille
Une entreprise imprimant aujourd’hui principalement du papier peut ensuite recevoir des demandes en BOPP, PET ou étiquettes transparentes.
Il faut prévoir une marge raisonnable d’évolution sans surdimensionner inutilement la machine.
Comment tester une presse flexo pour étiquettes avant l’achat ?
Le FAT doit reproduire un travail représentatif de votre production réelle, avec votre support, vos couleurs, votre découpe et une vitesse proche de votre objectif industriel.
Un test uniquement réalisé à faible vitesse sur un papier facile à imprimer ne permet pas de valider une production future sur film ou sur des étiquettes plus exigeantes.
Il est préférable de tester :
- un matériau réellement utilisé dans votre usine ;
- une largeur proche de votre production courante ;
- le nombre réel de couleurs ;
- le blanc couvrant si nécessaire ;
- la découpe réelle ou une forme comparable ;
- l’échenillage de la matrice ;
- le rembobinage final.
Quels points faut-il contrôler pendant le FAT ?
| Point à contrôler | Ce qu’il faut vérifier |
|---|---|
| Print-to-Print | Stabilité entre les différentes couleurs pendant un tirage continu. |
| Print-to-Cut | Position régulière du graphisme par rapport à la forme découpée. |
| Tension de bande | Absence d’allongement excessif, de plis ou de déplacement latéral. |
| Adhérence de l’encre | Compatibilité réelle entre encre, support et traitement de surface. |
| Séchage | Absence de maculage ou de transfert après impression. |
| Découpe | Découpe du frontal sans endommager inutilement le liner. |
| Échenillage | Retrait continu de la matrice sans ruptures fréquentes. |
| Rembobinage | Bobine finale régulière, exploitable et correctement tendue. |
| Changement de travail | Temps nécessaire pour passer réellement d’une référence à une autre. |
| Gâche de démarrage | Quantité de matière utilisée avant d’obtenir des étiquettes conformes. |
Pourquoi faut-il tester à une vitesse représentative ?
Parce qu’une étiquette correcte à faible vitesse ne garantit pas la même stabilité à la cadence prévue en production.
Lorsque la vitesse augmente, il faut vérifier simultanément :
- le registre ;
- le séchage ;
- la tension ;
- la découpe ;
- l’échenillage ;
- le rembobinage.
Le meilleur indicateur n’est donc pas :
« Quelle vitesse maximale la machine peut-elle atteindre ? »
mais plutôt :
« À quelle vitesse peut-elle produire durablement mes étiquettes conformes ? »
Checklist finale avant validation de la presse
| Point à confirmer | Validation |
|---|---|
| Supports principaux confirmés | Oui / Non |
| Laize calculée selon l’imposition | Oui / Non |
| Plage de répétition validée | Oui / Non |
| Nombre réel de groupes confirmé | Oui / Non |
| Système d’encre et séchage validés | Oui / Non |
| Besoin de corona vérifié | Oui / Non |
| Workflow de découpe défini | Inline / Offline |
| Print-to-Print testé | Oui / Non |
| Print-to-Cut testé | Oui / Non |
| Échenillage testé avec une forme représentative | Oui / Non |
| Temps de changement évalué | Oui / Non |
| Production vendable par équipe estimée | Oui / Non |
FAQ sur le choix d’une presse flexo pour étiquettes autocollantes
Une presse pour papier autocollant peut-elle aussi imprimer du BOPP ?
Pas automatiquement. La presse doit disposer d’une plage de tension, d’un système d’encre, d’un séchage et éventuellement d’un traitement de surface adaptés au film. Si vous prévoyez de passer du papier au BOPP, communiquez les deux supports au fabricant avant de définir la machine.
Faut-il acheter directement une presse 8 couleurs pour évoluer ?
Pas nécessairement. Il faut examiner vos fichiers actuels, la fréquence des Pantone, l’utilisation du blanc couvrant et les futurs marchés visés. Des groupes supplémentaires apportent de la flexibilité, mais augmentent aussi l’investissement, les consommables et la complexité de la presse.
Peut-on produire plusieurs largeurs d’étiquettes sur la même presse ?
Oui, tant que les largeurs de bande et les répétitions restent dans la plage compatible avec la machine. Il faut également vérifier les cylindres, outils de découpe, positions de refente et bobines finales nécessaires pour les différents formats.
La même découpe convient-elle à toutes les formes d’étiquettes ?
Non. La forme, les dimensions et la répétition déterminent généralement l’outil de découpe nécessaire. Si vous produisez de nombreux formats, incluez le coût, le stockage et le temps de changement des outils dans votre comparaison de solutions.
Faut-il prévoir une inspection caméra dès l’achat ?
Cela dépend du niveau de contrôle qualité demandé. Une inspection caméra peut être pertinente pour les étiquettes comportant petits textes, codes, défauts critiques ou exigences de traçabilité. Elle ne remplace toutefois pas le contrôle du registre ni une bonne stabilité mécanique de la presse.
Comment comparer deux presses ayant une vitesse similaire ?
Comparez le temps de calage, la gâche, la stabilité, la facilité de changement et la finition réellement obtenue. Deux machines annoncées à 150 m/min peuvent avoir une production vendable très différente lorsque les commandes sont courtes et que plusieurs changements sont réalisés chaque jour.
Conclusion : choisissez la presse à partir de vos étiquettes, pas du catalogue
La bonne presse flexographique pour étiquettes autocollantes est celle qui correspond au mix réel de supports, de formats, de couleurs, de finitions et de longueurs de tirage de votre entreprise.
La logique de décision peut être résumée ainsi :
Étiquette → Support → Imposition → Laize → Répétition → Couleurs → Encre → Découpe → Workflow → Automatisation → Presse
Pour un projet nécessitant une production en ligne sur papier autocollant ou films pour étiquettes, vous pouvez également consulter notre presse flexographique en ligne pour étiquettes BOPP, PET, PVC, PP et PE et comparer sa configuration avec vos matériaux, vos formats et votre workflow réel.
Avant de valider l’investissement, demandez toujours un essai représentatif de vos propres travaux plutôt qu’une démonstration réalisée uniquement avec un support facile et une configuration standard.
Share this article: