Presse Étiquettes : Quand Ajouter Découpe, Refente et Pelliculage ?
Ajouter davantage de modules ne rend pas automatiquement une presse d’étiquettes plus rentable.
La découpe, la refente ou le pelliculage doivent être intégrés lorsqu’ils réduisent réellement les manipulations, les temps intermédiaires et le coût de l’étiquette finie.
La première question n’est donc pas « quelles options peut-on ajouter ? », mais : « quelles opérations sont réellement nécessaires sur la majorité de mes commandes ? »
Quand faut-il intégrer la finition à la presse ?
Une finition en ligne devient particulièrement intéressante lorsque le même workflow revient sur une grande partie de la production.
Avant d’ajouter un module, analysez :
- le pourcentage de commandes nécessitant cette opération ;
- la fréquence des changements de travaux ;
- les équipements hors ligne déjà disponibles ;
- les manipulations entre impression et finition ;
- la vitesse stable de la ligne complète.
| Situation de production | Configuration à étudier |
|---|---|
| Workflow identique sur la majorité des commandes | Finition en ligne |
| Finitions très différentes selon les SKU | Finition hors ligne à comparer |
| Plusieurs presses partagent le même équipement | Équipement hors ligne souvent plus flexible |
| Beaucoup de transferts et de bobines intermédiaires | Intégration en ligne à évaluer |
Pour définir d’abord la configuration générale de votre machine, consultez également notre guide pour choisir une presse flexographique pour étiquettes autocollantes .
Quand ajouter une unité de découpe ?
La découpe en ligne est particulièrement logique lorsque la majorité des étiquettes doivent être découpées et échenillées immédiatement après l’impression.
Un workflow peut alors devenir :
Impression → Découpe → Échenillage → Rembobinage
Cela permet de réduire les bobines intermédiaires et certaines opérations de manutention.
En revanche, une découpe hors ligne peut rester intéressante lorsque :
- plusieurs presses partagent une même découpeuse ;
- les formes et outils changent très fréquemment ;
- l’impression et la découpe doivent être planifiées séparément ;
- la capacité de découpe existante est encore suffisante.
Le bon choix dépend donc du taux d’utilisation réel de la découpe, pas seulement de la possibilité technique de l’intégrer.
Quand intégrer la refente ?
La refente en ligne est intéressante lorsque les bobines imprimées doivent presque toujours être transformées immédiatement en bobines plus étroites.
Elle peut réduire :
- les rembobinages intermédiaires ;
- les transferts entre machines ;
- la manutention des bobines ;
- le temps total avant livraison.
Mais une refenteuse hors ligne peut être préférable si le workflow comprend également :
- inspection des défauts ;
- suppression de sections non conformes ;
- différentes longueurs de bobines finales ;
- différents sens d’enroulement ;
- plusieurs presses alimentant le même poste de finition.
Il faut donc comparer le temps économisé en ligne avec la flexibilité offerte par une refenteuse-rembobineuse indépendante.
Quelle question poser avant d’ajouter un module ?
Pour chaque option, demandez :
« Sur quelle proportion de mes commandes ce module sera-t-il réellement utilisé ? »
Une fonction utilisée quotidiennement peut réduire le coût de production. Une fonction rarement utilisée augmente surtout l’investissement, la complexité et la maintenance de la ligne.
Quand le pelliculage en ligne devient-il intéressant ?
Le pelliculage en ligne devient intéressant lorsqu’une part importante des commandes exige une protection ou une finition de surface après impression.
Il peut être utile pour des étiquettes nécessitant :
- une meilleure résistance à l’humidité ;
- une meilleure résistance à l’abrasion ;
- une protection supplémentaire de l’impression ;
- un aspect de surface spécifique.
En revanche, si seuls quelques SKU nécessitent un pelliculage, une solution hors ligne peut rester plus flexible.
Le pelliculage doit être ajouté parce que le volume réel de commandes le justifie, et non simplement parce que l’option est disponible.
Pourquoi le taux d’utilisation du module est-il important ?
Un module rentable est un module suffisamment utilisé pour réduire réellement les coûts ou les temps de production.
Vous pouvez suivre un indicateur simple :
Taux d’utilisation du module = volume nécessitant cette finition ÷ volume total produit × 100
Par exemple, analysez séparément :
- la part des commandes nécessitant une découpe ;
- la part nécessitant une refente ;
- la part nécessitant un pelliculage.
Il n’existe pas de pourcentage universel à partir duquel une finition doit obligatoirement être intégrée.
Le bon seuil dépend aussi du temps de changement, de la main-d’œuvre, de la vitesse, de la gâche et des équipements déjà disponibles dans l’atelier.
Pourquoi un module rarement utilisé peut-il coûter cher ?
Un module supplémentaire augmente généralement :
- l’investissement initial ;
- la longueur et la complexité de la ligne ;
- les besoins de maintenance ;
- les réglages lors des changements de travaux.
S’il reste inutilisé sur la majorité des commandes, il devient surtout du capital immobilisé.
Comment comparer le coût Inline et Offline ?
Ne comparez pas uniquement le prix de la presse avec celui d’une machine de finition indépendante.
Il faut comparer le coût de l’étiquette finie :
Coût total = impression + finition + main-d’œuvre + transferts + changements + gâche + temps machine
| Critère | Inline | Offline |
|---|---|---|
| Manipulation des bobines | Réduite | Plus importante |
| Encours intermédiaires | Réduits | À gérer entre plusieurs étapes |
| Flexibilité de planification | Plus liée à la presse | Plus indépendante |
| Partage entre plusieurs presses | Limité | Plus facile |
| Complexité de la ligne | Plus élevée | Répartie sur plusieurs machines |
Une finition en ligne est intéressante lorsqu’elle réduit suffisamment les opérations intermédiaires sans créer de nouveau goulot d’étranglement.
Quel calcul faire avant de décider ?
Comparez au minimum :
- le coût de main-d’œuvre supplémentaire en mode hors ligne ;
- le temps de transfert et de rembobinage ;
- la gâche générée entre les étapes ;
- le taux d’utilisation du module intégré ;
- le coût d’investissement supplémentaire ;
- la capacité réellement vendable par équipe.
Le meilleur choix est celui qui réduit le coût total de l’étiquette finie, pas celui qui possède le plus grand nombre de fonctions.
Une finition intégrée peut-elle ralentir toute la ligne ?
Oui. La vitesse réelle de production peut être limitée par le module le plus lent de la ligne.
Par exemple :
- impression : 120 m/min ;
- découpe : 100 m/min ;
- pelliculage : 70 m/min.
Si les trois fonctions sont utilisées simultanément, la capacité réelle peut être limitée par le pelliculage.
Vitesse de presse ≠ vitesse stable de la ligne complète.
Quel risque faut-il aussi prendre en compte ?
Plus les fonctions sont intégrées, plus les modules deviennent dépendants les uns des autres.
Un problème de :
- découpe ;
- rupture de matrice ;
- pelliculage ;
- refente ;
peut ralentir ou arrêter toute la ligne.
L’intégration réduit les transferts, mais augmente l’interdépendance entre les opérations.
Comment les changements de travaux influencent-ils le choix ?
Plus les SKU et les workflows changent fréquemment, plus une ligne très intégrée peut devenir complexe à régler.
Une production composée de longs tirages répétitifs est généralement plus facile à intégrer qu’un atelier réalisant de nombreux petits travaux différents.
| Profil de production | Configuration à étudier |
|---|---|
| Longs tirages avec finition répétitive | Inline souvent intéressant |
| Nombreux petits SKU | Comparer soigneusement le temps de changement |
| Finition différente presque à chaque commande | Offline souvent plus flexible |
| Workflow stable et répétitif | Intégration plus facile à rentabiliser |
Plus de fonctions en ligne peuvent réduire les manipulations, mais aussi augmenter le nombre de réglages lors des changements.
Quel indicateur suivre sur les petites séries ?
Mesurez :
Temps total entre la dernière étiquette conforme du travail A et la première étiquette conforme du travail B.
Cet indicateur inclut mieux l’impact réel de la découpe, de la refente ou du pelliculage qu’un simple temps de changement d’impression.
Faut-il intégrer une fonction déjà disponible hors ligne ?
Pas automatiquement. Une machine existante doit être considérée comme une capacité déjà payée et disponible.
Avant de dupliquer une fonction, vérifiez :
- son taux d’utilisation actuel ;
- la capacité encore disponible ;
- les temps d’attente entre impression et finition ;
- les coûts de main-d’œuvre ;
- les pertes liées aux transferts.
Si l’équipement hors ligne n’est pas saturé, l’intégrer une seconde fois dans la nouvelle presse peut augmenter le CAPEX sans améliorer suffisamment la productivité.
Quand une nouvelle intégration peut-elle quand même être justifiée ?
Elle peut être pertinente lorsque :
- la finition existante crée régulièrement une file d’attente ;
- les transferts entre machines prennent trop de temps ;
- les rebobinages intermédiaires génèrent trop de gâche ;
- la nouvelle ligne possède un volume dédié suffisamment élevé.
L’objectif n’est pas de supprimer systématiquement les équipements hors ligne, mais d’éviter les doublons qui n’améliorent pas le coût total de production.
Comment tester la ligne complète avant l’achat ?
Le FAT doit tester le workflow complet, pas uniquement la qualité d’impression.
Si la configuration comprend impression, découpe et refente, le test doit reproduire :
Déroulement → Impression → Séchage → Découpe → Échenillage → Refente → Rembobinage
Mesurez au minimum :
- la vitesse stable de la ligne complète ;
- le registre Print-to-Print et Print-to-Cut ;
- la stabilité de l’échenillage ;
- la précision de refente ;
- la qualité de la bobine finale ;
- la gâche et le temps de changement.
Si un pelliculage est prévu, testez-le également avec le support, le film et la vitesse réellement utilisés en production.
Pourquoi tester plusieurs travaux ?
Un seul travail facile ne permet pas de valider une ligne polyvalente.
Testez idéalement :
- un travail récurrent à volume élevé ;
- un changement complet de SKU ;
- un travail utilisant les principales fonctions de finition.
Pour mieux comparer une architecture intégrée avec une configuration plus simple, consultez également notre guide Presse Flexo Stack ou En Ligne .
Quelles informations fournir pour configurer la presse ?
La machine doit être définie à partir des étiquettes finies et du workflow réel, pas à partir d’une liste d’options.
| Information | À préciser |
|---|---|
| Supports | Papier, BOPP, PET, PE ou autres |
| Format d’étiquette | Largeur, longueur et nombre de poses |
| Découpe | Pourcentage de commandes concernées et formes principales |
| Refente | Largeur et nombre de bobines finales |
| Pelliculage | SKU concernés et matériaux de pelliculage |
| Longueur des tirages | Moyenne et plage habituelle |
| Changements | Nombre moyen de SKU par équipe |
| Équipements existants | Découpeuse, refendeuse, rembobineuse ou pelliculeuse déjà disponibles |
Ces données permettent de décider quelles fonctions doivent être intégrées et lesquelles peuvent rester hors ligne.
FAQ sur découpe, refente et pelliculage
Faut-il toujours intégrer la découpe sur une presse d’étiquettes ?
Non. Elle est particulièrement intéressante lorsque la majorité des travaux nécessitent découpe et échenillage immédiatement après impression. Si plusieurs presses partagent déjà une découpeuse performante, une solution hors ligne peut rester plus flexible.
Une refente en ligne remplace-t-elle toujours une refendeuse indépendante ?
Non. Une machine indépendante reste utile lorsque l’atelier doit inspecter les bobines, éliminer des défauts, modifier les longueurs finales ou traiter les productions de plusieurs presses.
Quand faut-il ajouter un pelliculage en ligne ?
Lorsqu’un volume régulier d’étiquettes nécessite cette finition. Si le pelliculage concerne seulement quelques SKU, une ligne indépendante peut éviter d’augmenter inutilement le coût et la complexité de la presse.
Plus de modules signifient-ils une meilleure productivité ?
Pas nécessairement. Chaque module peut ajouter des réglages, de la maintenance et un nouveau point de ralentissement. La productivité doit être mesurée sur la ligne complète avec toutes les fonctions réellement utilisées.
Une vitesse d’impression élevée garantit-elle un débit élevé en finition ?
Non. La capacité réelle dépend du module le plus lent lorsque plusieurs opérations fonctionnent simultanément. Comparez donc la vitesse stable de l’ensemble du workflow plutôt que la seule vitesse nominale de la presse.
Quand choisir une refenteuse-rembobineuse séparée ?
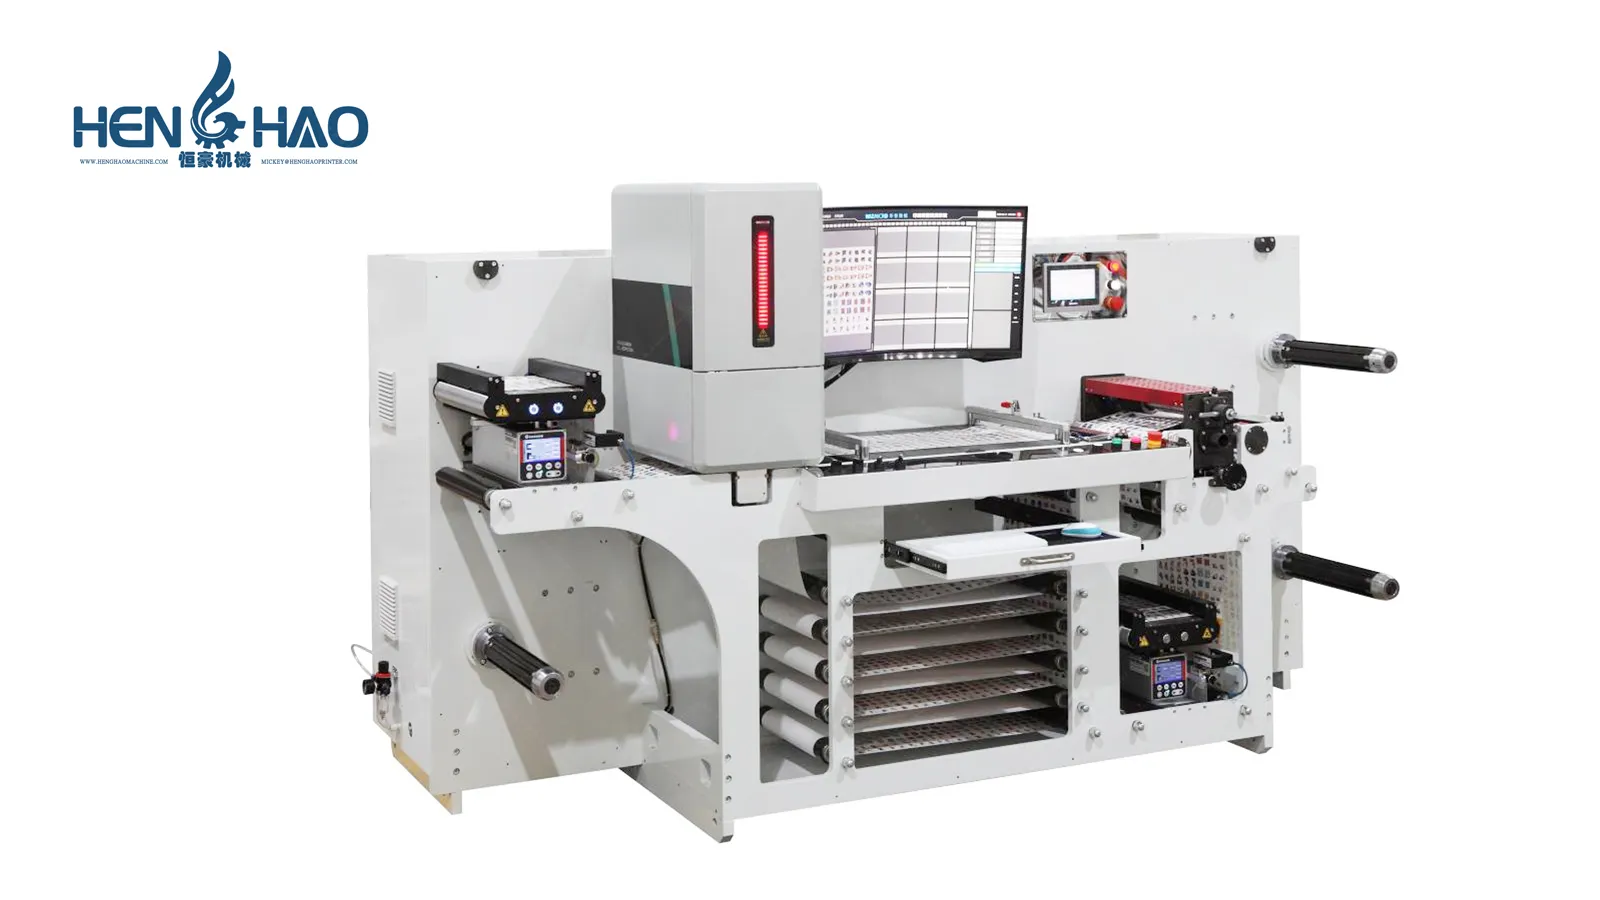
Elle est particulièrement utile lorsque la refente doit rester indépendante de l’impression. Pour comparer cette approche avec une refente intégrée, vous pouvez consulter notre machine de refendage et rembobinage d’étiquettes HFQ-320A .
Conclusion : intégrer seulement les fonctions réellement utiles
La meilleure presse d’étiquettes n’est pas celle qui possède le plus de modules, mais celle dont les fonctions correspondent au workflow réel de l’usine.
La décision peut suivre cette logique :
Produit fini → Fréquence de finition → Équipements existants → Taux d’utilisation → Vitesse de ligne → Coût total → Inline ou Offline
Si la découpe, la refente ou le pelliculage sont utilisés sur une grande partie des commandes et réduisent réellement les transferts, ils peuvent être intégrés. Sinon, conserver une finition hors ligne peut offrir davantage de flexibilité et éviter un investissement inutile.
Share this article: