Presse Flexo Servo ou à Engrenages : Que Choisir ?
Vous comparez deux presses flexographiques qui semblent très proches : même laize, même nombre de couleurs et applications similaires.
La première utilise une transmission mécanique par engrenages. La deuxième est annoncée avec plusieurs servomoteurs. Une troisième proposition utilise les termes full servo, shaftless ou gearless.
Pour l’acheteur, la question arrive rapidement :
« Est-ce que le servo vaut réellement l’investissement supplémentaire ? »
La réponse dépend moins du mot « servo » que de ce que le système contrôle réellement et de la manière dont votre usine produit.
Une presse à engrenages peut être parfaitement adaptée à une production stable et répétitive, tandis qu’un système servo plus avancé peut devenir beaucoup plus rentable lorsque les changements de travaux, les répétitions, le repérage et l’automatisation jouent un rôle central.
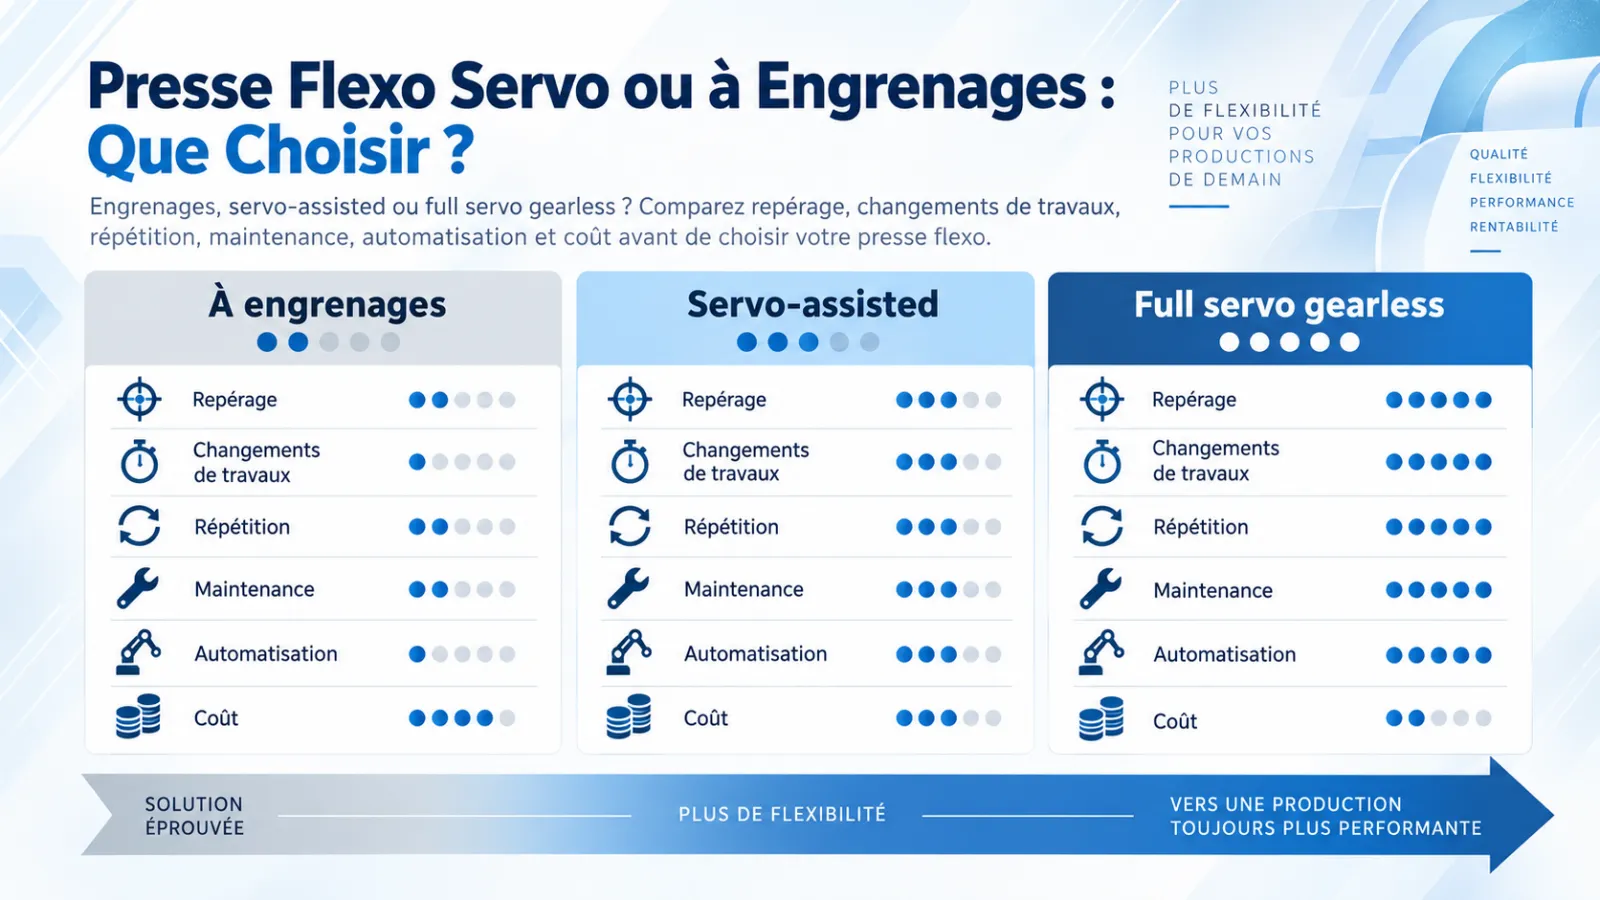
En bref : engrenages ou servomoteurs, que faut-il choisir ?
Ne choisissez pas le système d’entraînement uniquement selon son niveau technologique apparent.
En première approche :
- une transmission mécanique par engrenages peut être suffisante pour des travaux relativement stables, des répétitions peu variables et une production sensible au budget ;
- une configuration servo-assistée peut améliorer certaines fonctions comme la tension, le déroulement, le rembobinage ou le réglage du repérage sans transformer toute la presse en machine full servo ;
- une architecture full servo / shaftless / gearless devient plus intéressante lorsque plusieurs axes doivent être contrôlés indépendamment, que les changements sont fréquents et que l’automatisation apporte une vraie valeur économique.
La bonne question n’est donc pas :
« Servo est-il meilleur ? »
mais :
« Quel niveau de contrôle mon portefeuille de travaux peut-il réellement rentabiliser ? »
Engrenages et servomoteurs sont-ils réellement deux choix opposés ?
Pas toujours.
Une presse flexographique peut combiner transmission mécanique et fonctions servo sur la même machine.
Par exemple :
- les groupes d’impression peuvent rester entraînés mécaniquement ;
- le dérouleur peut utiliser un servomoteur ;
- l’enrouleur peut être servo-commandé ;
- le contrôle de tension peut utiliser des axes servo ;
- certains réglages de repérage peuvent être motorisés indépendamment.
Le simple fait de voir plusieurs servomoteurs sur une fiche technique ne signifie donc pas que toute la presse est gearless.
Qu’est-ce qu’une presse flexo à transmission par engrenages ?
Dans une presse à transmission mécanique, la synchronisation d’une partie importante des axes d’impression repose sur des engrenages, arbres, réducteurs ou autres éléments mécaniques.
La rotation des cylindres est ainsi liée par une chaîne mécanique de transmission.
Quels sont les avantages pour l’acheteur ?
- architecture mécanique bien connue ;
- maintenance souvent compréhensible par une équipe mécanique expérimentée ;
- coût d’investissement potentiellement plus faible ;
- bonne adaptation aux travaux répétitifs ;
- solution rationnelle lorsque les changements sont limités.
Quelles sont les contraintes à surveiller ?
Avec le temps, certains éléments mécaniques peuvent développer :
- jeu ;
- usure ;
- backlash ;
- bruit ;
- vibrations ;
- besoins de lubrification et d’alignement.
Ces risques ne signifient pas qu’une transmission à engrenages est mauvaise ; ils font simplement partie de sa logique de maintenance.
Qu’est-ce qu’une configuration servo-assistée ?
Une presse servo-assistée utilise des servomoteurs sur certaines fonctions sans nécessairement remplacer toute la transmission mécanique des groupes d’impression.
C’est une distinction importante pour comparer correctement deux offres.
Les servos peuvent par exemple contrôler
- le déroulement ;
- le rembobinage ;
- certaines zones de tension ;
- le positionnement longitudinal ;
- certains réglages de repérage ;
- des modules auxiliaires.
Pourquoi cette solution peut-elle être intéressante ?
Elle permet d’ajouter une partie des avantages du contrôle électronique :
- meilleure régulation ;
- réglages plus fins ;
- moins d’intervention manuelle sur certaines fonctions ;
- automatisation progressive ;
sans nécessairement atteindre le coût et la complexité d’une architecture full servo complète.
Qu’est-ce qu’une presse full servo, shaftless ou gearless ?
Dans une architecture full servo ou shaftless, plusieurs axes critiques sont entraînés indépendamment puis synchronisés électroniquement.
La synchronisation ne dépend plus de la même manière d’un arbre mécanique commun ou d’une chaîne traditionnelle de print gears.
Quels axes peuvent être concernés ?
Selon la conception de la presse :
- cylindre porte-cliché ;
- anilox ;
- cylindre d’impression ;
- axes de transport de bande ;
- dérouleur ;
- enrouleur ;
- modules de finition.
Le nombre exact de servomoteurs n’est pas universel. Deux presses annoncées « full servo » peuvent avoir des architectures très différentes.
Servo signifie-t-il automatiquement gearless ?
Non.
Une machine peut utiliser plusieurs servomoteurs tout en conservant une transmission mécanique traditionnelle sur les groupes d’impression.
Par exemple :
servo tension control + servo rewind + groupes d’impression mécaniques
est une configuration servo-assistée, mais pas nécessairement une presse full gearless.
Que faut-il demander au fournisseur ?
Au lieu de demander simplement :
« Combien de servomoteurs possède la presse ? »
demandez :
« Quel axe chaque servomoteur contrôle-t-il ? »
| Fonction | Type de contrôle à confirmer |
|---|---|
| Groupe d’impression | Entraînement mécanique ou servo indépendant ? |
| Anilox | Entraînement commun ou indépendant ? |
| Dérouleur | Frein, moteur ou servo ? |
| Enrouleur | Moteur standard ou servo ? |
| Tension | Régulation mécanique, électronique ou servo ? |
| Repérage | Ajustement manuel, motorisé ou boucle automatique ? |
Gearless signifie-t-il qu’il n’existe aucun engrenage dans la machine ?
Non.
Dans le contexte d’une presse flexographique, le terme « gearless » signifie généralement que la synchronisation principale des axes d’impression ne dépend plus d’un système traditionnel d’engrenages de synchronisation entre groupes.
Cela ne signifie pas nécessairement qu’aucun :
- réducteur ;
- engrenage ;
- élément mécanique de transmission ;
n’existe ailleurs dans la machine.
L’acheteur doit donc demander comment la presse est réellement entraînée plutôt que d’interpréter le mot « gearless » de manière littérale.
Un servomoteur garantit-il automatiquement le repérage ?
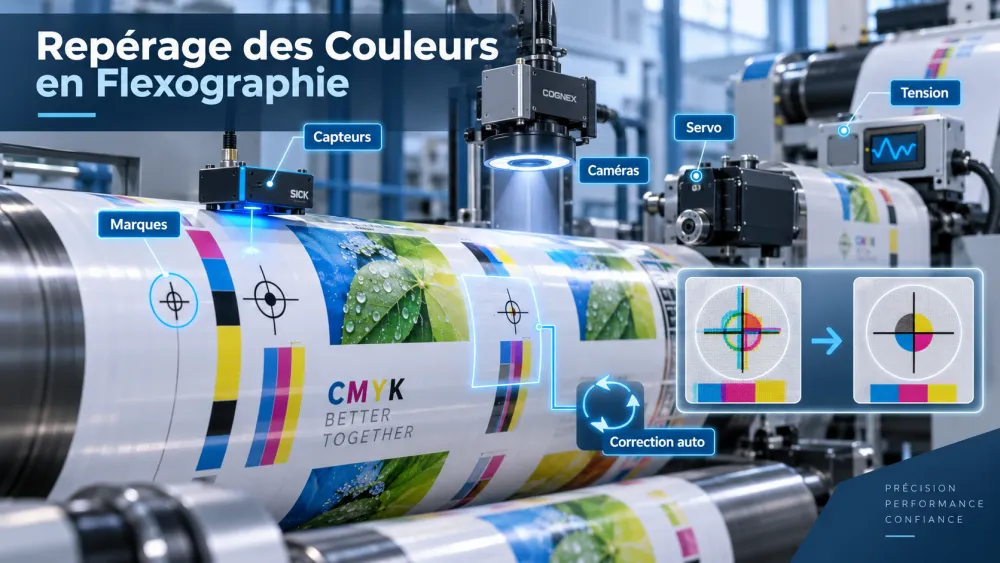
Non. Le servo est un élément du système de contrôle, pas le système de repérage complet.
La stabilité du repérage dépend notamment :
- des servomoteurs et entraînements ;
- des encodeurs ;
- des capteurs ou caméras de repérage ;
- du contrôleur ;
- du logiciel ;
- du contrôle de tension ;
- de la stabilité mécanique ;
- du comportement du support.
Servo et registre automatique sont donc deux choses différentes
Un servomoteur peut exécuter une correction avec précision, mais il faut encore un système capable :
- de détecter l’erreur ;
- de la mesurer ;
- de calculer la correction ;
- de commander l’axe concerné.
Servo ≠ registre automatique.
Un système full servo imprime-t-il toujours plus précisément ?
Pas automatiquement.
Une architecture servo peut réduire certaines limitations liées au jeu mécanique et offrir un contrôle indépendant plus fin, mais la qualité finale dépend encore :
- de la conception mécanique ;
- du montage des clichés ;
- des cylindres ;
- des anilox ;
- de la tension ;
- du séchage ;
- des encres ;
- du support ;
- des opérateurs.
Une presse full servo mal réglée ne devient pas automatiquement meilleure qu’une presse mécanique correctement conçue et maîtrisée.
Quand une transmission mécanique reste-t-elle un choix rationnel ?
Les engrenages restent une solution très raisonnable lorsque la production est stable et que les avantages supplémentaires du servo seraient peu utilisés.
Profil de production typique
- nombre limité de SKU ;
- répétitions peu variables ;
- travaux relativement longs ;
- supports stables ;
- nombre de couleurs limité ou modéré ;
- changements peu fréquents ;
- budget d’investissement sensible ;
- équipe de maintenance mécanique expérimentée.
Exemple acheteur
Une entreprise imprime principalement :
- des sacs en papier kraft ;
- 4 couleurs ;
- quelques répétitions standards ;
- de longs tirages ;
- avec peu de changements chaque jour.
Dans cette situation, une transmission à engrenages bien conçue peut être économiquement très cohérente.
L’acheteur ne doit pas payer automatiquement pour une architecture full servo si ses commandes n’utilisent presque jamais ses avantages.
Quand le servo commence-t-il à créer davantage de valeur ?
Le servo devient plus intéressant lorsque la production exige davantage de flexibilité et de contrôle dynamique.
Les signaux les plus importants sont :
- nombre élevé de références ;
- changements fréquents ;
- répétitions très variées ;
- tirages courts ou moyens ;
- besoin de réduire le temps de calage ;
- objectif de réduire la gâche au démarrage ;
- supports sensibles à la tension ;
- besoin d’automatisation plus poussée ;
- volonté de mémoriser des réglages de travaux.
Le nombre de SKU est-il plus important que la vitesse maximale ?
Pour certaines usines, oui.
Un acheteur peut comparer :
- une presse mécanique capable de 120 m/min ;
- une presse servo capable de 150 m/min.
La différence semble être de 30 m/min.
Mais si l’usine change de travail quinze fois par jour, les véritables coûts peuvent provenir davantage :
- du temps de réglage ;
- de la mise en repérage ;
- des changements de répétition ;
- de la gâche ;
- des arrêts intermédiaires.
Dans ce type de production, la valeur du servo peut venir davantage du changement de travail que de la vitesse maximale.
Comment classer votre besoin avant de choisir le système d’entraînement ?
| Profil | Caractéristiques | Système à examiner |
|---|---|---|
| Production stable | Peu de SKU, répétitions fixes, longs tirages. | Transmission mécanique à évaluer en priorité. |
| Production intermédiaire | Plusieurs SKU, besoin de meilleur contrôle de tension et de réglages plus rapides. | Servo-assisted peut représenter un bon équilibre. |
| Production très variable | Nombreux SKU, changements fréquents, répétitions variables, automatisation importante. | Full servo / shaftless mérite une comparaison sérieuse. |
Ces trois niveaux ne représentent pas trois niveaux de qualité.
Ils représentent trois niveaux différents d’investissement dans le contrôle, l’automatisation et la flexibilité de production.
Quel modèle de décision utiliser avant de demander une presse servo ?
Une première qualification peut suivre cette logique :
Produits et supports → nombre de SKU → longueur des tirages → variation de répétition → fréquence des changements → exigence de repérage → automatisation → maintenance → budget → système d’entraînement.
| Étape | Question acheteur |
|---|---|
| 1. Produits | Que vais-je réellement imprimer ? |
| 2. SKU | Combien de références changent chaque jour ou chaque semaine ? |
| 3. Tirages | Mes commandes sont-elles courtes, moyennes ou longues ? |
| 4. Répétition | Change-t-elle souvent ? |
| 5. Repérage | Quel niveau de stabilité est réellement exigé ? |
| 6. Automatisation | Quels réglages doivent être mémorisés ou automatisés ? |
| 7. Maintenance | Mon équipe maîtrise-t-elle mieux la mécanique ou l’électronique ? |
| 8. Investissement | Quel niveau de contrôle peut réellement améliorer mon ROI ? |
Ne demandez pas encore « full servo ou non ? »
À ce stade, vous devriez surtout savoir si votre activité se rapproche davantage :
- d’une production stable et répétitive ;
- d’une production intermédiaire nécessitant certaines fonctions servo ;
- d’une production très variable où l’automatisation des axes peut devenir stratégique.
La prochaine étape consiste à examiner où le servo crée réellement de la valeur : répétition, changements de travaux, démarrage, accélération, repérage, films sensibles, job recipes et réduction potentielle de la gâche.
La longueur de répétition influence-t-elle le choix entre engrenages et servo ?
Oui. Plus les longueurs de répétition changent fréquemment, plus la flexibilité du système d’entraînement peut devenir importante.
Sur une presse à transmission mécanique traditionnelle, la répétition peut être étroitement liée :
- au diamètre du cylindre porte-cliché ;
- à la circonférence du cylindre ;
- au nombre de dents de l’engrenage ;
- aux cylindres disponibles dans l’atelier.
Lorsque l’usine travaille toujours avec quelques répétitions standards, cette logique peut être parfaitement acceptable.
Quand la répétition devient-elle un problème commercial ?
Elle devient plus importante lorsque l’entreprise reçoit régulièrement de nouveaux formats nécessitant des répétitions différentes.
L’acheteur doit alors se demander :
- combien de répétitions différentes sont utilisées chaque mois ;
- combien de nouveaux cylindres ou engrenages doivent être stockés ;
- combien de temps prend le changement ;
- quelles répétitions sont réellement disponibles sur la presse proposée.
Une presse gearless permet-elle n’importe quelle répétition ?
Non. Une architecture servo ou gearless ne supprime pas toutes les limites mécaniques de répétition.
Elle peut réduire la dépendance à certains engrenages de synchronisation et apporter davantage de liberté dans le contrôle des axes, mais la plage réelle reste limitée par :
- la conception mécanique de la presse ;
- les diamètres de cylindres ou sleeves ;
- la plage de pression disponible ;
- le parcours de bande ;
- les modules installés.
Demandez donc toujours la plage de répétition réellement garantie, même sur une presse annoncée full servo.
Le servo est-il plus intéressant pour les petites séries ?
Souvent, mais seulement si l’automatisation réduit réellement le temps et la gâche entre deux commandes.
Sur une petite série, la presse passe une part importante de son temps à :
- changer les clichés ;
- changer les encres ;
- modifier la répétition ;
- retrouver le repérage ;
- stabiliser la tension ;
- atteindre les paramètres de production.
Exemple
Deux presses produisent le même travail à 120 m/min.
La première nécessite 25 minutes et 120 mètres de matière pour passer d’un SKU au suivant. La seconde nécessite moins de réglages grâce à des fonctions automatisées et retrouve plus rapidement les paramètres du travail précédent.
Dans ce cas, l’avantage économique ne vient pas de la vitesse maximale, mais de la réduction du temps non productif et de la matière perdue.
Le full servo est-il automatiquement meilleur pour les longs tirages ?
Non. Sur des longs tirages très répétitifs, une transmission mécanique bien conçue peut rester extrêmement rationnelle.
Si une usine produit :
- quelques références principales ;
- des répétitions peu variables ;
- des volumes élevés ;
- peu de changements par semaine ;
les fonctions d’automatisation avancées peuvent être moins souvent utilisées.
Dans ce cas, l’acheteur doit comparer le surcoût du servo avec les gains réellement obtenus sur :
- la stabilité ;
- les changements ;
- la maintenance ;
- la productivité annuelle.
Le nombre de SKU peut-il justifier une presse servo ?
Oui. Un portefeuille comportant de nombreux SKU peut augmenter fortement la valeur de l’automatisation.
Une usine qui imprime 5 références répétitives n’a pas le même besoin qu’une usine qui change 15 à 20 références par jour.
| Profil de commandes | Impact potentiel du servo |
|---|---|
| Peu de SKU, longs tirages | Valeur principalement liée au contrôle et à la stabilité ; ROI à vérifier. |
| Nombre moyen de SKU | Servo-assisted peut apporter un bon équilibre. |
| Nombreux SKU, changements fréquents | Automatisation et mémorisation peuvent devenir très importantes. |
Qu’est-ce qu’une recette de travail et pourquoi peut-elle être utile ?
Une recette de travail permet de mémoriser certains réglages afin de retrouver plus rapidement les paramètres d’un SKU déjà produit.
Selon le niveau d’automatisation de la presse, une recette peut enregistrer tout ou partie de :
- tension de bande ;
- positions de registre ;
- vitesses ;
- paramètres de séchage ;
- positions de certains axes ;
- réglages de modules de finition.
Toutes les presses servo disposent-elles des mêmes recettes ?
Non. La présence de servomoteurs ne signifie pas automatiquement que toutes les fonctions sont mémorisées par le logiciel.
Demandez au fournisseur :
- quels paramètres sont réellement enregistrés ;
- combien de recettes peuvent être stockées ;
- quels réglages doivent encore être effectués manuellement ;
- si les recettes peuvent être sauvegardées et exportées.
Le servo peut-il réduire la gâche de démarrage ?
Il peut contribuer à la réduire lorsque l’automatisation permet de retrouver plus rapidement la tension, les positions et le repérage corrects.
Mais il serait incorrect de dire :
« Servo = faible gâche garantie ».
La gâche dépend également :
- du système de registre ;
- des opérateurs ;
- des clichés ;
- des encres ;
- du support ;
- du séchage ;
- du niveau général d’automatisation.
Comment comparer deux machines ?
Ne demandez pas seulement :
« Combien de servo possède la presse ? »
Demandez plutôt :
« Combien de mètres de matière et combien de minutes faut-il généralement pour atteindre une production conforme après un changement représentatif ? »
Pourquoi accélération et décélération sont-elles importantes ?
Une presse doit rester synchronisée non seulement à vitesse stable, mais aussi pendant les changements de vitesse.
Les problèmes peuvent apparaître pendant :
- le démarrage ;
- l’accélération ;
- la décélération ;
- l’arrêt ;
- le redémarrage.
Ces phases sont particulièrement importantes pour les supports sensibles à la tension.
Quel avantage peut apporter un contrôle servo ?
La synchronisation électronique indépendante des axes peut faciliter un contrôle plus précis des changements de vitesse.
Cela peut être utile lorsque le matériau réagit fortement aux variations de tension ou lorsque plusieurs axes doivent accélérer ensemble avec précision.
Le servo améliore-t-il automatiquement le repérage pendant l’accélération ?
Pas automatiquement, mais il peut donner au système de contrôle davantage de possibilités de correction.
Le résultat dépend toujours :
- des encodeurs ;
- du contrôle de registre ;
- du contrôle de tension ;
- du logiciel ;
- de la mécanique ;
- du comportement de la matière.
Une bonne comparaison doit donc inclure un essai :
démarrage → accélération → vitesse stable → décélération → redémarrage.
Le servo est-il particulièrement utile pour les films fins ?
Il peut être très utile, mais il ne remplace pas une bonne conception du transport de bande.
Les films fins ou extensibles peuvent réagir fortement :
- aux variations de tension ;
- aux changements de vitesse ;
- à la chaleur ;
- aux différences de synchronisation entre les axes.
Que peut apporter le servo ?
Selon la configuration :
- contrôle plus fin de certains axes ;
- accélération plus coordonnée ;
- régulation plus précise du déroulement ;
- meilleur contrôle du rembobinage ;
- corrections électroniques plus rapides.
Mais que ne peut-il pas corriger seul ?
Un servo ne peut pas compenser une mauvaise architecture de tension, un séchage trop agressif ou un parcours de bande mal adapté.
Pour les films très extensibles, le choix du système d’entraînement doit donc être analysé avec :
- l’architecture CI, Stack ou Inline ;
- les zones de tension ;
- le séchage ;
- le guidage ;
- les caractéristiques du film.
Pour cette décision plus globale, consultez le guide consacré à l’architecture CI, Stack ou Inline selon le produit.
Quelle transmission pour les étiquettes avec de nombreux changements ?
Une production d’étiquettes comportant de nombreux SKU peut être un bon exemple d’application où le servo apporte une valeur commerciale importante.
L’acheteur peut avoir :
- des tirages courts ;
- des répétitions variées ;
- plusieurs couleurs ;
- des changements de format fréquents ;
- des modules de découpe et de finition.
Pourquoi le full servo peut-il être intéressant ?
Parce que les économies peuvent se cumuler sur :
- le temps de changement ;
- le réglage du registre ;
- la mémorisation de certains paramètres ;
- la coordination des modules ;
- la réduction de certaines interventions mécaniques.
Dans une usine réalisant de nombreux changements chaque jour, quelques minutes économisées par commande peuvent représenter un gain annuel important.
Quelle transmission pour l’impression de papier ?
Le papier ne nécessite pas automatiquement une presse full servo.
Pour des travaux comme :
- sacs en papier ;
- papier kraft ;
- papier pour gobelets ;
- autres travaux bobine-bobine relativement stables ;
une transmission mécanique ou servo-assistée peut être parfaitement rationnelle lorsque :
- les répétitions changent peu ;
- les tirages sont réguliers ;
- le nombre de SKU reste limité ;
- la vitesse cible est raisonnable.
Quand le servo devient-il néanmoins intéressant sur papier ?
Lorsque l’usine :
- change très souvent de format ;
- travaille avec de nombreux SKU ;
- souhaite davantage d’automatisation ;
- cherche à réduire le makeready ;
- imprime plusieurs produits exigeants avec des réglages différents.
Quelle transmission pour l’emballage souple ?
Le servo devient souvent plus intéressant lorsque l’emballage souple combine matériaux sensibles, nombreux réglages et exigences élevées de stabilité.
Mais la bonne décision dépend encore :
- de la laize ;
- du film ;
- du nombre de couleurs ;
- de l’architecture de presse ;
- des tirages ;
- de la fréquence des changements.
Exemple
Une entreprise imprime :
- PE mince ;
- 8 couleurs ;
- plusieurs formats ;
- des commandes courtes et moyennes ;
- avec des changements fréquents.
Un niveau élevé de servo et d’automatisation peut ici apporter une valeur plus importante que dans une usine produisant toujours le même film et la même répétition.
Cas acheteur 1 : 4 couleurs kraft, peu de SKU et longs tirages
Le projet comporte :
- papier kraft ;
- 4 couleurs ;
- 3 à 5 références principales ;
- répétitions standards ;
- longs tirages ;
- peu de changements quotidiens.
Une transmission à engrenages bien conçue peut être le choix le plus rationnel.
Le full servo apporterait des fonctions supplémentaires, mais celles-ci risqueraient d’être peu utilisées dans le profil réel de production.
Cas acheteur 2 : étiquettes, 15 SKU par jour et répétitions variables
Le projet comporte :
- nombreux changements ;
- répétitions variables ;
- 6 couleurs ;
- découpe intégrée ;
- petites et moyennes séries.
Une configuration servo avancée mérite ici une comparaison sérieuse.
La justification économique peut venir davantage du makeready, des recettes et de la répétabilité des réglages que de la vitesse maximale.
Cas acheteur 3 : film PE, mais très peu de changements
L’entreprise imprime principalement :
- un film PE relativement stable ;
- quelques produits ;
- les mêmes répétitions ;
- de longues commandes ;
- avec peu de changements.
Le fait que le support soit du PE ne suffit pas pour imposer automatiquement une architecture full servo.
Il faut comparer la stabilité réelle obtenue, le contrôle de tension et le coût supplémentaire avec les bénéfices mesurables.
Cas acheteur 4 : une configuration servo-assistée suffit
Une entreprise souhaite améliorer :
- la tension ;
- le déroulement ;
- le rembobinage ;
mais ses groupes d’impression travaillent sur des répétitions stables avec peu de changements.
Une solution hybride avec groupes mécaniques et fonctions servo sur les axes de bande peut représenter un meilleur équilibre qu’un passage immédiat au full servo.
Cas acheteur 5 : la machine est rapide, mais le changement de travail coûte trop cher
Une presse existante atteint déjà la vitesse nécessaire, mais l’usine perd beaucoup de temps entre deux commandes.
Le problème réel n’est donc pas :
« Comment imprimer plus vite ? »
mais :
« Comment produire davantage d’heures vendables par journée de travail ? »
Dans ce scénario, investir dans l’automatisation peut apporter davantage de valeur que rechercher simplement une vitesse nominale plus élevée.
Comment mesurer si le servo peut améliorer votre ROI ?
Avant de choisir, rassemblez quelques données simples :
| Donnée | Question |
|---|---|
| Nombre de changements | Combien par jour ou par semaine ? |
| Temps de changement | Combien de minutes par commande ? |
| Gâche de démarrage | Combien de mètres avant production conforme ? |
| Nombre de répétitions | Combien de formats différents sont réellement utilisés ? |
| Temps productif | Quelle part de la journée imprime réellement un produit vendable ? |
| Travaux répétés | Combien de SKU reviennent régulièrement et pourraient profiter de recettes ? |
Plus les coûts de changement représentent une part importante de votre journée, plus l’automatisation mérite d’être étudiée.
Ne choisissez pas le full servo uniquement pour réduire le temps de réglage
Le temps de changement dépend également :
- du système de montage des clichés ;
- de l’accès aux groupes ;
- du changement des anilox ;
- du nettoyage de l’encre ;
- du système de séchage ;
- des modules de finition ;
- de l’organisation opérateur.
Le servo est donc une partie de la solution de changement rapide, pas la solution complète.
Quelle configuration faut-il retenir après cette analyse ?
À ce stade, trois directions commencent généralement à apparaître :
- Geared : production stable, peu de SKU, répétitions peu variables et longs tirages ;
- Servo-assisted : besoin d’améliorer certaines fonctions comme tension, déroulement ou rembobinage sans automatiser tous les axes ;
- Full servo : nombreux SKU, répétitions variables, changements fréquents et forte valeur accordée au contrôle électronique et à l’automatisation.
La prochaine question est financière et opérationnelle : combien coûte cette complexité supplémentaire à maintenir, quelles pièces seront nécessaires et quel système reste le plus rentable pendant plusieurs années ?
Engrenages ou servo : lequel coûte le moins cher à maintenir ?
Il n’existe pas de réponse universelle. Une transmission mécanique et une architecture servo déplacent simplement une partie des besoins de maintenance vers des domaines différents.
Une presse à engrenages demande davantage d’attention sur :
- l’usure mécanique ;
- la lubrification ;
- le jeu entre engrenages ;
- les roulements ;
- l’alignement ;
- les réducteurs ;
- les arbres de transmission.
Une presse servo peut réduire une partie de cette transmission mécanique, mais elle augmente la dépendance envers :
- servomoteurs ;
- servo drives ;
- encodeurs ;
- contrôleurs de mouvement ;
- PLC ;
- réseaux de communication ;
- logiciels et paramètres.
On peut donc résumer la différence ainsi : moins de dépendance mécanique peut signifier davantage de dépendance électronique.
Quels problèmes d’usure faut-il surveiller sur une presse à engrenages ?
Une transmission mécanique bien entretenue peut fonctionner de manière fiable pendant longtemps, mais l’usure doit être surveillée avant qu’elle n’affecte la production.
Points de maintenance typiques
- jeu entre engrenages ;
- état des dents ;
- lubrification ;
- roulements ;
- alignement des arbres ;
- bruits anormaux ;
- vibrations ;
- température de certains réducteurs.
Pourquoi le backlash est-il important ?
Le backlash correspond au jeu mécanique nécessaire entre des éléments d’engrenage.
Un jeu excessif lié à l’usure, au réglage ou à la conception peut contribuer à une instabilité mécanique et, dans certains cas, influencer le repérage ou créer des marques répétitives.
Il serait toutefois incorrect de dire :
« Engrenages = mauvais repérage ».
Une transmission correctement conçue, alignée et entretenue peut offrir une production très stable pour les travaux auxquels elle est destinée.
Les engrenages provoquent-ils toujours du banding ?
Non. Le banding ou les variations répétitives peuvent avoir plusieurs causes.
Elles peuvent être liées notamment :
- à l’état des engrenages ;
- au faux-rond ;
- aux vibrations ;
- aux cylindres ;
- aux anilox ;
- aux réglages de pression ;
- à la mécanique générale de la presse.
Ne rejetez donc pas une transmission mécanique uniquement parce qu’elle utilise des engrenages ; demandez plutôt quelles performances sont réellement obtenues sur vos travaux.
Quels composants deviennent critiques sur une presse servo ?
Sur une presse fortement servo-commandée, plusieurs composants électroniques deviennent essentiels à la disponibilité de la machine.
| Composant | Rôle | Question acheteur |
|---|---|---|
| Servomoteur | Entraîne un axe avec contrôle précis. | La référence est-elle disponible localement ? |
| Servo drive | Commande le moteur selon les consignes du système. | Existe-t-il un stock ou un équivalent ? |
| Encodeur | Retourne la position ou la vitesse réelle de l’axe. | Est-il standard ou propriétaire ? |
| PLC | Gère les séquences et fonctions principales. | Les programmes sont-ils sauvegardés ? |
| Contrôleur de mouvement | Synchronise plusieurs axes. | Qui peut le diagnostiquer et le programmer ? |
| HMI | Permet à l’opérateur d’accéder aux réglages. | Le programme peut-il être restauré ? |
Un système servo demande-t-il moins de maintenance ?
Il peut réduire certains besoins de maintenance mécanique, mais il ne supprime pas la maintenance.
Il peut par exemple réduire :
- certaines transmissions longues ;
- certains engrenages de synchronisation ;
- certains réglages mécaniques répétitifs.
Mais l’usine doit être capable de gérer :
- diagnostic électrique ;
- alarmes servo ;
- paramètres ;
- communications réseau ;
- remplacement de drives ;
- remplacement d’encodeurs ;
- restauration logicielle.
Une presse servo peut donc être plus simple mécaniquement tout en demandant davantage de compétences en automatisme.
Les compétences de maintenance de votre usine doivent-elles influencer le choix ?
Oui, fortement.
Une usine disposant d’une équipe expérimentée en :
- mécanique ;
- usinage ;
- réducteurs ;
- engrenages ;
peut être très à l’aise avec une transmission traditionnelle.
Une autre usine possédant :
- automaticiens ;
- électriciens industriels ;
- expérience PLC ;
- diagnostic servo ;
peut exploiter plus facilement une architecture full servo.
Ne choisissez pas une complexité que personne ne peut maintenir
Une fonction avancée perd une grande partie de sa valeur si chaque panne nécessite l’intervention d’un technicien étranger.
La disponibilité du support local est-elle importante ?
Oui. Pour un acheteur international, c’est l’un des critères les plus importants dans l’évaluation du servo.
Demandez avant la commande :
- qui peut intervenir dans votre pays ;
- quelles marques sont facilement disponibles localement ;
- quels délais sont nécessaires pour les pièces ;
- si le diagnostic à distance est possible ;
- si un technicien local peut remplacer et paramétrer les composants.
Exemple
Deux systèmes servo peuvent offrir des performances similaires.
Le premier utilise une marque largement disponible dans votre pays, avec plusieurs intégrateurs locaux.
Le second utilise un système propriétaire dont chaque intervention dépend du fabricant.
Le second peut représenter un risque opérationnel plus élevé même si son prix initial est attractif.
Pourquoi la marque du servo doit-elle apparaître dans le devis ?
La mention « servo motor » seule est insuffisante pour comparer deux offres.
Demandez au fournisseur de préciser :
- marque ;
- série ;
- puissance ;
- référence du drive ;
- type d’encodeur ;
- contrôleur utilisé ;
- protocole de communication ;
- disponibilité des pièces.
Pourquoi le protocole de communication compte-t-il ?
Les servo drives, PLC, HMI et contrôleurs doivent échanger des données.
Un système standard et bien documenté peut faciliter le diagnostic futur, tandis qu’une architecture propriétaire peut augmenter la dépendance envers un seul fournisseur.
Faut-il préférer les marques connues ?
Pas uniquement pour le nom de la marque, mais pour l’écosystème de service, de pièces et de compétences disponible autour de vous.
Une marque largement supportée peut faciliter :
- le remplacement des drives ;
- le diagnostic ;
- la formation ;
- la disponibilité des pièces ;
- la recherche d’un intégrateur.
Les sauvegardes PLC et servo sont-elles nécessaires sur une machine neuve ?
Oui. Il vaut mieux clarifier ce point avant l’achat plutôt qu’après une panne.
Demandez quels fichiers peuvent être fournis ou sauvegardés :
- programme PLC ;
- programme HMI ;
- paramètres servo ;
- paramètres des variateurs ;
- recettes de production ;
- configuration réseau ;
- documentation électrique.
Faut-il exiger le code source complet ?
Cela dépend du contrat, de la propriété intellectuelle du fabricant et du niveau d’accès nécessaire pour maintenir la machine.
L’objectif de l’acheteur est surtout de savoir :
- ce qu’il recevra ;
- ce qui restera réservé au fabricant ;
- comment la machine sera restaurée après remplacement d’un composant ;
- qui pourra intervenir si le fabricant n’est pas disponible immédiatement.
Un servo drive de rechange doit-il être acheté avec la presse ?
Cela peut être judicieux pour les composants critiques ayant un long délai de livraison ou une faible disponibilité locale.
La décision dépend :
- du nombre de drives identiques sur la machine ;
- de leur prix ;
- du délai d’approvisionnement ;
- de la disponibilité dans votre pays ;
- du coût d’une journée d’arrêt.
Utilisez le coût d’arrêt pour décider du stock
Si une journée d’arrêt coûte beaucoup plus cher qu’un servo drive de réserve, garder une unité critique en stock peut être rationnel.
Le bon stock de pièces dépend du risque d’immobilisation, pas seulement du prix des composants.
Le full servo réduit-il forcément les temps d’arrêt ?
Non. Une architecture servo peut supprimer certaines pannes mécaniques liées aux engrenages ou transmissions, mais elle introduit d’autres composants critiques.
Le downtime dépend surtout :
- de la qualité de conception ;
- de la maintenance préventive ;
- des pièces disponibles ;
- des compétences techniques ;
- du diagnostic ;
- du support du fabricant.
Le coût d’achat supplémentaire du servo doit-il être évalué seul ?
Non. Il doit être comparé aux économies et revenus supplémentaires qu’il peut générer.
Le servo peut apporter de la valeur par :
- changements plus rapides ;
- moins d’interventions manuelles ;
- meilleure répétabilité des réglages ;
- réduction potentielle de la gâche ;
- meilleur contrôle de certains supports ;
- plus grande flexibilité de production.
Mais il peut aussi augmenter :
- le CAPEX ;
- le coût de certaines pièces électroniques ;
- la dépendance au logiciel ;
- le besoin de compétences spécialisées.
Comment comparer le TCO sur 3 à 5 ans ?
Le coût total de possession doit combiner investissement initial, production et maintenance.
| Coût | Transmission mécanique | Servo / full servo |
|---|---|---|
| CAPEX | Peut être plus faible selon configuration. | Peut être plus élevé selon nombre d’axes et automatisation. |
| Maintenance mécanique | Engrenages, lubrification, alignement et usure à surveiller. | Peut être réduite sur certains axes. |
| Maintenance électronique | Généralement moins centrale. | Plus importante. |
| Changeover | Dépend davantage des réglages mécaniques et de l’automatisation disponible. | Peut bénéficier de fonctions électroniques et recettes. |
| Pièces | Engrenages, roulements, réducteurs. | Servos, drives, encodeurs, contrôleurs. |
| Compétences | Dominante mécanique. | Davantage électrique et automatisme. |
Ne cherchez pas un TCO théorique trop précis
Il est difficile de prédire exactement les pannes futures.
L’objectif est surtout d’identifier quelle architecture correspond le mieux aux coûts réels de votre usine.
Comment calculer si le servo peut être amorti ?
Une approche simple consiste à estimer :
Économie annuelle potentielle = temps de changement économisé + matière économisée + production vendable supplémentaire + réduction de certaines interventions.
Puis à comparer cette économie avec :
surcoût initial + coûts supplémentaires de maintenance et de pièces.
Exemple simplifié
Une usine réalise 12 changements par jour.
Si une configuration plus automatisée permet d’économiser en moyenne quelques minutes par changement, le gain cumulé sur une année peut devenir important.
À l’inverse, une usine qui ne réalise que deux changements par semaine utilisera beaucoup moins cette fonction.
Le même servo peut donc avoir un ROI excellent dans une usine et faible dans une autre.
Le servo consomme-t-il moins d’énergie qu’une transmission mécanique ?
Il est déconseillé de choisir uniquement sur cette hypothèse.
La consommation énergétique de la presse dépend fortement :
- de la laize ;
- du nombre de moteurs ;
- du séchage ;
- de la vitesse ;
- des ventilateurs ;
- de l’extraction ;
- des modules auxiliaires.
Deux machines de technologies différentes doivent donc être comparées à partir de leur puissance installée et de leur consommation réelle dans des conditions équivalentes.
Faut-il choisir entre mécanique et full servo, ou existe-t-il un meilleur compromis ?
Dans de nombreux projets, une architecture hybride ou servo-assistée peut représenter le meilleur équilibre.
Exemple de configuration hybride
- groupes d’impression à transmission mécanique ;
- dérouleur servo ;
- enrouleur servo ;
- contrôle automatique de tension ;
- réglage de registre motorisé ou servo ;
- HMI avec recettes partielles.
Cette approche peut améliorer :
- transport de bande ;
- régularité de tension ;
- confort opérateur ;
- répétabilité de certains réglages ;
tout en limitant la complexité d’un full servo complet.
Quand une configuration hybride est-elle particulièrement intéressante ?
Elle peut convenir lorsque :
- le budget ne justifie pas un full servo ;
- les répétitions restent relativement stables ;
- la tension de bande est plus critique que la synchronisation indépendante de tous les groupes ;
- les changements existent mais ne sont pas extrêmement fréquents ;
- l’usine souhaite automatiser progressivement.
Cas acheteur 1 : usine éloignée avec peu de support électronique local
Le projet concerne :
- papier ;
- 4 couleurs ;
- longs tirages ;
- faible nombre de SKU ;
- équipe mécanique expérimentée ;
- peu de techniciens servo disponibles localement.
Une transmission mécanique ou servo-assistée peut être plus rationnelle qu’un full servo complexe.
La disponibilité opérationnelle peut avoir davantage de valeur que le niveau maximal d’automatisation.
Cas acheteur 2 : usine d’étiquettes avec support technique local
L’entreprise réalise :
- de nombreux SKU ;
- plusieurs changements par jour ;
- répétitions variées ;
- travaux courts et moyens ;
- maintenance électrique interne ;
- accès local aux pièces servo.
Le full servo devient ici beaucoup plus facile à rentabiliser et à maintenir.
Cas acheteur 3 : full servo performant mais composants propriétaires
Une presse offre :
- fort niveau d’automatisation ;
- recettes ;
- axes indépendants ;
- changements rapides.
Mais :
- servo drives propriétaires ;
- aucun stock local ;
- paramètres accessibles uniquement par le fabricant ;
- support distant limité.
L’acheteur doit intégrer ce risque de dépendance dans le TCO, même si les performances de production sont attractives.
Cas acheteur 4 : le meilleur choix n’est ni mécanique pur ni full servo
Une usine imprime :
- papier et quelques films stables ;
- 5 à 8 SKU par jour ;
- répétitions modérément variables ;
- tirages moyens.
Elle souhaite surtout améliorer :
- la tension ;
- le rembobinage ;
- le confort de réglage.
Une configuration servo-assistée peut offrir un meilleur rapport investissement / bénéfice qu’un passage immédiat au full servo.
Quels coûts faut-il demander au fournisseur avant de choisir ?
Ne demandez pas uniquement le prix de la machine.
Demandez également :
- prix des servo motors principaux ;
- prix des servo drives ;
- prix des encodeurs ;
- prix du PLC ou contrôleur critique ;
- délais habituels des pièces ;
- coût du support à distance ;
- coût d’une intervention sur site ;
- stock recommandé de pièces critiques.
Cette information permet de comparer le coût du contrôle supplémentaire avec le coût réel de sa maintenance.
À la fin de cette analyse, que devez-vous savoir ?
Avant de demander une offre finale, l’acheteur devrait pouvoir répondre à ces questions :
- Mon équipe est-elle plus forte en mécanique ou en automatisme ?
- Les marques servo proposées sont-elles disponibles localement ?
- Les programmes et paramètres peuvent-ils être sauvegardés ?
- Quel stock de pièces critiques dois-je prévoir ?
- Combien me coûte une heure ou une journée d’arrêt ?
- Quel gain annuel le servo peut-il réellement créer ?
- Une configuration hybride couvrirait-elle déjà l’essentiel de mes besoins ?
La dernière étape consiste maintenant à transformer ces réponses en cahier des charges : demander au fournisseur de préciser exactement quels axes sont servo, quelles fonctions sont automatisées et comment comparer deux offres sans se laisser tromper par le seul nombre de servomoteurs.
Avant de comparer les prix, demandez exactement ce que contrôle chaque servomoteur
Une offre indiquant simplement « servo motor » ou « full servo » ne suffit pas pour comparer deux presses flexographiques.
L’acheteur doit savoir quels axes sont réellement entraînés indépendamment et quelles fonctions restent mécaniques.
Demandez une architecture d’entraînement détaillée
| Fonction | À confirmer dans le devis |
|---|---|
| Cylindre porte-cliché | Entraînement mécanique commun ou servo indépendant ? |
| Anilox | Entraînement mécanique, motorisé ou servo ? |
| Cylindre d’impression | Comment est-il synchronisé avec les autres axes ? |
| Dérouleur | Frein, moteur vectoriel ou servo ? |
| Enrouleur | Moteur standard ou servo avec régulation de tension ? |
| Tension de bande | Contrôle mécanique, électronique ou boucle servo ? |
| Repérage | Correction manuelle, motorisée ou automatique en boucle fermée ? |
| Modules de finition | Sont-ils synchronisés mécaniquement ou électroniquement ? |
Le nombre de servomoteurs n’est utile que si vous connaissez la fonction de chacun.
La marque et le modèle des composants doivent-ils apparaître dans l’offre ?
Oui, surtout pour les composants critiques.
Pour les servo motors, servo drives, PLC, HMI et contrôleurs, demandez :
- marque ;
- série ;
- référence ;
- puissance ;
- protocole de communication ;
- disponibilité des pièces ;
- support dans votre pays.
Pourquoi cette précision est-elle importante ?
Deux presses peuvent offrir des performances proches au moment de l’achat mais présenter des risques très différents en matière de maintenance.
Un système standard, documenté et disponible localement peut être plus facile à maintenir qu’une architecture propriétaire dépendant entièrement d’un seul fournisseur.
Comment comparer trois offres : Geared, Servo-assisted et Full Servo ?
Comparez les résultats attendus et pas seulement le niveau d’automatisation annoncé.
| Critère | Geared | Servo-assisted | Full Servo |
|---|---|---|---|
| Synchronisation des groupes | Principalement mécanique. | Mécanique avec certaines fonctions servo. | Axes critiques synchronisés électroniquement. |
| Contrôle de tension | Selon configuration. | Souvent amélioré par servo. | Peut être fortement intégré au contrôle global. |
| Changements fréquents | À évaluer selon réglages mécaniques. | Bon compromis possible. | Potentiel élevé si automatisation complète. |
| Répétitions variables | Davantage liées aux composants mécaniques. | Flexibilité intermédiaire. | Plus grande liberté selon conception. |
| Maintenance | Dominante mécanique. | Mécanique + électronique. | Davantage orientée automatisme et électronique. |
| CAPEX | Souvent plus faible. | Intermédiaire selon fonctions. | Souvent plus élevé. |
Comment comparer deux offres servo qui semblent identiques ?
Deux presses annoncées « full servo » peuvent être très différentes.
Demandez :
- combien d’axes indépendants sont contrôlés ;
- quels axes sont servo ;
- quelles fonctions utilisent encore une transmission mécanique ;
- quels paramètres peuvent être mémorisés ;
- si le registre est automatique ;
- si la tension est contrôlée par boucle fermée ;
- quelles recettes peuvent être rappelées ;
- quelles données peuvent être sauvegardées.
Le terme commercial « full servo » doit être traduit en fonctions concrètes.
Quelles fonctions de recette faut-il demander ?
Une fonction de recette peut améliorer la répétabilité d’un travail déjà produit.
Demandez si le système peut enregistrer :
- tension de bande ;
- positions de registre ;
- vitesses ;
- paramètres de séchage ;
- positions d’axes ;
- réglages de modules de finition.
La recette remet-elle automatiquement toute la presse au bon réglage ?
Pas nécessairement. Certaines fonctions peuvent rester manuelles, notamment le montage des clichés, le changement d’anilox ou certains réglages mécaniques.
Le fournisseur doit préciser ce qui est :
- mémorisé ;
- rappelé automatiquement ;
- positionné motorisé ;
- toujours réglé par l’opérateur.
Comment tester la différence entre engrenages et servo pendant un FAT ?
Le FAT doit reproduire les situations où le système d’entraînement est censé apporter un avantage.
Ne testez donc pas uniquement une presse à vitesse constante pendant quelques minutes.
Le test devrait inclure
- démarrage ;
- mise en tension de la bande ;
- accélération ;
- vitesse stable ;
- décélération ;
- arrêt ;
- redémarrage ;
- changement de travail si possible.
Que faut-il mesurer pendant le FAT ?
| Mesure | Pourquoi elle est importante |
|---|---|
| Repérage | Vérifier la stabilité pendant les changements de vitesse. |
| Tension | Contrôler les variations pendant accélération et rembobinage. |
| Temps de changement | Mesurer le gain réel de l’automatisation. |
| Gâche de démarrage | Évaluer le coût matière avant production conforme. |
| Vitesse stable | Comparer la production vendable, pas seulement la vitesse maximale. |
| Rappel de recette | Vérifier combien de réglages sont réellement retrouvés automatiquement. |
Faut-il utiliser votre propre support pendant l’essai ?
Oui, surtout si la tension et le comportement de bande sont des raisons importantes de choisir davantage de servo.
Utilisez si possible :
- votre matériau principal ;
- une largeur représentative ;
- une épaisseur réelle ;
- un travail avec le nombre de couleurs habituel ;
- une vitesse cible réaliste.
Pourquoi ?
Une presse peut sembler très stable sur un papier rigide et se comporter différemment avec un film mince extensible.
Le système d’entraînement doit être validé sur la matière qui justifie réellement l’investissement.
Comment comparer le gain de changement de travail ?
Au lieu de demander :
« La machine servo change-t-elle plus vite ? »
demandez :
- combien de minutes pour passer du travail A au travail B ;
- combien de mètres sont consommés avant qualité conforme ;
- combien de réglages sont rappelés automatiquement ;
- combien d’opérateurs interviennent ;
- quels réglages restent manuels.
Le ROI du servo doit être lié à des minutes et des mètres économisés, pas seulement à une description technologique.
Quelles erreurs les acheteurs commettent-ils le plus souvent ?
1. Penser que servo signifie automatiquement full servo
Non. Une machine peut avoir plusieurs fonctions servo tout en gardant une transmission mécanique des groupes d’impression.
2. Compter les servomoteurs sans savoir ce qu’ils contrôlent
Dix servomoteurs ne signifient pas nécessairement plus de valeur qu’un système avec six axes mieux intégrés.
3. Penser que servo garantit automatiquement le repérage
Le registre dépend également des capteurs, du logiciel, de la tension, de la mécanique et du support.
4. Penser que gearless signifie aucune pièce mécanique
Gearless décrit surtout la logique de synchronisation des axes critiques. Des réducteurs ou engrenages peuvent encore exister ailleurs.
5. Acheter full servo uniquement parce qu’il semble plus moderne
Si l’usine produit peu de SKU et de longs tirages répétitifs, certaines fonctions avancées peuvent être très peu utilisées.
6. Choisir engrenages uniquement pour économiser à l’achat
Si les changements fréquents deviennent très coûteux, un CAPEX plus faible peut entraîner davantage de temps non productif.
7. Ignorer la maintenance électronique
Une architecture servo nécessite une stratégie pour les drives, encodeurs, sauvegardes et compétences techniques.
8. Ignorer le support local
Une fonction avancée perd de sa valeur si personne ne peut la diagnostiquer rapidement dans votre pays.
9. Supposer que le servo réduit automatiquement la gâche
Il peut aider, mais le résultat dépend du système complet et du process.
10. Ne pas comparer une solution hybride
Une configuration servo-assistée peut parfois couvrir 80 à 90 % des besoins utiles sans nécessiter un full servo complet.
Checklist acheteur : engrenages, servo-assisted ou full servo ?
| Question | À confirmer avant la commande |
|---|---|
| Combien de SKU produisons-nous réellement ? | Nombre quotidien ou hebdomadaire connu. |
| Combien de changements réalisons-nous ? | Temps actuel et fréquence mesurés. |
| Les répétitions changent-elles souvent ? | Plage réelle de répétitions documentée. |
| Quelle stabilité de repérage est nécessaire ? | Exigence définie sur le produit réel. |
| Quels supports sont sensibles à la tension ? | Film, papier ou autres matières identifiés. |
| Quels axes sont réellement servo ? | Architecture détaillée fournie par le fournisseur. |
| Le registre est-il réellement automatique ? | Capteurs, contrôle et boucle de correction confirmés. |
| Quelles recettes sont disponibles ? | Fonctions mémorisées et fonctions manuelles identifiées. |
| Les composants sont-ils disponibles localement ? | Marques, modèles et délais de pièces vérifiés. |
| Les programmes sont-ils sauvegardables ? | PLC, HMI et paramètres servo clarifiés. |
| Mon équipe peut-elle maintenir ce niveau d’automatisation ? | Compétences internes et support externe identifiés. |
| Quel est le surcoût du servo ? | Comparé aux gains annuels de production. |
| Une solution hybride suffit-elle ? | Servo-assisted comparé au full servo. |
FAQ sur les transmissions servo et à engrenages en flexographie
Une presse avec servomoteurs est-elle forcément gearless ?
Non. Une presse peut utiliser des servomoteurs pour le dérouleur, l’enrouleur, la tension ou certains réglages tout en conservant une transmission mécanique des groupes d’impression. Demandez toujours quels axes sont entraînés indépendamment avant de considérer une machine comme full servo ou gearless.
Un servomoteur garantit-il un meilleur repérage ?
Non, pas à lui seul. Le servo permet un contrôle précis du mouvement, mais le repérage dépend également des encodeurs, capteurs, logiciels, systèmes de tension, cylindres, clichés et du comportement du support. Comparez la performance du système complet plutôt que le type de moteur.
Combien de servomoteurs faut-il par groupe d’impression ?
Il n’existe pas de nombre universel. Selon la conception, un ou plusieurs axes peuvent être motorisés indépendamment. Le point important n’est pas le nombre total, mais la fonction de chaque servo et la manière dont tous les axes sont synchronisés.
Peut-on avoir une presse à engrenages avec tension servo ?
Oui. C’est une configuration hybride courante : les groupes d’impression restent mécaniquement synchronisés tandis que le déroulement, le rembobinage ou certaines zones de tension utilisent un contrôle servo. Cette solution peut offrir un bon compromis entre coût, stabilité et maintenance.
Le full servo est-il nécessaire pour imprimer du papier ?
Pas automatiquement. Pour des travaux papier avec peu de SKU, répétitions stables et longs tirages, une transmission mécanique peut être parfaitement rationnelle. Le full servo devient plus intéressant lorsque les changements fréquents, l’automatisation ou la variation de formats apportent une valeur mesurable.
Le servo est-il préférable pour les films PE ?
Il peut être très utile, mais ne suffit pas à lui seul. Le PE mince peut bénéficier d’un contrôle précis des axes et de la tension, mais la stabilité dépend également du parcours de bande, du séchage, de l’architecture de la presse et du réglage des différentes zones de tension.
Les engrenages provoquent-ils toujours des défauts d’impression ?
Non. Une transmission mécanique correctement conçue et entretenue peut produire de manière très stable. Les défauts apparaissent surtout lorsque l’usure, le jeu, le mauvais alignement ou d’autres problèmes mécaniques deviennent excessifs. L’état réel du système compte davantage que le principe d’entraînement seul.
Une presse gearless accepte-t-elle toutes les répétitions ?
Non. Le servo peut réduire certaines contraintes liées aux engrenages de répétition, mais la plage reste définie par les cylindres, sleeves, géométrie de la presse et autres limites mécaniques. Demandez toujours la plage de répétition réellement garantie.
Les paramètres servo peuvent-ils être sauvegardés ?
Généralement oui, selon le système utilisé. Demandez quelles sauvegardes sont fournies pour les drives, encodeurs, PLC, HMI et recettes. Une stratégie de backup claire facilite fortement le remplacement d’un composant et réduit le risque de longues immobilisations.
Quel système est le plus facile à réparer localement ?
Cela dépend de votre marché et de votre équipe. Une usine disposant de mécaniciens expérimentés peut préférer une transmission traditionnelle, tandis qu’un site bénéficiant d’intégrateurs servo locaux peut exploiter facilement un full servo. La disponibilité réelle du support doit faire partie du choix.
Quel système d’entraînement choisir finalement ?
Choisissez le niveau d’entraînement qui correspond à la variabilité et au coût réel de votre production.
En première approche :
- Geared reste très pertinent pour des productions stables, peu de SKU, répétitions peu variables et longs tirages ;
- Servo-assisted constitue souvent un excellent compromis lorsque la tension, le déroulement, le rembobinage ou certains réglages doivent être améliorés ;
- Full servo / gearless devient particulièrement intéressant lorsque les changements fréquents, les répétitions variables, l’automatisation et la réduction du temps non productif ont une forte valeur économique.
Pour replacer cette décision dans le choix global de la machine, vous pouvez également consulter les critères à vérifier avant l’achat d’une presse flexographique.
N’achetez pas des servomoteurs : achetez le niveau de contrôle dont vous avez besoin
Un acheteur ne devrait pas demander :
« Je veux huit servomoteurs. »
Il devrait plutôt expliquer :
- combien de SKU il produit ;
- combien de fois il change de travail ;
- quelles répétitions il utilise ;
- quels supports sont sensibles à la tension ;
- quel niveau de repérage il exige ;
- quelles fonctions il souhaite automatiser.
Les acheteurs peuvent ensuite comparer les configurations de presses flexographiques personnalisables en demandant précisément le niveau d’entraînement adapté à leur production.
Produits → SKU → répétitions → changements → repérage → automatisation → maintenance → TCO → système d’entraînement.
N’achetez pas des servomoteurs simplement parce qu’ils semblent plus modernes ; achetez le niveau de contrôle que vos changements de travaux, vos supports et votre production peuvent réellement rentabiliser.
Share this article: