Presse Flexo Bobine-Bobine : Pour Quelles Productions ?
Pour un acheteur, le terme « presse flexo bobine-bobine » peut sembler désigner un type précis de machine. En réalité, il décrit surtout la manière dont le matériau entre et sort de la presse.
Le support arrive sous forme de bobine, il est imprimé, séché puis rembobiné avant de passer éventuellement à une autre étape de transformation.
Le principe général est :
Bobine mère → Déroulement → Impression flexographique → Séchage → Rembobinage
Une presse bobine-bobine est particulièrement adaptée lorsque l’impression constitue une étape intermédiaire et que le matériau doit rester en rouleau pour la transformation suivante.
Le bon choix dépend donc moins du nom du produit que de cette question :
« Que devient la bobine après l’impression ? »
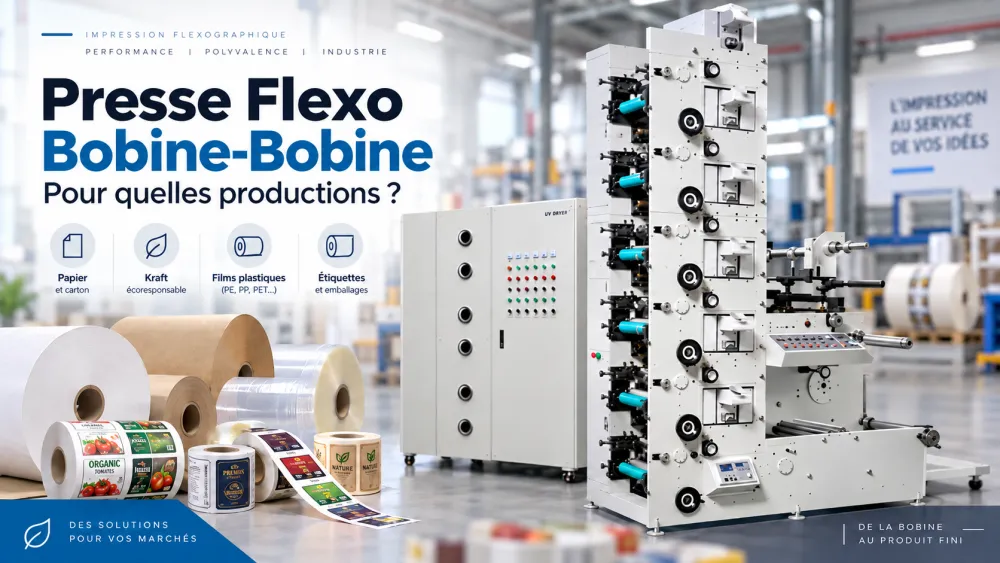
Qu’est-ce qu’une presse flexo bobine-bobine ?
Une presse flexo bobine-bobine reçoit un support en rouleau et le rembobine après impression sans le transformer obligatoirement en feuilles ou en produit fini.
Cette organisation est courante lorsqu’une usine sépare plusieurs étapes de production :
- impression ;
- complexage ;
- refente ;
- découpe ;
- fabrication de sacs ;
- formage ou autres opérations de transformation.
La bobine imprimée devient alors un produit intermédiaire destiné à une autre machine.
Bobine-bobine ne signifie pas Stack
Il est important de distinguer le flux du matériau de l’architecture de la presse.
Le terme bobine-bobine décrit :
- l’entrée du matériau en rouleau ;
- la sortie du matériau en rouleau.
Les termes Stack, Inline ou CI décrivent quant à eux l’organisation des groupes d’impression et la conception générale de la presse.
Une machine bobine-bobine peut donc utiliser différentes architectures selon :
- le matériau ;
- la laize ;
- le nombre de couleurs ;
- la vitesse ;
- les opérations intégrées.
Bobine-bobine = format d’entrée et de sortie. Stack / Inline / CI = architecture de la presse.
Quand le workflow bobine-bobine est-il réellement adapté ?
Le bobine-bobine est particulièrement pertinent lorsque le matériau doit rester en rouleau pour alimenter une autre machine après l’impression.
Le raisonnement peut être résumé ainsi :
Support d’entrée en bobine + transformation en aval séparée + besoin de conserver une sortie en rouleau = configuration bobine-bobine à étudier en priorité.
Cette logique est souvent pertinente lorsqu’une usine possède déjà :
- une machine de fabrication de sacs ;
- une machine de complexage ;
- une refendeuse ;
- une découpeuse ;
- une ligne de transformation d’étiquettes ;
- une autre machine alimentée par bobine.
Quand faut-il comparer une autre configuration ?
Une presse uniquement bobine-bobine n’est pas automatiquement la meilleure solution lorsque le client souhaite :
- obtenir directement des feuilles après impression ;
- produire une étiquette entièrement découpée et finie en une seule passe ;
- intégrer systématiquement plusieurs opérations de transformation dans la même ligne ;
- sortir directement un produit fini plutôt qu’une bobine intermédiaire.
Dans ces cas, il faut comparer une configuration :
- bobine-feuille ;
- avec découpe en ligne ;
- avec refente ;
- avec plusieurs modules de finition intégrés.
Le critère principal n’est donc pas « Puis-je imprimer ce matériau ? », mais « Sous quelle forme doit-il quitter la presse ? ».
Quelles productions conviennent à une presse flexo bobine-bobine ?
Le bobine-bobine convient à de nombreuses applications papier et film lorsque l’impression est suivie d’une transformation séparée.
Papier kraft pour sacs
Le papier kraft destiné aux sacs constitue l’un des cas les plus typiques.
Le workflow peut être :
Bobine de papier kraft → Impression flexo → Rembobinage → Machine de fabrication de sacs
Cette organisation est particulièrement logique lorsque l’usine dispose déjà d’une ou plusieurs lignes de fabrication de sacs.
La presse d’impression peut alors se concentrer sur :
- la qualité d’impression ;
- la stabilité de tension ;
- la productivité en rouleaux imprimés ;
- la qualité du rembobinage.
La bobine imprimée est ensuite envoyée à la ligne de fabrication des sacs selon le planning de production.
Papier pour gobelets et autres produits papier
Une production bobine-bobine peut également être intéressante pour certains papiers destinés à une transformation ultérieure.
Un exemple de workflow est :
Bobine de papier couché → Impression → Rembobinage → Découpe → Formage du produit
Pour les gobelets ou d’autres produits en papier, l’acheteur doit cependant vérifier comment la machine située après l’impression est alimentée.
Si la machine de découpe accepte directement les bobines, le bobine-bobine peut être logique.
Si l’étape suivante exige des feuilles ou des découpes déjà préparées, une autre configuration peut être plus adaptée.
Films pour emballages flexibles
Les films PE, BOPP, PET et autres supports flexibles peuvent être adaptés au bobine-bobine lorsque le complexage, la refente ou la fabrication des sachets sont réalisés séparément.
Le workflow peut être :
Film en bobine → Impression → Rembobinage → Complexage → Refente → Fabrication de sachets
Dans ce cas, la bobine imprimée n’est pas encore le produit fini.
Elle doit rester compatible avec les équipements situés en aval en termes de :
- largeur ;
- diamètre ;
- sens d’enroulement ;
- tension ;
- orientation de l’impression.
Étiquettes autocollantes avec finition hors ligne
Les étiquettes peuvent également utiliser un workflow bobine-bobine lorsque l’impression et la finition sont séparées.
Par exemple :
Bobine autocollante → Impression → Rembobinage → Découpe → Échenillage → Refente → Bobine d’étiquettes finies
Cette organisation peut être pertinente lorsque l’usine possède déjà des équipements de finition indépendants ou souhaite utiliser une même découpeuse pour plusieurs presses.
En revanche, lorsque presque toutes les commandes nécessitent :
- vernissage ;
- découpe ;
- échenillage ;
- refente ;
- rembobinage final ;
il peut être pertinent de comparer une ligne avec davantage de transformation intégrée.
Non-tissé et matériaux industriels en rouleaux
Le bobine-bobine peut également convenir à certains :
- non-tissés ;
- papiers industriels ;
- matériaux d’emballage ;
- supports techniques en rouleaux.
Le principe reste le même :
si le produit imprimé doit rester en rouleau avant la prochaine étape de transformation, une presse bobine-bobine devient une solution naturelle à évaluer.
Le produit final ne suffit pas pour décider
Deux entreprises produisant le même produit peuvent utiliser des workflows différents.
Par exemple, deux fabricants de sacs peuvent avoir :
- l’un une presse flexo indépendante suivie de plusieurs machines de fabrication de sacs ;
- l’autre une ligne intégrant davantage d’opérations dans un même processus.
Le choix doit donc tenir compte de :
- l’équipement déjà installé ;
- la répartition des commandes ;
- la capacité de chaque machine ;
- la fréquence des changements de production ;
- le niveau de flexibilité recherché.
Pour choisir correctement une presse flexo bobine-bobine, il faut analyser l’ensemble de la chaîne de production et pas seulement l’étape d’impression.
Quels paramètres de bobine faut-il définir avant de choisir la presse ?
Une presse flexo bobine-bobine doit être dimensionnée à partir des bobines réellement utilisées en production, et pas uniquement selon la largeur maximale annoncée par le fabricant.
Avant de demander une configuration, l’acheteur doit définir au minimum :
- la largeur minimale et maximale du support ;
- le diamètre maximal de la bobine au déroulage ;
- le diamètre souhaité au rembobinage ;
- le diamètre du mandrin ;
- le poids maximal d’une bobine ;
- le sens d’enroulement ;
- la position de la face imprimée.
Ces paramètres doivent être compatibles avec la presse mais aussi avec la machine située après l’impression.
La largeur de bobine doit correspondre au produit réel
Une presse plus large n’est pas automatiquement plus productive.
Une laize supérieure peut permettre :
- d’imprimer plusieurs poses sur la largeur ;
- d’augmenter le rendement matière ;
- de préparer des bobines destinées à plusieurs voies après refente.
Mais une machine surdimensionnée peut également entraîner :
- un investissement plus élevé ;
- des cylindres et consommables plus coûteux ;
- une utilisation moins efficace pour les petites commandes.
La bonne largeur doit donc être calculée à partir des produits réellement fabriqués et de l’organisation de la transformation en aval.
Pourquoi le diamètre de déroulement est-il important ?
Un grand diamètre de bobine peut réduire la fréquence des changements de rouleaux, mais il doit correspondre à la réalité de production.
Un diamètre plus important peut être intéressant pour :
- les longs tirages ;
- les productions continues ;
- la réduction des arrêts liés aux changements de bobine.
Cependant, il implique également :
- des bobines plus lourdes ;
- un système de chargement adapté ;
- davantage d’espace de manutention ;
- une capacité mécanique suffisante du dérouleur.
Le plus grand diamètre disponible n’est donc pas toujours le meilleur choix.
Le diamètre de rembobinage doit être validé avec la machine suivante
Le diamètre de sortie doit être compatible avec l’équipement situé en aval.
Par exemple :
Si la presse peut produire une bobine de Ø 1 300 mm mais que la machine suivante accepte seulement Ø 1 000 mm, la capacité supplémentaire ne sera pas réellement utilisable.
Il faut donc toujours comparer :
- le diamètre maximal de rembobinage de la presse ;
- le diamètre maximal de déroulement de la machine suivante.
Le diamètre du mandrin doit rester compatible
Le diamètre du mandrin influence directement la compatibilité entre la presse et les équipements de transformation.
L’acheteur doit vérifier :
- le diamètre intérieur des mandrins utilisés par ses fournisseurs ;
- le mandrin prévu au rembobinage ;
- la compatibilité avec les arbres pneumatiques ou mécaniques ;
- les standards utilisés par les machines situées en aval.
Le sens d’enroulement ne doit pas être négligé
Le sens d’enroulement détermine l’orientation de la face imprimée lorsque la bobine entre dans la machine suivante.
Une mauvaise orientation peut obliger l’opérateur à :
- retourner la bobine ;
- modifier le chemin du support ;
- ajouter une étape intermédiaire inutile.
Lors de la demande de devis, il est donc préférable de transmettre au fabricant :
- un schéma du sens d’impression ;
- la face imprimée vers l’intérieur ou vers l’extérieur ;
- la direction demandée par la machine suivante.
Pourquoi le contrôle de tension est-il essentiel en bobine-bobine ?
Le contrôle de tension influence directement le registre, la stabilité du matériau et la qualité du rembobinage.
Le support traverse plusieurs zones :
Dérouleur → Groupes d’impression → Séchage → Guidage → Enrouleur
Si la tension varie fortement entre ces zones, plusieurs défauts peuvent apparaître :
- décalage du registre ;
- allongement du film ;
- plis ;
- bobine irrégulière ;
- difficultés sur la machine suivante.
Tous les matériaux ne réagissent pas de la même manière
| Support | Point d’attention principal |
|---|---|
| Papier kraft | Variation d’humidité, stabilité de largeur et régularité de bobine. |
| PE | Sensibilité à l’allongement et aux variations de tension. |
| BOPP | Nécessité d’un passage stable à vitesse élevée. |
| PET | Bonne stabilité mais nécessité d’un contrôle régulier de tension. |
| Non-tissé | Comportement variable selon épaisseur, structure et élasticité. |
Le réglage de tension doit donc être adapté au matériau réel et pas seulement à la vitesse nominale de la presse.
Une vitesse élevée exige une tension stable
À faible vitesse, certains défauts peuvent rester peu visibles.
Lorsque la vitesse augmente :
- les variations de tension deviennent plus critiques ;
- les accélérations et décélérations ont davantage d’effet ;
- le registre peut devenir moins stable ;
- la qualité du rembobinage peut se dégrader.
Une machine annoncée à haute vitesse doit donc être évaluée à sa vitesse réellement stable avec le matériau du client.
Pourquoi la qualité du rembobinage est-elle aussi importante que l’impression ?
Dans une production bobine-bobine, une bonne impression n’est pas suffisante si la bobine de sortie ne peut pas être utilisée correctement sur la machine suivante.
Une bobine correctement rembobinée doit présenter :
- des bords réguliers ;
- une tension homogène ;
- une bonne stabilité des couches ;
- une surface sans plis ;
- une forme cylindrique régulière.
Quels défauts de rembobinage faut-il surveiller ?
Les défauts courants peuvent inclure :
- un décalage progressif des bords ;
- un télescopage de la bobine ;
- des plis ;
- un rembobinage trop lâche ;
- un rembobinage trop serré.
Ces défauts peuvent provoquer ensuite :
- des difficultés de déroulement ;
- une tension instable sur la machine suivante ;
- des arrêts de production ;
- des pertes de matière.
Pourquoi faut-il tester toute la bobine et pas seulement un échantillon imprimé ?
Un échantillon de quelques mètres permet de vérifier la qualité visuelle, mais pas la stabilité d’un long tirage ni la qualité complète du rembobinage.
Pour une application bobine-bobine, un test pertinent doit permettre d’observer :
- la qualité d’impression pendant un tirage prolongé ;
- la stabilité de tension ;
- la régularité des bords ;
- la dureté et la stabilité de la bobine terminée.
Le produit réellement acheté par le client n’est pas seulement une impression correcte : c’est une bobine imprimée exploitable par l’étape suivante.
Comment vérifier la compatibilité avec la machine située en aval ?
La meilleure configuration bobine-bobine est celle qui alimente directement la machine suivante sans modification inutile de la bobine.
Avant l’achat, il est recommandé de comparer les deux équipements :
| Sortie de la presse flexo | Entrée de la machine suivante |
|---|---|
| Largeur de bobine | Largeur d’alimentation acceptée |
| Diamètre de rembobinage | Diamètre maximal de déroulement |
| Diamètre du mandrin | Arbre ou mandrin compatible |
| Sens d’enroulement | Orientation d’alimentation demandée |
| Face imprimée | Face nécessaire pour la transformation suivante |
| Poids de bobine | Capacité du dérouleur suivant |
Une incompatibilité entre deux machines peut créer davantage de manutention, de rembobinage intermédiaire et de pertes que le gain obtenu avec une presse plus rapide.
Pourquoi la vitesse nominale ne suffit-elle pas pour comparer deux presses ?
Une presse annoncée à une vitesse plus élevée ne produit pas automatiquement davantage de bobines utilisables par équipe.
La capacité réelle dépend aussi :
- du temps de changement de bobine ;
- des réglages de tension ;
- des changements de couleurs ;
- des arrêts ;
- des déchets de démarrage ;
- du temps nécessaire pour obtenir une bobine finale conforme.
On peut résumer la logique ainsi :
Débit réel = vitesse stable × temps réellement productif − changements − arrêts − déchets
Pour un acheteur, il est donc plus utile de demander :
« Combien de bobines conformes puis-je produire par équipe avec mon matériau ? »
plutôt que de comparer uniquement :
« Quelle est la vitesse maximale de la machine ? »
Bobine-bobine ou bobine-feuille : quelle configuration choisir ?
Le choix dépend principalement du format dont la production suivante a réellement besoin.
Si le matériau imprimé doit alimenter une autre machine sous forme de rouleau, la configuration bobine-bobine est généralement la première solution à évaluer.
En revanche, si le processus suivant nécessite directement des feuilles, il peut être plus logique de comparer une configuration bobine-feuille.
| Besoin après impression | Configuration à étudier | Exemple |
|---|---|---|
| Le matériau doit rester en rouleau | Bobine-bobine | Papier kraft avant fabrication de sacs |
| Le film doit être complexé ou refendu | Bobine-bobine | Film PE, BOPP ou PET imprimé |
| La machine suivante exige des feuilles | Bobine-feuille à comparer | Certains produits papier ou travaux de découpe |
| Le produit doit être découpé et fini immédiatement | Configuration avec transformation intégrée à comparer | Certaines étiquettes autocollantes |
Il faut donc partir de la sortie souhaitée, et non choisir d’abord une presse puis adapter toute la production autour de celle-ci.
Quand le bobine-bobine évite-t-il une étape inutile ?
Prenons l’exemple d’une usine de sacs papier équipée d’une machine acceptant directement une bobine de papier imprimé.
Le workflow peut rester simple :
Impression → Rembobinage → Fabrication des sacs
Ajouter une sortie feuille entre ces deux étapes imposerait :
- une découpe supplémentaire ;
- une manutention des feuilles ;
- un stockage intermédiaire ;
- éventuellement une nouvelle alimentation avant la fabrication des sacs.
Dans ce cas, conserver le support en rouleau permet de maintenir un workflow plus direct.
Faut-il intégrer la transformation dans la presse ou travailler hors ligne ?
Une presse bobine-bobine est particulièrement intéressante lorsque l’usine préfère séparer l’impression et la transformation, mais une intégration en ligne peut être pertinente si presque toutes les commandes utilisent les mêmes opérations.
Il existe deux logiques principales.
Workflow avec transformation hors ligne
Le principe est :
Impression → Bobine imprimée → Machine de transformation séparée
Cette organisation peut être intéressante lorsque :
- plusieurs presses alimentent la même machine de transformation ;
- une refendeuse ou une découpeuse existe déjà dans l’usine ;
- les commandes nécessitent des étapes de finition différentes ;
- l’entreprise souhaite planifier séparément impression et transformation.
Elle offre également davantage de souplesse lorsqu’une machine de transformation doit recevoir des travaux provenant de différentes presses.
En contrepartie, elle peut générer :
- plus de manutention de bobines ;
- du stockage intermédiaire ;
- des changements supplémentaires de bobines ;
- un besoin plus important de traçabilité entre les étapes.
Workflow avec transformation en ligne
Le principe devient :
Impression → Transformation → Sortie finale dans une même ligne
Selon l’application, la ligne peut intégrer :
- la refente ;
- la découpe ;
- le pelliculage ;
- le vernissage ;
- d’autres opérations de finition.
Cette configuration peut réduire les transferts intermédiaires lorsqu’une grande majorité des commandes suivent exactement le même workflow.
Mais elle présente aussi une contrainte importante :
la capacité globale de la ligne peut être limitée par l’étape la plus lente.
Une presse capable d’imprimer rapidement n’apporte donc pas tout son potentiel si :
- la découpe fonctionne plus lentement ;
- la refente exige une vitesse inférieure ;
- les changements de finition demandent beaucoup de temps.
Pour approfondir ce choix d’architecture et de workflow, consultez notre guide pour comparer une presse Stack et une presse en ligne .
Comment choisir entre les deux organisations ?
La décision doit tenir compte de l’utilisation réelle des équipements.
| Situation de production | Organisation à étudier |
|---|---|
| Plusieurs presses partagent une même refendeuse | Transformation hors ligne |
| Les travaux nécessitent des finitions très différentes | Transformation hors ligne souvent plus flexible |
| Presque toutes les commandes utilisent la même finition | Intégration en ligne à évaluer |
| L’usine possède déjà les équipements en aval | Vérifier d’abord la compatibilité avec ces machines |
| Objectif principal : réduire les manipulations intermédiaires | Intégration en ligne à comparer |
Comment choisir une presse bobine-bobine selon les machines déjà installées ?
Pour une usine existante, la bonne presse est souvent celle qui s’intègre correctement aux équipements déjà présents plutôt que celle qui possède le plus d’options.
Avant de demander un devis, l’acheteur devrait établir une fiche technique de la machine qui recevra la bobine imprimée.
Si vous possédez déjà une machine de fabrication de sacs
Il faut vérifier :
- la largeur d’entrée de la machine à sacs ;
- le diamètre maximal de déroulement ;
- le diamètre du mandrin ;
- le sens d’enroulement nécessaire ;
- la face imprimée attendue ;
- les repères éventuellement nécessaires à la fabrication.
La presse doit produire une bobine pouvant être transférée vers la machine à sacs avec le moins de préparation intermédiaire possible.
Si vous possédez déjà une machine de complexage
Pour les emballages flexibles, il faut notamment confirmer :
- la largeur de travail commune aux deux machines ;
- le diamètre des bobines ;
- le sens d’impression ;
- la face destinée au complexage ;
- la stabilité du film après impression et séchage.
Une mauvaise orientation de la bobine peut compliquer inutilement l’étape de complexage.
Si vous possédez déjà une refendeuse
Une presse plus large peut produire plusieurs voies qui seront séparées après impression.
Il faut alors comparer :
- la laize de la presse ;
- la largeur maximale de la refendeuse ;
- les largeurs finales demandées ;
- le nombre de voies ;
- le rendement matière.
Cette approche peut être productive lorsque les volumes justifient une impression plus large suivie d’une refente.
Si vous possédez déjà une découpeuse pour étiquettes
Le workflow peut rester :
Impression bobine-bobine → Découpe hors ligne → Échenillage / Refente → Bobine finale
Dans ce cas, la presse n’a pas nécessairement besoin d’intégrer une station de découpe si l’équipement existant offre déjà :
- la capacité suffisante ;
- la précision nécessaire ;
- une bonne utilisation quotidienne.
Ajouter une nouvelle découpe en ligne simplement parce qu’elle est disponible en option peut augmenter l’investissement sans améliorer réellement la productivité globale.
Pourquoi faut-il comparer les capacités de chaque machine ?
Une ligne de production fonctionne à la capacité de son goulot d’étranglement, pas à la vitesse maximale de sa presse la plus rapide.
Par exemple :
Presse flexo : 150 m/min
Machine suivante : 80 m/min
Si toute la production doit passer ensuite par cette deuxième machine, augmenter encore la vitesse maximale de la presse ne double pas automatiquement la capacité globale de l’usine.
L’acheteur doit donc comparer :
- la capacité de la presse ;
- la capacité des équipements en aval ;
- le temps de stockage intermédiaire ;
- la fréquence des changements ;
- les volumes réels par produit.
Le bon objectif n’est pas d’acheter la machine la plus rapide, mais de construire un flux de production équilibré.
Quelle logique utiliser avant de demander une configuration ?
Un acheteur peut résumer son besoin avec le schéma suivant :
Produit à imprimer → Format de sortie → Machine suivante → Spécifications de bobine → Configuration de la presse
Cette méthode permet d’éviter deux erreurs fréquentes :
- acheter une presse trop simple qui crée ensuite plusieurs opérations intermédiaires ;
- acheter une ligne trop complexe alors que les équipements nécessaires existent déjà dans l’usine.
Pour une production bobine-bobine, la compatibilité entre les machines est donc aussi importante que les performances individuelles de la presse flexographique.
Quelles informations fournir avant d’acheter une presse flexo bobine-bobine ?
Pour obtenir une configuration réellement adaptée, l’acheteur doit transmettre au fabricant les caractéristiques du produit, des bobines et de la machine située après l’impression.
Une demande indiquant uniquement :
« Je cherche une presse flexo 4 couleurs de 850 mm. »
n’est généralement pas suffisante pour déterminer correctement le dérouleur, l’enrouleur, le contrôle de tension, le séchage ou les options nécessaires.
Il est préférable de préparer les informations suivantes :
| Information | Pourquoi la préciser ? |
|---|---|
| Produit final | Permet de comprendre le workflow complet après impression. |
| Matériau | Détermine les exigences de tension, séchage et transport de bande. |
| Épaisseur ou grammage | Aide à vérifier la plage de matériaux réellement compatible. |
| Largeur minimale et maximale | Permet de définir la laize adaptée. |
| Nombre de couleurs | Détermine les groupes d’impression nécessaires. |
| Longueur de répétition | Permet de vérifier les cylindres porte-clichés nécessaires. |
| Diamètre de la bobine mère | Définit la capacité du dérouleur. |
| Diamètre de rembobinage souhaité | Doit rester compatible avec la machine suivante. |
| Diamètre du mandrin | Évite les incompatibilités entre les équipements. |
| Sens d’enroulement | Définit l’orientation de la bobine pour l’étape suivante. |
| Vitesse de production souhaitée | Permet d’évaluer la vitesse stable plutôt que la seule vitesse maximale. |
| Machine située en aval | Permet de vérifier la compatibilité réelle de toute la ligne. |
Comment tester une presse bobine-bobine avant l’achat ?
Le FAT doit vérifier une bobine complète dans des conditions proches de la production réelle, et pas seulement quelques mètres d’impression à faible vitesse.
Dans l’idéal, l’essai doit utiliser :
- le matériau réel du client ou un équivalent proche ;
- une largeur représentative des commandes habituelles ;
- le nombre de couleurs prévu ;
- une vitesse proche de la vitesse de production souhaitée ;
- une longueur suffisante pour évaluer le comportement du rembobinage.
Pendant l’essai, il faut contrôler :
| Point à contrôler | Ce qu’il faut vérifier |
|---|---|
| Qualité d’impression | Netteté, densité, défauts visibles et stabilité des couleurs. |
| Registre | Stabilité pendant un tirage continu, accélérations comprises. |
| Tension de bande | Absence de plis, d’allongement excessif ou de variations importantes. |
| Séchage | Absence de maculage ou de transfert d’encre pendant le rembobinage. |
| Bords de la bobine | Alignement régulier pendant tout le rouleau. |
| Dureté du rembobinage | Bobine ni trop lâche ni excessivement serrée. |
| Bobine finale | Compatibilité avec le dérouleur de la machine suivante. |
Pour une production bobine-bobine, le FAT ne devrait donc pas s’arrêter à la question « L’impression est-elle correcte ? », mais également vérifier « La bobine terminée peut-elle être utilisée directement par l’étape suivante ? ».
Quelles erreurs éviter lors de l’achat ?
Plusieurs erreurs apparaissent régulièrement lorsque la presse est choisie sans analyser toute la chaîne de production.
Choisir uniquement selon la vitesse maximale
Une vitesse nominale élevée apporte peu de valeur si la presse doit fréquemment ralentir pour maintenir le registre, sécher correctement le support ou produire une bobine stable.
Choisir le plus grand diamètre de bobine possible
Un grand diamètre peut réduire les changements de rouleaux, mais il doit rester compatible avec la manutention, le poids admissible et le dérouleur de la machine suivante.
Ignorer le sens d’enroulement
Une bobine imprimée dans le mauvais sens peut imposer un retournement ou un rembobinage intermédiaire avant la transformation suivante.
Ajouter trop d’options sans analyser leur utilisation
Une unité de refente, de découpe ou une autre fonction intégrée n’est intéressante que si elle correspond réellement au workflow et au volume de commandes.
Tester uniquement un petit échantillon
Quelques mètres permettent de voir le graphisme, mais pas de valider la stabilité d’un long tirage ni la qualité d’une bobine complète.
Checklist acheteur avant validation de la machine
| Point à confirmer | Validation |
|---|---|
| Produit final défini | Oui / Non |
| Matériau, épaisseur ou grammage confirmés | Oui / Non |
| Largeur réelle de production définie | Oui / Non |
| Diamètres de déroulement et rembobinage validés | Oui / Non |
| Mandrin confirmé | Oui / Non |
| Sens d’enroulement défini | Oui / Non |
| Machine suivante identifiée | Oui / Non |
| Compatibilité entre les deux machines vérifiée | Oui / Non |
| Vitesse stable testée | Oui / Non |
| Qualité de la bobine finale validée | Oui / Non |
FAQ sur les presses flexo bobine-bobine
Une presse bobine-bobine est-elle obligatoirement une presse Stack ?
Non. Bobine-bobine décrit le format d’entrée et de sortie du support, tandis que Stack, Inline ou CI décrivent l’architecture de la presse. Plusieurs architectures peuvent donc fonctionner en roll-to-roll selon l’application et la configuration.
Peut-on ajouter une refente à une presse bobine-bobine ?
Oui, selon la configuration de la machine. L’intégration d’une refente peut être intéressante lorsque les bobines imprimées doivent systématiquement être divisées en largeurs plus petites. Si une refendeuse performante existe déjà dans l’usine, une solution hors ligne peut toutefois rester plus flexible.
Une presse bobine-bobine convient-elle aux petites séries ?
Oui, mais la rentabilité dépend surtout des temps de changement. Pour de nombreuses petites commandes, il faut examiner les changements de clichés, d’encres, de répétitions et de bobines ainsi que les déchets de démarrage, et pas seulement la vitesse maximale.
Peut-on imprimer du papier et du film sur la même presse ?
Cela dépend de la plage de matériaux prévue par la configuration. Papier et films peuvent demander des tensions, des systèmes de séchage, des traitements de surface et des réglages différents. Les matériaux réels doivent être communiqués au fabricant avant de valider la machine.
Une grande bobine augmente-t-elle toujours la productivité ?
Non. Elle peut réduire la fréquence des changements lors de longs tirages, mais augmente aussi le poids et les besoins de manutention. Son diamètre doit surtout rester compatible avec le stockage et les équipements situés après l’impression.
Comment savoir si le bobine-bobine est adapté à mon usine ?
Vérifiez d’abord sous quelle forme le matériau doit quitter la presse. Si la prochaine étape utilise directement une bobine imprimée, le bobine-bobine est généralement pertinent. Si vous avez besoin de feuilles ou d’un produit entièrement fini, comparez une autre configuration.
Conclusion : choisir la presse à partir de toute la chaîne de production
Une presse flexo bobine-bobine est particulièrement adaptée lorsque le support doit rester en rouleau après l’impression pour alimenter une transformation séparée.
Avant d’acheter, il faut donc raisonner dans cet ordre :
Produit → Support → Impression → Format de bobine → Machine suivante → Configuration de presse
Pour un projet principalement orienté vers l’impression roll-to-roll sur papier ou autres supports en bobine, vous pouvez également consulter notre machine d’impression flexographique bobine à bobine HRY-850A .
Si votre production nécessite une autre largeur, une sortie feuille, une configuration pour étiquettes, une architecture en ligne ou des fonctions de transformation supplémentaires, vous pouvez comparer les configurations de presses flexographiques avant de définir votre cahier des charges.
Le meilleur investissement n’est pas nécessairement la presse ayant le plus d’options ou la vitesse maximale la plus élevée, mais celle qui fournit une bobine imprimée compatible avec le reste de votre production, avec le moins d’étapes inutiles possible.
Share this article: