Repérage des Couleurs en Flexographie : Comment Ça Fonctionne ?
Sur une impression flexographique à 4, 6 ou 8 couleurs, chaque groupe imprime seulement une partie du graphisme final.
Pour que le texte, les images, les contours et les aplats apparaissent correctement, chaque séparation de couleur doit être imprimée exactement à la position prévue par rapport aux autres couleurs.
C’est ce que l’on appelle le repérage des couleurs, ou contrôle du registre.
Pour un acheteur, la question ne devrait toutefois pas être seulement :
« La presse possède-t-elle un registre automatique ? »
Il faut également comprendre :
- comment la machine détecte un décalage ;
- dans quelle direction elle peut le corriger ;
- quel élément exécute la correction ;
- si le système fonctionne uniquement au démarrage ou en continu ;
- et pourquoi une presse équipée d’un système automatique peut malgré tout perdre le repérage.
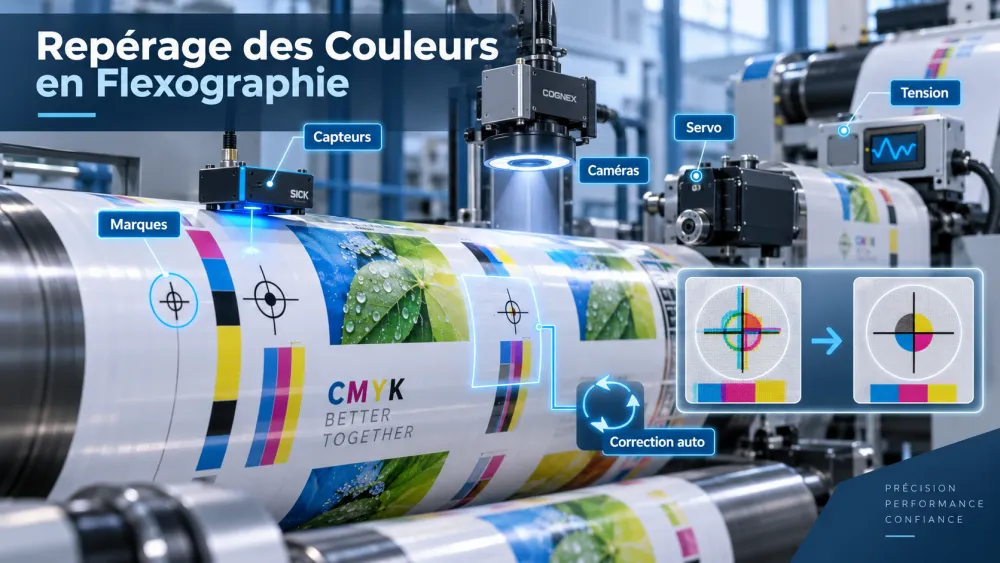
En bref : comment fonctionne le repérage sur une presse flexographique ?
Un système automatique de repérage fonctionne généralement comme une boucle de mesure et de correction.
Le principe peut être résumé ainsi :
Repère imprimé → capteur ou caméra → mesure de la position → comparaison avec la référence → calcul de l’écart → correction → nouvelle vérification.
Si la couleur suivante est imprimée trop tôt, trop tard ou décalée latéralement, le système détecte l’écart puis commande une correction adaptée à la conception de la presse.
Mais le registre n’est pas seulement une fonction électronique : sa stabilité dépend également de la tension de bande, du support, du séchage, de la mécanique, des clichés et de l’entraînement.
Repérage et gestion des couleurs sont-ils la même chose ?
Non. Le repérage contrôle la position des couleurs ; la gestion des couleurs contrôle leur apparence.
| Fonction | Question principale | Éléments concernés |
|---|---|---|
| Repérage | La couleur est-elle imprimée au bon endroit ? | Position, phase, tension, capteurs, entraînement, registre. |
| Gestion de la couleur | La couleur imprimée correspond-elle à la teinte attendue ? | Encre, viscosité, anilox, densité, formulation, spectrophotométrie. |
Exemple simple
Un logo rouge peut avoir exactement la bonne teinte, mais être imprimé 0,5 mm trop à droite.
Dans ce cas :
- la couleur peut être correcte ;
- mais le repérage est incorrect.
À l’inverse, le logo peut être parfaitement positionné mais utiliser un rouge trop clair.
Colorimétrie correcte et position correcte sont donc deux performances différentes.
Que signifie réellement « repérage des couleurs » ?
En flexographie multicolore, chaque groupe imprime une séparation :
- cyan ;
- magenta ;
- jaune ;
- noir ;
- tons directs ;
- blanc couvrant ;
- ou autres fonctions selon le travail.
Le graphisme final apparaît correctement uniquement si ces séparations se superposent selon la position définie par le fichier et le montage des clichés.
Que voit l’acheteur lorsqu’il y a un mauvais repérage ?
Les symptômes peuvent inclure :
- contours colorés autour d’un texte ;
- images floues ;
- petits textes difficiles à lire ;
- aplats dont les limites ne coïncident pas ;
- couleurs qui semblent créer une ombre ;
- graphisme décalé par rapport à la découpe.
Qu’est-ce que le repérage longitudinal ?
Le repérage longitudinal contrôle la position dans le sens d’avancement de la bande.
On parle également de :
sens machine.
Exemple
La première couleur imprime un repère à une position précise.
La deuxième couleur devrait imprimer exactement au même point, mais elle arrive légèrement trop tôt.
Couleur 1 : |------●------| Couleur 2 : |-----●-------| ↑ décalage longitudinal
Dans ce cas, il faut corriger la phase ou la position longitudinale du groupe concerné selon le système utilisé.
Qu’est-ce que le repérage transversal ou latéral ?
Le repérage transversal contrôle le déplacement de la couleur vers la gauche ou la droite de la bande.
Couleur 1 : ● Couleur 2 : ● → décalage latéral
La correction peut nécessiter un déplacement latéral du groupe, du porte-cliché ou d’un système de positionnement selon la conception de la presse.
Pourquoi l’acheteur doit-il distinguer les deux ?
Parce qu’un fournisseur peut annoncer :
« automatic register control »
sans préciser si le système corrige :
- uniquement le longitudinal ;
- uniquement le latéral ;
- ou les deux directions.
Demandez donc toujours quelles directions sont mesurées et corrigées automatiquement.
Qu’est-ce que le Print-to-Print Register ?
Le Print-to-Print Register désigne le repérage entre deux ou plusieurs couleurs imprimées.
Par exemple :
Cyan → Magenta → Jaune → Noir → Ton direct
doivent rester correctement positionnés les uns par rapport aux autres.
Pourquoi devient-il plus exigeant avec davantage de couleurs ?
Plus le nombre de groupes augmente, plus la bande traverse d’étapes et plus les variations de :
- tension ;
- température ;
- position ;
- synchronisation ;
peuvent influencer la relation entre la première et la dernière couleur.
Pour déterminer combien de groupes sont réellement nécessaires pour votre travail, vous pouvez également consulter le guide consacré à la sélection de 4, 6 ou 8 couleurs sur une presse flexographique.
Qu’est-ce que le Print-to-Cut Register ?
Le Print-to-Cut Register contrôle la position entre le graphisme imprimé et une opération de transformation comme la découpe.
C’est particulièrement important pour :
- étiquettes autocollantes ;
- découpe rotative ;
- mise en feuilles ;
- perforation ;
- certains emballages convertis en ligne.
Exemple
Une étiquette peut avoir un excellent repérage entre les six couleurs, mais si la découpe se trouve 1 mm trop à droite :
le Print-to-Print Register est bon, mais le Print-to-Cut Register est mauvais.
Qu’est-ce que le repérage recto-verso ?
Dans une impression recto-verso, il faut également contrôler la relation entre l’image imprimée sur la première face et celle imprimée sur la seconde.
Cette exigence dépend :
- du parcours de bande ;
- du système de retournement ;
- de la répétition ;
- de la tension ;
- de la longueur de bande entre les opérations.
Un fournisseur doit donc savoir si votre demande concerne :
- repérage couleur-couleur ;
- repérage impression-découpe ;
- repérage recto-verso ;
- ou plusieurs de ces fonctions simultanément.
Comment la presse sait-elle qu’une couleur est décalée ?
La machine doit disposer d’une référence qu’elle peut détecter et comparer.
Dans de nombreux travaux, cette référence prend la forme d’un repère d’impression.
Qu’est-ce qu’un repère d’impression ?
Il s’agit d’un petit élément graphique placé à une position connue pour permettre au système :
- d’identifier une couleur ;
- de mesurer son passage ;
- de comparer sa position à une référence.
Les repères peuvent être placés dans une zone qui sera ensuite :
- refendue ;
- découpée ;
- éliminée ;
- ou située hors de la zone visuelle finale.
Quelle est la différence entre cellule photoélectrique et caméra ?
Les deux peuvent servir à obtenir des informations de position, mais leur principe et leur niveau d’analyse peuvent être différents.
Cellule ou capteur de repérage
Un capteur peut détecter le passage d’un repère grâce à une différence de :
- contraste ;
- couleur ;
- réflexion ;
- luminosité.
Le système utilise ensuite le moment précis de détection pour calculer un écart de position.
Caméra
Une caméra peut observer une zone plus large et analyser :
- repères ;
- position relative ;
- éléments graphiques ;
- selon le système, certains défauts d’impression.
Mais une caméra n’est pas automatiquement un système de repérage en boucle fermée.
Une caméra de contrôle d’impression corrige-t-elle automatiquement le registre ?
Pas nécessairement.
Il faut distinguer plusieurs niveaux de fonction :
| Système | Fonction principale | Correction automatique |
|---|---|---|
| Web viewer | Permet à l’opérateur de visualiser l’impression. | Pas nécessairement. |
| Caméra d’inspection | Détecte ou affiche certains défauts. | Pas nécessairement. |
| Capteur de registre | Mesure la position des repères. | Dépend du système de contrôle associé. |
| Contrôle automatique du registre | Mesure, calcule et commande une correction. | Oui, pour les axes prévus. |
| Inspection en boucle fermée | Détection avancée avec retour vers le contrôle de la presse. | Selon architecture. |
Voir une erreur et corriger une erreur sont deux fonctions différentes.
Comment fonctionne une boucle automatique de repérage ?
Un système complet peut suivre cette séquence :
- Le premier groupe imprime une référence.
- Le groupe suivant imprime sa couleur et son repère.
- Le capteur ou la caméra mesure la position réelle.
- Le contrôleur compare cette position à la valeur attendue.
- Une erreur est calculée.
- Le système commande une correction au groupe ou à l’axe concerné.
- Le capteur vérifie à nouveau la position.
Cette logique se répète pendant la production afin de surveiller les dérives.
Pourquoi parle-t-on de boucle fermée ?
Parce que le système ne se contente pas d’envoyer une commande.
Il vérifie également le résultat obtenu après correction.
Mesurer → corriger → mesurer à nouveau.
C’est ce retour d’information qui caractérise une logique de contrôle en boucle fermée.
Quel rôle joue le servomoteur dans le repérage ?
Le servo peut exécuter une correction précise, mais il ne décide pas seul qu’une couleur est décalée.
Une logique simplifiée est :
Capteur voit → contrôleur calcule → servo ou mécanisme de correction agit.
Le servo peut notamment servir à
- corriger une phase ;
- modifier la position d’un axe ;
- adapter la synchronisation ;
- exécuter rapidement une consigne du système de registre.
Mais sans :
- capteur ;
- référence ;
- contrôleur ;
- logiciel de correction ;
le servomoteur ne constitue pas à lui seul un système automatique de repérage.
Pour comprendre plus précisément la différence entre un entraînement mécanique, servo-assisté et full servo, consultez le guide consacré au rôle des servomoteurs dans une presse flexographique.
Une presse à engrenages peut-elle avoir un registre automatique ?
Oui.
Il est incorrect de penser :
transmission mécanique = repérage manuel
et :
full servo = repérage automatique.
Une presse à transmission mécanique peut intégrer :
- capteurs photoélectriques ;
- corrections longitudinales motorisées ;
- corrections latérales ;
- contrôle automatique selon la configuration.
La différence se situe dans :
- la manière dont la correction est exécutée ;
- la vitesse de réponse ;
- le niveau d’automatisation ;
- l’intégration entre les différents axes.
Quelle différence entre prérepérage et repérage automatique ?
Le prérepérage rapproche les couleurs de leur position correcte avant ou au début de l’impression ; le registre automatique surveille et corrige les écarts pendant le fonctionnement.
Prérepérage
Le système peut utiliser :
- la longueur de répétition ;
- les positions mémorisées ;
- des données d’encodeur ;
- des recettes de travaux précédents.
Le but est de réduire :
- le temps de mise au repérage ;
- les réglages manuels ;
- la gâche au démarrage.
Registre automatique en fonctionnement
Une fois la presse en production, le système continue à détecter les différences entre :
- position réelle ;
- position de référence.
et peut corriger certaines dérives.
Pre-register ≠ contrôle automatique continu du registre.
Pourquoi le système de repérage ne suffit-il pas à garantir une impression stable ?
Parce qu’un décalage peut être créé par de nombreux éléments avant même que le système de registre intervienne.
La performance réelle dépend notamment :
- de la mécanique de la presse ;
- de l’entraînement ;
- de la tension de bande ;
- du support ;
- du montage des clichés ;
- de la répétition ;
- du séchage ;
- de la vitesse ;
- du système de contrôle.
Modèle simple pour l’acheteur
Mécanique + entraînement + tension de bande + support + montage des clichés + séchage + vitesse + système de contrôle = stabilité réelle du repérage.
Le meilleur système est-il celui qui corrige le plus souvent ?
Pas nécessairement.
Si une presse crée continuellement de grandes variations de tension ou de position, le système automatique doit constamment poursuivre l’erreur.
Une bonne conception cherche d’abord à maintenir :
- une mécanique stable ;
- une tension régulière ;
- un support dimensionnellement contrôlé ;
- un séchage adapté ;
- une synchronisation cohérente.
Le registre automatique intervient ensuite pour effectuer les corrections nécessaires.
Le système de repérage corrige une erreur de position ; une bonne conception de la presse cherche d’abord à empêcher cette erreur de se créer.
Que faut-il comprendre avant d’analyser un problème de mauvais repérage ?
Avant de conclure que :
« le système de registre ne fonctionne pas »,
il faut savoir si l’erreur apparaît :
- uniquement au démarrage ;
- pendant l’accélération ;
- à vitesse élevée ;
- après plusieurs minutes de production ;
- sur une seule couleur ;
- sur toutes les couleurs ;
- uniquement avec un matériau particulier ;
- ou uniquement lorsque le diamètre de bobine change.
Ces symptômes orientent vers des causes très différentes.
La prochaine étape consiste donc à comprendre pourquoi les couleurs se décalent réellement : tension de bande, allongement du film, séchage, montage des clichés, cylindres, répétition, engrenages, synchronisation et variations de vitesse.
Pourquoi les couleurs se décalent-elles pendant l’impression flexographique ?
Un mauvais repérage n’est pas toujours causé par le système de registre lui-même.
La couleur peut se déplacer parce que :
- la bande s’allonge ;
- la tension varie ;
- le support se déforme sous l’effet de la chaleur ;
- un cliché est mal monté ;
- la répétition mécanique est incorrecte ;
- un cylindre présente du faux-rond ;
- un entraînement possède trop de jeu ;
- les axes ne restent pas correctement synchronisés pendant l’accélération ;
- le déroulement ou le rembobinage modifie le comportement de la bande.
Le bon diagnostic commence donc par la forme de l’erreur, le moment où elle apparaît et le nombre de couleurs concernées.
La tension de bande est-elle l’une des principales causes de mauvais repérage ?
Oui. Une variation de tension peut modifier la longueur apparente du support entre deux groupes d’impression et provoquer un décalage longitudinal.
La tension de bande doit rester suffisamment stable pendant :
- le déroulement ;
- l’impression ;
- le séchage ;
- l’accélération ;
- la décélération ;
- le rembobinage.
Que se passe-t-il si la tension augmente ?
Sur un support extensible, une tension plus élevée peut allonger momentanément la bande.
La distance entre deux éléments graphiques peut alors changer et le groupe suivant imprime sur une position légèrement différente de celle attendue.
Que se passe-t-il si la tension diminue ?
La bande peut se détendre, changer de position ou réagir différemment dans le parcours machine.
Le système de registre peut corriger certaines conséquences, mais il ne doit pas être utilisé pour compenser en permanence une tension instable.
Pourquoi les films PE sont-ils souvent plus sensibles au repérage ?
Parce que certains films PE minces peuvent s’allonger plus facilement que des supports plus rigides comme le papier.
Leur comportement dépend notamment :
- de l’épaisseur ;
- de la formulation du film ;
- de la largeur de bande ;
- de la tension appliquée ;
- de la température ;
- de la vitesse.
Exemple
Un film peut être correctement repéré à faible vitesse.
Lorsque la presse accélère :
- les tensions peuvent changer ;
- le séchage devient plus intense ;
- la bande peut s’allonger différemment ;
- le repérage peut commencer à dériver.
Dans ce cas, augmenter uniquement la sensibilité du capteur de registre ne résout pas nécessairement la cause racine.
Un film BOPP ou PET est-il automatiquement plus facile à repérer ?
Pas automatiquement.
BOPP et PET peuvent offrir une bonne stabilité dimensionnelle dans de nombreuses applications, mais leur comportement dépend encore :
- de l’épaisseur ;
- de l’orientation ;
- de la température ;
- du traitement de surface ;
- de la structure du complexe ;
- des conditions de tension.
Un film très fin ou thermosensible peut toujours devenir difficile à maintenir correctement au repérage.
Le séchage peut-il provoquer un mauvais repérage ?
Oui. Une température ou un flux d’air mal adaptés peuvent modifier le comportement dimensionnel du support.
Le risque augmente notamment avec :
- films minces ;
- supports sensibles à la chaleur ;
- forte couverture d’encre ;
- nombre élevé de couleurs ;
- vitesse élevée.
Pourquoi davantage de chaleur n’est-elle pas toujours la solution ?
Pour sécher plus rapidement, l’opérateur peut être tenté d’augmenter fortement la température.
Mais cela peut entraîner :
- déformation ;
- allongement ou rétraction ;
- variation de tension ;
- instabilité entre les groupes.
Le séchage doit donc être réglé pour éliminer suffisamment de solvant ou d’eau sans déstabiliser le support.
Comment savoir si le séchage est la cause du décalage ?
Un problème thermique est à suspecter lorsque :
- le repérage est bon à faible vitesse mais se dégrade lorsque le séchage augmente ;
- l’erreur apparaît progressivement après plusieurs minutes ;
- le défaut est plus important sur certains films minces ;
- la stabilité s’améliore lorsque la température est réduite ;
- la bande présente une déformation visible.
Il faut cependant confirmer cette hypothèse avec des essais contrôlés plutôt que modifier plusieurs paramètres simultanément.
Un mauvais montage des clichés peut-il être confondu avec un problème de registre ?
Oui. Si le cliché est monté incorrectement, la presse peut recevoir dès le départ une image mal positionnée.
Le système de registre peut parfois corriger une partie de l’écart, mais il existe des limites.
Erreurs possibles lors du montage
- cliché monté trop en avant ou trop en arrière ;
- décalage latéral ;
- mauvaise orientation ;
- déformation pendant le montage ;
- position incohérente entre plusieurs plaques.
Une bonne précision de montage réduit la quantité de correction nécessaire sur la presse et peut diminuer la gâche de démarrage.
Le système automatique peut-il corriger un cliché très mal monté ?
Pas toujours.
Chaque système possède une plage de correction.
Si l’erreur initiale dépasse cette plage :
- la machine peut ne pas parvenir au repérage ;
- le groupe peut atteindre sa limite de correction ;
- le cliché peut devoir être remonté.
Le contrôle automatique du registre ne remplace donc pas un montage correct des clichés.
Quelle différence entre erreur de position et erreur de répétition ?
Une erreur de position est un décalage relativement constant ; une erreur de répétition se reproduit ou s’accumule à chaque cycle.
Erreur de position
Par exemple, une couleur reste constamment 0,5 mm trop en avant.
Une correction de phase peut souvent la remettre à la bonne position.
Erreur de répétition
Si la longueur de répétition d’une couleur n’est pas exactement compatible avec celle des autres, l’écart peut évoluer progressivement.
Début du travail : Couleur 1 : |----●----| Couleur 2 : |----●----| Quelques répétitions plus loin : Couleur 1 : |----●----| Couleur 2 : |-----●---| Encore plus loin : Couleur 1 : |----●----| Couleur 2 : |------●--|
Dans ce cas, déplacer simplement la phase ne corrige pas la cause racine.
Qu’est-ce qui peut créer une erreur de répétition ?
Les causes peuvent inclure :
- diamètre de cylindre incorrect ;
- cylindre ou sleeve non adapté ;
- erreur dans le montage ou la préparation du cliché ;
- engrenage de répétition incorrect sur certaines architectures ;
- déformation du support ;
- erreur de synchronisation.
Avant d’augmenter la correction automatique, vérifiez donc si la répétition mécanique et graphique est correcte.
Les engrenages peuvent-ils provoquer une dérive du registre ?
Ils peuvent y contribuer si le jeu, l’usure ou l’alignement deviennent excessifs, mais une presse à engrenages n’est pas automatiquement instable.
Les points à contrôler comprennent :
- état des dents ;
- jeu mécanique ;
- lubrification ;
- roulements ;
- alignement ;
- vibrations ;
- faux-rond.
Quel type de symptôme peut orienter vers la mécanique ?
Une erreur qui apparaît :
- à chaque tour de cylindre ;
- selon un motif répétitif ;
- avec vibration ou bruit ;
- sur un seul groupe ;
peut justifier une inspection mécanique plus approfondie.
Un cylindre présentant du faux-rond peut-il affecter le registre ?
Oui.
Un cylindre, sleeve ou axe qui ne tourne pas de manière parfaitement concentrique peut provoquer :
- variation de pression ;
- variation de position ;
- défaut répétitif ;
- instabilité du transfert d’encre.
Le défaut peut alors revenir selon la rotation du composant concerné.
Pourquoi le registre peut-il changer pendant l’accélération ?
Parce que plusieurs éléments de la presse changent simultanément de vitesse et de tension.
Lors d’une accélération :
- le dérouleur doit adapter son effort ;
- les différents axes doivent rester synchronisés ;
- la bande peut s’allonger différemment ;
- le séchage doit s’adapter ;
- le rembobinage doit suivre la nouvelle vitesse.
Une presse peut donc être :
parfaitement repérée à 80 m/min
mais présenter une dérive pendant :
40 → 80 m/min.
Pourquoi faut-il tester aussi la décélération et le redémarrage ?
Parce qu’un système réellement stable doit conserver ou retrouver rapidement son repérage pendant les transitions de production.
Le test devrait idéalement comprendre :
Démarrage → accélération → vitesse stable → décélération → arrêt → redémarrage.
Si le registre se dégrade uniquement pendant une transition, la cause peut être différente d’un défaut présent en permanence.
Le diamètre de la bobine peut-il influencer le repérage ?
Oui, indirectement, par son influence sur le contrôle de tension et la dynamique du déroulement ou du rembobinage.
Au début d’une bobine :
- le diamètre peut être important ;
- l’inertie est différente ;
- le couple nécessaire change.
À mesure que le diamètre diminue :
- la vitesse de rotation augmente ;
- les paramètres de contrôle doivent s’adapter.
Un contrôle de tension mal réglé peut donc provoquer une dérive progressive au cours de la bobine.
Pourquoi le rembobinage peut-il également créer des problèmes ?
Le diamètre du rouleau fini augmente continuellement pendant la production.
Le système doit adapter :
- couple ;
- vitesse ;
- tension ;
- pression du rouleau selon configuration.
Une mauvaise régulation peut transmettre des variations de tension en amont et influencer la stabilité de la bande.
Le guidage latéral de bande peut-il être confondu avec un mauvais repérage transversal ?
Oui.
Si toute la bande se déplace latéralement :
- toutes les couleurs peuvent rester correctement superposées entre elles ;
- mais l’ensemble du graphisme se déplace par rapport au bord du support ou à une opération de découpe.
Dans ce cas, le problème peut venir du web guide
Il faut vérifier :
- capteur de bord ;
- position du dérouleur ;
- rouleaux de guidage ;
- alignement du support ;
- système de correction latérale.
Un déplacement de toute la bande et un mauvais repérage entre deux couleurs ne sont donc pas le même problème.
Pourquoi une seule couleur peut-elle dériver alors que les autres restent stables ?
Parce que le problème peut être localisé à un seul groupe d’impression.
Les causes possibles incluent :
- mauvais montage du cliché ;
- correction de phase incorrecte ;
- problème de cylindre ;
- jeu mécanique local ;
- erreur d’encodeur ou d’entraînement ;
- mauvaise lecture du repère de cette couleur.
Si toutes les couleurs bougent ensemble, il faut au contraire examiner davantage :
- la tension générale ;
- le guidage de bande ;
- le support ;
- les variations thermiques.
Pourquoi une erreur qui augmente lentement est-elle différente d’un décalage fixe ?
Parce qu’une dérive progressive indique souvent qu’une variable évolue pendant la production.
Par exemple :
- température qui monte ;
- film qui s’allonge ;
- diamètre de bobine qui change ;
- tension qui dérive ;
- composant mécanique qui chauffe.
Un décalage fixe dès le début peut davantage orienter vers :
- montage ;
- position initiale ;
- préréglage ;
- phase.
Tableau de diagnostic : symptôme de repérage et causes possibles
| Symptôme observé | Causes possibles à examiner |
|---|---|
| Une seule couleur reste constamment décalée | Phase, montage du cliché, position du groupe, capteur ou réglage local. |
| Une seule couleur dérive progressivement | Entraînement local, encodeur, cylindre, tension locale ou erreur de répétition. |
| Toutes les couleurs se déplacent latéralement ensemble | Web guide, position de bande, dérouleur ou guidage transversal. |
| Le registre se dégrade pendant l’accélération | Tension, synchronisation des axes, contrôle du déroulement ou comportement du film. |
| Bon registre à faible vitesse, mauvais à haute vitesse | Tension, vibrations, séchage, synchronisation, dynamique mécanique. |
| La dérive apparaît après plusieurs minutes | Température, allongement du support, échauffement mécanique ou dérive de tension. |
| L’erreur revient à chaque tour | Cylindre, sleeve, engrenage, faux-rond ou défaut mécanique répétitif. |
| L’écart augmente à chaque répétition | Longueur de répétition incorrecte, diamètre, engrenage ou déformation du support. |
| Le graphisme est bon mais la découpe est décalée | Print-to-Cut Register, capteur de marque, module de découpe ou tension entre impression et découpe. |
| Le problème apparaît avec un seul matériau | Extensibilité, épaisseur, traitement thermique ou paramètres de tension inadaptés. |
| Le problème évolue avec le diamètre de bobine | Déroulement, rembobinage, couple ou régulation de tension. |
Faut-il modifier plusieurs paramètres en même temps pour corriger le défaut ?
Non. Modifiez idéalement une variable à la fois afin d’identifier la véritable cause.
Si l’opérateur change simultanément :
- tension ;
- température ;
- vitesse ;
- registre ;
il devient difficile de savoir quelle modification a réellement résolu ou aggravé le problème.
Une méthode simple
- Identifier le moment où l’erreur apparaît.
- Identifier les couleurs concernées.
- Distinguer longitudinal et transversal.
- Observer si l’erreur est fixe, progressive ou répétitive.
- Modifier un paramètre pertinent.
- Mesurer à nouveau.
Le contrôle automatique doit-il masquer une instabilité mécanique ?
Non.
Si le système réalise constamment de grandes corrections, l’acheteur ou l’opérateur doit rechercher pourquoi l’erreur se crée.
Un système performant devrait combiner :
- mécanique stable ;
- bon transport de bande ;
- tension maîtrisée ;
- séchage adapté ;
- montage précis ;
- correction automatique pour les écarts résiduels.
Le registre automatique est plus efficace lorsqu’il corrige de petites dérives sur une presse déjà stable, plutôt que lorsqu’il doit poursuivre en permanence de grandes variations.
Que faut-il examiner après avoir identifié les causes possibles ?
Une fois les principales sources de mauvais repérage comprises, l’acheteur doit encore savoir quel niveau de système il lui faut.
Les presses peuvent proposer :
- réglage manuel ;
- réglage motorisé à distance ;
- préréglage ;
- contrôle automatique par repères ;
- systèmes caméra plus avancés ;
- intégration avec recettes et contrôle servo.
La prochaine étape consiste donc à comparer Manual, Motorized, Pre-register et Closed-loop Automatic Register afin de déterminer quand l’automatisation réduit réellement le makeready, la gâche et la dépendance envers l’opérateur.
Quels niveaux de contrôle du repérage existe-t-il sur une presse flexographique ?
Toutes les presses ne corrigent pas le repérage de la même manière.
Pour comparer deux machines, il est utile de distinguer quatre niveaux principaux :
- réglage manuel ;
- réglage motorisé à distance ;
- prérepérage ;
- contrôle automatique en boucle fermée.
Ces niveaux ne représentent pas simplement une progression de « qualité » ; ils correspondent surtout à différents niveaux d’automatisation, de rapidité de réglage et de dépendance envers l’opérateur.
Comment fonctionne un réglage manuel du repérage ?
Avec un réglage manuel, l’opérateur observe le décalage puis ajuste mécaniquement la position du groupe concerné.
Il peut agir sur :
- la position longitudinale ;
- la position latérale ;
- la phase ;
- selon la machine, différents mécanismes de réglage.
Quels sont ses avantages ?
- système relativement simple ;
- coût d’investissement réduit ;
- maintenance plus facile sur certaines machines ;
- adapté aux travaux simples et peu changeants.
Quelles sont ses limites ?
Le résultat dépend fortement :
- de l’expérience de l’opérateur ;
- de sa capacité à interpréter le défaut ;
- du temps nécessaire pour effectuer les corrections ;
- de la quantité de matière consommée pendant le réglage.
Sur des travaux à nombreuses couleurs et changements fréquents, le coût réel du réglage manuel peut devenir plus important que son faible coût d’achat initial.
Qu’est-ce qu’un réglage motorisé du registre ?
Un réglage motorisé permet à l’opérateur de corriger la position depuis un pupitre ou une interface sans intervenir directement sur le groupe d’impression.
La machine peut utiliser :
- moteurs électriques ;
- motoréducteurs ;
- servomoteurs ;
- autres dispositifs de positionnement.
Motorisé signifie-t-il automatique ?
Non.
L’opérateur peut toujours être celui qui :
- observe le défaut ;
- décide de la correction ;
- commande le déplacement.
Le système facilite simplement l’exécution de la correction.
Remote adjustment ≠ automatic register control.
Qu’est-ce que le prérepérage sur une presse flexo ?
Le prérepérage vise à placer les groupes près de leur position correcte avant que l’opérateur commence la mise au registre fine.
Il peut utiliser :
- la longueur de répétition ;
- les positions connues des cylindres ;
- les encodeurs ;
- les données d’un travail précédent ;
- des recettes enregistrées.
Quel est son objectif principal ?
Le prérepérage cherche surtout à réduire :
- le temps nécessaire pour trouver les couleurs ;
- la quantité de matière utilisée au démarrage ;
- les interventions manuelles initiales.
Le prérepérage surveille-t-il le travail pendant toute la production ?
Pas nécessairement. Un système peut très bien rapprocher les couleurs au démarrage sans corriger automatiquement les dérives pendant le tirage.
Qu’est-ce qu’un contrôle automatique du registre en boucle fermée ?
Un système closed-loop mesure continuellement ou périodiquement l’erreur réelle, calcule une correction puis vérifie son résultat.
Le principe est :
Détection → mesure → comparaison → correction → nouvelle mesure.
Pourquoi cette différence est-elle importante ?
Parce qu’un système automatique peut :
- détecter une dérive pendant le tirage ;
- réagir sans attendre une intervention manuelle ;
- réduire la dépendance envers l’opérateur ;
- maintenir plus facilement une production stable.
La valeur principale vient donc autant de la surveillance continue que de la correction elle-même.
Comment comparer Manual, Motorized, Pre-register et Automatic Register ?
| Système | Qui détecte l’erreur ? | Qui corrige ? | Valeur principale |
|---|---|---|---|
| Manual | Opérateur. | Opérateur. | Simplicité et faible investissement. |
| Motorized | Opérateur. | Moteur commandé par l’opérateur. | Réglage plus rapide et confortable. |
| Pre-register | Système basé sur positions ou données connues. | Système de positionnement. | Réduction du temps de mise au registre initiale. |
| Automatic closed-loop | Capteur ou caméra. | Système automatique. | Correction des dérives pendant la production. |
Les repères imprimés sont-ils toujours nécessaires ?
Dans de nombreux systèmes de registre, oui, mais pas toujours.
Les systèmes traditionnels utilisent souvent des repères spécifiques parce qu’ils fournissent :
- une référence claire ;
- un bon contraste ;
- une position prévisible ;
- une détection rapide.
Qu’est-ce qu’un système markless ?
Certains systèmes plus avancés peuvent analyser directement :
- le graphisme ;
- les contours ;
- des zones imprimées ;
sans dépendre exclusivement d’un repère dédié.
Markless signifie-t-il toujours meilleur ?
Non. La pertinence dépend du travail, du contraste, du système d’inspection et de l’automatisation disponible.
Quel rôle joue la caméra dans un système automatique avancé ?
Une caméra peut fournir davantage d’informations qu’une cellule simple, mais sa valeur dépend du logiciel et de la boucle de contrôle associée.
Elle peut servir à :
- visualiser le travail ;
- mesurer des repères ;
- analyser plusieurs couleurs ;
- détecter certains défauts ;
- surveiller une zone plus large du graphisme.
Pourquoi deux systèmes caméra peuvent-ils être très différents ?
Parce que l’un peut seulement afficher une image à l’opérateur, tandis qu’un autre peut :
- mesurer automatiquement ;
- calculer l’écart ;
- envoyer une correction ;
- enregistrer les données.
La présence d’une caméra ne doit donc jamais être évaluée séparément de son logiciel et de sa capacité de correction.
Le système de registre peut-il être intégré aux recettes de travaux ?
Oui, sur certaines presses automatisées.
Une recette peut mémoriser :
- positions initiales ;
- répétition ;
- tension ;
- vitesse ;
- paramètres de séchage ;
- réglages de registre.
Quel est l’intérêt pour un travail récurrent ?
Lorsqu’un SKU revient régulièrement, la machine peut se rapprocher rapidement des conditions précédentes.
Cela peut réduire :
- le temps de préparation ;
- la matière utilisée avant la première production conforme ;
- la dépendance à la mémoire de l’opérateur.
Une recette ne garantit toutefois pas que le support, les encres et les conditions de production soient exactement identiques au tirage précédent.
CI, Stack et Inline utilisent-elles le même principe de registre ?
Le principe de détection et de correction peut être similaire, mais les causes d’instabilité et les points de contrôle diffèrent selon l’architecture.
Presse CI
Le support reste maintenu autour d’un tambour central pendant plusieurs impressions.
Cela peut aider à limiter certaines variations dimensionnelles sur des films extensibles.
Mais la qualité du registre dépend toujours du système complet, pas uniquement du tambour central.
Presse Stack
La bande circule entre plusieurs groupes superposés.
La stabilité dépend fortement :
- du contrôle de tension ;
- du parcours de bande ;
- de la mécanique ;
- du système de correction.
Presse Inline
Les groupes et modules sont disposés successivement.
Le contrôle peut concerner :
- print-to-print ;
- print-to-varnish ;
- print-to-lamination ;
- print-to-cut.
Plus le workflow comporte d’opérations successives, plus il devient important de préciser quel type de registre chaque module contrôle.
Pourquoi le Print-to-Cut mérite-t-il un système spécifique ?
Parce que la découpe doit suivre le graphisme déjà imprimé, parfois après plusieurs mètres de parcours supplémentaire.
Entre impression et découpe, la bande peut subir :
- variation de tension ;
- accélération ;
- séchage ;
- guidage ;
- étirement.
Comment le système peut-il corriger ?
Selon la conception, il peut :
- détecter une marque d’impression ;
- comparer la position avec le cycle de découpe ;
- modifier la phase du module de découpe ;
- corriger le transport ou le positionnement associé.
Un excellent registre entre couleurs ne garantit donc pas automatiquement une découpe parfaitement centrée.
Quand le registre automatique crée-t-il une vraie valeur économique ?
Il devient particulièrement intéressant lorsque le coût du réglage manuel, de la gâche et de la dérive devient important dans la production quotidienne.
Cas typiques
- 6 à 8 couleurs ;
- nombreux SKU ;
- changements fréquents ;
- petites et moyennes séries ;
- films sensibles ;
- haute exigence de repérage ;
- print-to-cut intégré ;
- production à vitesse variable.
Comment le registre automatique peut-il réduire le makeready ?
En rapprochant rapidement les couleurs de leur position correcte et en limitant les ajustements manuels.
Le gain peut venir de :
- prépositionnement ;
- mesure automatique ;
- correction rapide ;
- rappel de recettes ;
- moins d’essais successifs.
Que faut-il mesurer ?
Pour connaître la valeur réelle, mesurez :
- temps entre démarrage et première impression conforme ;
- mètres de matière consommés pendant la mise au registre ;
- temps de réglage après un changement ;
- nombre d’interventions opérateur.
Le ROI du registre automatique doit être évalué en minutes et en mètres économisés, pas seulement par la présence d’une option dans le devis.
L’automatisation réduit-elle la dépendance envers l’opérateur ?
Oui, mais elle ne supprime pas le besoin d’un opérateur compétent.
Un bon système peut réduire la nécessité de :
- surveiller en permanence les repères ;
- effectuer de petites corrections manuelles ;
- retrouver les positions après chaque changement.
Mais l’opérateur reste nécessaire pour
- identifier une cause racine ;
- contrôler le support ;
- régler la tension ;
- vérifier le séchage ;
- contrôler les clichés ;
- intervenir lorsque la correction automatique atteint ses limites.
L’automatisation remplace surtout les corrections répétitives, pas la compréhension du procédé.
Quand un système manuel ou motorisé reste-t-il suffisant ?
Il peut être suffisant lorsque les travaux sont simples, stables et peu variables.
Par exemple :
- 2 à 4 couleurs ;
- papier relativement stable ;
- longs tirages ;
- peu de changements ;
- tolérance de repérage moins exigeante ;
- équipe opérateur expérimentée.
Une automatisation complète peut alors être moins facile à rentabiliser.
Quand un prérepérage peut-il offrir un bon compromis ?
Le prérepérage peut être intéressant lorsque le principal problème est le temps de mise au registre initial, mais que les dérives pendant le tirage restent limitées.
Il peut convenir lorsque :
- les travaux reviennent souvent ;
- les supports sont stables ;
- la presse conserve bien le registre après démarrage ;
- l’acheteur souhaite surtout réduire la gâche de lancement.
Quand un système closed-loop devient-il plus pertinent ?
Il devient plus intéressant lorsque le registre peut évoluer pendant le tirage et que les corrections manuelles deviennent coûteuses.
Les signaux les plus importants sont :
- films extensibles ;
- production rapide ;
- changements fréquents de vitesse ;
- nombre élevé de couleurs ;
- travaux longs nécessitant une surveillance continue ;
- exigences fortes de qualité.
Cas acheteur 1 : papier kraft 4 couleurs et longs tirages
Le projet comprend :
- papier stable ;
- 4 couleurs ;
- peu de références ;
- longs tirages ;
- faible fréquence de changement.
Un système motorisé ou un prérepérage peut déjà être suffisant selon la précision exigée.
Cas acheteur 2 : étiquettes 6 couleurs avec découpe intégrée
Le projet comprend :
- nombreux SKU ;
- changements fréquents ;
- 6 couleurs ;
- print-to-cut ;
- petites et moyennes séries.
Un contrôle automatique avec print-to-print et print-to-cut peut apporter une valeur importante.
Cas acheteur 3 : film PE 8 couleurs à vitesse variable
L’application comprend :
- film mince ;
- 8 couleurs ;
- forte exigence de repérage ;
- accélérations fréquentes ;
- production soutenue.
Une boucle automatique devient ici particulièrement utile, mais elle doit être associée à un excellent contrôle de tension et à une architecture adaptée au film.
Cas acheteur 4 : caméra présente mais correction toujours manuelle
La presse dispose d’une caméra permettant de voir clairement les croix de repérage.
Mais l’opérateur doit encore :
- observer l’image ;
- identifier la couleur décalée ;
- appuyer sur une commande ;
- vérifier le résultat.
Cette machine possède une aide visuelle avancée, mais pas nécessairement un contrôle automatique du registre en boucle fermée.
Comment savoir si l’automatisation proposée vaut son prix ?
Avant d’acheter, comparez :
| Question | Pourquoi elle compte |
|---|---|
| Combien de changements par jour ? | Plus ils sont nombreux, plus le makeready compte. |
| Combien de mètres sont perdus au démarrage ? | Mesure le potentiel d’économie matière. |
| Le registre dérive-t-il pendant les longs tirages ? | Indique l’intérêt d’une boucle continue. |
| Le travail exige-t-il print-to-cut ? | Ajoute une deuxième relation de position à contrôler. |
| Combien d’opérateurs interviennent ? | Mesure la dépendance manuelle actuelle. |
| Les mêmes SKU reviennent-ils ? | Les recettes peuvent apporter davantage de valeur. |
Quel niveau de registre demander au fournisseur ?
Ne demandez pas simplement « automatic register yes or no ».
Demandez plutôt :
- repérage longitudinal automatique ?
- repérage transversal automatique ?
- print-to-print ?
- print-to-cut ?
- prérepérage disponible ?
- recettes disponibles ?
- capteur ou caméra ?
- repères obligatoires ou système markless ?
- correction continue ou uniquement au démarrage ?
Ces questions transforment une option commerciale vague en une spécification technique réellement comparable.
L’automatisation du registre doit-elle être choisie séparément du reste de la presse ?
Non.
Elle doit être évaluée avec :
- l’architecture CI, Stack ou Inline ;
- le système d’entraînement ;
- le contrôle de tension ;
- le support ;
- la vitesse ;
- le nombre de couleurs ;
- les opérations en aval.
Une très bonne caméra installée sur une presse instable ne résout pas les causes de dérive.
À l’inverse, une presse mécaniquement stable peut parfois atteindre les besoins d’un travail simple avec un niveau d’automatisation plus modéré.
Que faut-il vérifier avant de croire une précision de registre annoncée ?
Un fournisseur peut annoncer :
±0,1 mm
ou une autre valeur.
Ce chiffre n’a de sens que si les conditions de mesure sont également connues.
Il faut encore demander :
- sur quel support ;
- quelle épaisseur ;
- quelle laize ;
- combien de couleurs ;
- à quelle vitesse ;
- en longitudinal ou transversal ;
- à vitesse stable ou pendant accélération ;
- print-to-print ou print-to-cut.
La prochaine étape consiste donc à vérifier ces performances pendant un essai ou un FAT, avec un support et un travail représentatifs de votre production réelle.
Une précision de repérage de ±0,1 mm signifie-t-elle que la presse restera toujours dans cette plage ?
Non. Une valeur de repérage n’a de sens que si les conditions de mesure sont clairement définies.
Une précision annoncée comme :
±0,1 mm
doit être accompagnée d’informations sur :
- le support utilisé ;
- son épaisseur ;
- la largeur de bande ;
- le nombre de couleurs ;
- la vitesse ;
- la direction mesurée ;
- la durée de l’essai ;
- le type de registre contrôlé.
Pourquoi ces conditions sont-elles indispensables ?
Une presse peut obtenir une très bonne stabilité :
- sur papier rigide ;
- à vitesse modérée ;
- avec quatre couleurs ;
mais se comporter différemment avec :
- film PE mince ;
- 8 couleurs ;
- grande laize ;
- vitesse plus élevée.
Ne comparez donc jamais deux chiffres de repérage sans comparer également leurs conditions de test.
Quelles questions poser lorsqu’un fournisseur annonce une précision de registre ?
| Question | Pourquoi elle est importante |
|---|---|
| Sur quel matériau ? | Le papier et les films extensibles ne présentent pas la même difficulté. |
| À quelle vitesse ? | Une valeur obtenue à faible vitesse ne prouve pas la performance à vitesse de production. |
| Combien de couleurs ? | La stabilité entre la première et la dernière couleur peut évoluer avec le nombre de groupes. |
| Longitudinal ou transversal ? | Les deux directions peuvent avoir des performances différentes. |
| Print-to-print ou print-to-cut ? | Il s’agit de deux relations de position différentes. |
| À vitesse stable ou pendant les transitions ? | L’accélération et la décélération peuvent révéler des problèmes invisibles à vitesse constante. |
Comment tester le repérage pendant un FAT ?
Le FAT doit reproduire les situations dans lesquelles votre production réelle risque de perdre le registre.
Il ne suffit pas de démarrer la presse, de vérifier quelques croix de repérage puis d’arrêter l’essai.
Une séquence de test utile
Démarrage → accélération → vitesse stable → variation de vitesse → décélération → arrêt → redémarrage.
Pendant chaque phase, observez :
- repérage longitudinal ;
- repérage transversal ;
- temps nécessaire pour retrouver la stabilité ;
- fréquence des corrections automatiques ;
- comportement de la bande ;
- qualité du produit imprimé.
Pourquoi faut-il utiliser un support réel pendant l’essai ?
Parce que le comportement du support influence directement la stabilité du registre.
Si votre projet concerne du PE de 30 ou 40 μm, un test uniquement réalisé sur papier ne valide pas correctement votre application.
Utilisez si possible :
- la même famille de matériau ;
- une épaisseur représentative ;
- une laize proche de la production réelle ;
- le nombre habituel de couleurs ;
- une couverture d’encre réaliste ;
- une vitesse correspondant à votre objectif.
Le travail d’essai doit représenter le produit qui justifie votre investissement, pas seulement le travail le plus facile à imprimer.
Combien de temps faut-il maintenir la presse à vitesse stable ?
Il n’existe pas une durée universelle.
L’essai doit être suffisamment long pour observer :
- stabilisation thermique ;
- variation du diamètre de bobine ;
- dérive éventuelle de la tension ;
- échauffement mécanique ;
- comportement du registre sur plusieurs répétitions.
Un test très court peut prouver que la machine atteint une vitesse, mais pas qu’elle maintient durablement un repérage stable.
Faut-il tester plusieurs vitesses ?
Oui. Une bonne validation doit inclure au minimum une vitesse basse, une vitesse de production cible et les transitions entre les deux.
Exemple de logique de test
- démarrage à faible vitesse ;
- mise au repérage ;
- accélération progressive ;
- maintien à la vitesse cible ;
- réduction de vitesse ;
- nouvelle accélération.
Une presse qui conserve son registre uniquement à vitesse constante n’a pas encore démontré toute sa stabilité dynamique.
Comment vérifier le Print-to-Print Register ?
Mesurez la relation entre plusieurs couleurs, idéalement entre la première et la dernière couleur ainsi qu’entre plusieurs groupes intermédiaires.
Sur une presse 8 couleurs, ne contrôlez pas uniquement :
Couleur 1 → Couleur 2.
Vérifiez également :
- Couleur 1 → Couleur 4 ;
- Couleur 1 → Couleur 8 ;
- les couleurs présentant les éléments graphiques les plus fins.
Pourquoi la dernière couleur est-elle importante ?
Parce que la bande a déjà traversé davantage de :
- distance ;
- groupes ;
- séchoirs ;
- zones de tension.
La relation entre la première et la dernière couleur peut donc être particulièrement révélatrice.
Comment tester le Print-to-Cut Register ?
Il faut mesurer la position réelle du contour de découpe par rapport au graphisme imprimé.
Pour une étiquette, contrôlez par exemple :
- marge gauche ;
- marge droite ;
- haut ;
- bas ;
- variation pendant la longueur du rouleau.
Pourquoi plusieurs échantillons sont-ils nécessaires ?
Une seule étiquette correcte ne prouve pas que la relation impression-découpe reste stable.
Prélevez des échantillons :
- au démarrage ;
- après accélération ;
- au milieu du test ;
- près de la fin.
Que faut-il observer sur le système automatique pendant le FAT ?
Ne regardez pas uniquement le résultat imprimé ; observez également la manière dont le système réagit.
Demandez au fournisseur de montrer :
- la lecture des repères ;
- la valeur de l’erreur détectée ;
- le groupe concerné ;
- la correction commandée ;
- le retour à la tolérance ;
- les alarmes lorsque le repère n’est plus détecté.
Pourquoi est-ce utile ?
Cela permet de vérifier que le système :
- ne se contente pas d’afficher l’impression ;
- mesure réellement le registre ;
- corrige réellement les axes annoncés.
Que se passe-t-il si le capteur perd le repère ?
Le comportement doit être connu avant la commande.
Demandez :
- une alarme est-elle générée ?
- la machine continue-t-elle à fonctionner ?
- la dernière correction est-elle conservée ?
- l’opérateur doit-il reprendre le contrôle manuellement ?
- le système retrouve-t-il automatiquement le repère ?
Les réponses dépendent du système et doivent être validées avec le fournisseur.
Comment comparer deux offres de système de repérage ?
Utilisez la même matrice pour tous les fournisseurs.
| Critère | Fournisseur A | Fournisseur B |
|---|---|---|
| Longitudinal automatique | Oui / Non | Oui / Non |
| Transversal automatique | Oui / Non | Oui / Non |
| Print-to-print | À préciser | À préciser |
| Print-to-cut | À préciser | À préciser |
| Prérepérage | Oui / Non | Oui / Non |
| Capteur / caméra | Marque et fonction | Marque et fonction |
| Correction en boucle fermée | Oui / Non | Oui / Non |
| Précision annoncée | Avec conditions | Avec conditions |
| Recettes | Fonctions mémorisées | Fonctions mémorisées |
| Test sur votre support | Résultat | Résultat |
Cette matrice évite de comparer uniquement les mots « caméra », « servo » ou « automatic register ».
Quelles erreurs les acheteurs commettent-ils le plus souvent ?
1. Comparer uniquement un chiffre de précision
Une valeur comme ±0,1 mm doit toujours être reliée au matériau, à la vitesse et au type de registre testé.
2. Confondre caméra d’inspection et correction automatique
Une caméra peut uniquement afficher ou détecter. Vérifiez si elle envoie réellement une correction à la presse.
3. Supposer que servo signifie registre automatique
Le servo exécute une correction ; il faut encore un capteur, un contrôleur et une boucle de feedback.
4. Ignorer le contrôle de tension
Un registre très sophistiqué ne peut pas compenser indéfiniment un film qui s’allonge de manière instable.
5. Tester uniquement à faible vitesse
La stabilité doit aussi être vérifiée à la vitesse réelle de production.
6. Tester uniquement à vitesse constante
Les transitions peuvent révéler des problèmes de synchronisation ou de tension invisibles à vitesse stable.
7. Tester sur un matériau trop facile
Si votre produit principal est un film mince, utilisez un film représentatif pendant l’essai.
8. Confondre erreur de phase et erreur de répétition
Un simple déplacement peut corriger une erreur de position, mais pas nécessairement une répétition incorrecte.
9. Oublier le Print-to-Cut Register
Pour les étiquettes et produits découpés, un bon registre entre couleurs ne suffit pas.
10. Demander une automatisation maximale sans analyser son ROI
Une production simple et répétitive peut parfois être correctement servie par un système moins complexe.
Checklist acheteur : comment spécifier le repérage d’une presse flexographique ?
| Question | À confirmer |
|---|---|
| Quel support vais-je imprimer ? | Type, épaisseur et extensibilité connus. |
| Combien de couleurs ? | Travail représentatif défini. |
| Quelle vitesse de production ? | Vitesse stable cible définie. |
| Quel type de registre ? | Print-to-print, print-to-cut ou recto-verso. |
| Longitudinal et transversal ? | Axes de correction précisés. |
| Manual, motorized ou automatic ? | Niveau d’automatisation connu. |
| Prérepérage disponible ? | Fonction de démarrage vérifiée. |
| Quel type de capteur ? | Cellule, caméra ou autre système documenté. |
| Le système est-il réellement closed-loop ? | Mesure + correction + nouvelle mesure confirmées. |
| Quelle précision est garantie ? | Conditions exactes de test fournies. |
| Peut-on tester notre matière ? | FAT représentatif prévu. |
| Le registre reste-t-il stable pendant accélération ? | Transitions incluses dans le test. |
FAQ sur le repérage des couleurs en flexographie
Le repérage et la gestion des couleurs sont-ils identiques ?
Non. Le repérage contrôle la position relative des différentes séparations imprimées, tandis que la gestion des couleurs contrôle leur teinte, densité et reproduction. Une couleur peut avoir la bonne teinte tout en étant imprimée au mauvais endroit.
Un capteur photoélectrique suffit-il pour un registre automatique ?
Non, pas à lui seul. Le capteur fournit une information de position. Il faut également un contrôleur capable de calculer l’erreur et un mécanisme ou entraînement capable d’exécuter la correction. L’ensemble doit former une boucle fonctionnelle.
Une caméra 100 % inspection corrige-t-elle automatiquement le registre ?
Pas nécessairement. Une caméra d’inspection peut uniquement détecter ou afficher les défauts. Pour corriger automatiquement le registre, le système doit transmettre la mesure au contrôle de la presse et commander effectivement un axe de correction.
Un servomoteur garantit-il un repérage précis ?
Non. Le servo permet un contrôle précis du mouvement, mais le résultat dépend aussi des capteurs, du logiciel, de la mécanique, de la tension, des clichés, du séchage et du support. Le servo est un élément du système, pas une garantie isolée.
Pourquoi le registre change-t-il pendant l’accélération ?
Parce que la tension, le couple et la synchronisation des axes évoluent pendant le changement de vitesse. Les films extensibles peuvent réagir davantage à ces variations. Le FAT doit donc inclure des accélérations et décélérations, pas seulement une vitesse constante.
Pourquoi le PE est-il plus difficile à maintenir au repérage ?
Certains films PE minces s’allongent facilement sous tension et peuvent réagir à la chaleur. Le repérage dépend alors fortement du contrôle de tension, du séchage, de la vitesse et de l’architecture de la presse, en plus du système automatique de registre.
Le prérepérage et le registre automatique sont-ils identiques ?
Non. Le prérepérage aide principalement à rapprocher les couleurs de leur position correcte au démarrage. Un contrôle automatique en boucle fermée continue ensuite à mesurer et corriger les écarts pendant la production.
Une erreur de répétition peut-elle être corrigée par le registre ?
Pas toujours. Une correction de phase peut résoudre un décalage constant, mais une longueur de répétition incorrecte peut provoquer une erreur qui augmente à chaque cycle. Il faut alors rechercher la cause mécanique, graphique ou liée au support.
Quelle précision de repérage faut-il demander au fournisseur ?
Demandez une valeur adaptée à votre application et accompagnée de ses conditions de test. Précisez matériau, épaisseur, laize, nombre de couleurs, vitesse et type de registre. Un chiffre isolé ne permet pas de comparer correctement deux presses.
Le registre automatique est-il nécessaire sur toutes les presses flexo ?
Non. Pour des travaux simples, peu de couleurs, supports stables et longs tirages, un système manuel ou motorisé peut être suffisant. L’automatisation devient plus rentable lorsque changements, gâche, films sensibles ou exigences de repérage augmentent.
Comment choisir le niveau de repérage adapté à votre production ?
Choisissez le niveau de contrôle en fonction du coût réel d’un mauvais repérage et du profil de vos commandes.
En première approche :
- réglage manuel ou motorisé peut suffire pour des travaux simples, peu changeants et sur supports stables ;
- prérepérage devient intéressant lorsque l’objectif principal est de réduire le temps et la gâche au démarrage ;
- closed-loop automatic register devient plus pertinent lorsque les dérives doivent être surveillées et corrigées pendant la production ;
- print-to-cut control doit être ajouté lorsque la découpe doit rester précisément synchronisée avec l’impression.
Ne choisissez pas un système de registre isolément du reste de la presse
Le meilleur système de repérage ne peut pas être évalué séparément de :
- la mécanique ;
- l’entraînement ;
- la tension de bande ;
- le séchage ;
- le support ;
- le montage des clichés ;
- la vitesse réelle.
Pour comparer les niveaux d’automatisation selon vos produits, vous pouvez également consulter les configurations de presses flexographiques pour différents supports et niveaux d’automatisation.
Repère → détection → mesure → correction → vérification décrit le fonctionnement du système automatique.
Mais la performance réellement achetée dépend d’une chaîne plus large :
Mécanique + entraînement + tension + support + montage des clichés + séchage + vitesse + contrôle du registre.
Un bon système de repérage ne se contente pas de corriger une couleur décalée : il travaille avec une presse suffisamment stable pour que les erreurs restent petites, prévisibles et rapidement corrigibles.
Share this article: