Réduire les Déchets en Impression d’Étiquettes : Guide Flexo
En impression d’étiquettes, les déchets ne proviennent pas uniquement des défauts d’impression. Une partie de la matière est perdue au démarrage, pendant les changements de travaux, lors de la découpe ou à cause d’un mauvais réglage de tension.
Pour réduire réellement la gâche, il faut d’abord mesurer où les mètres sont perdus avant de modifier la machine ou le procédé.
D’où viennent réellement les déchets en impression d’étiquettes ?
Les déchets peuvent être divisés en quatre catégories : démarrage, production, changement de travail et finition.
| Type de déchet | Exemples |
|---|---|
| Gâche de démarrage | Réglage du registre, couleur, tension et découpe |
| Gâche pendant le tirage | Dérive couleur, mauvais registre, séchage ou tension instable |
| Déchets de changement | Changement de clichés, encres, anilox, répétition ou outil de découpe |
| Déchets de finition | Matrice, chutes latérales, défauts de découpe ou bobines rejetées |
La priorité doit être donnée à la catégorie qui représente la plus grande perte de matière, et non à celle qui semble la plus facile à corriger.
Comment mesurer la gâche avant de chercher une solution ?
Un atelier doit mesurer les déchets par travail, par changement et par équipe afin d’identifier les principales sources de perte.
Le taux de gâche peut être suivi avec une formule simple :
Gâche (%) = matière non vendable ÷ matière totale utilisée × 100
Il est également utile de suivre trois indicateurs :
- Mètres avant la première étiquette conforme ;
- Mètres perdus par changement de SKU ;
- Rendement vendable = production conforme ÷ matière totale utilisée.
Par exemple, si une machine consomme 120 m avant validation sur chaque changement et réalise 10 changements par jour, cela représente déjà :
120 m × 10 = 1 200 m de matière utilisée avant production conforme.
Pourquoi les petites séries génèrent-elles plus de déchets relatifs ?
Parce que la gâche de démarrage est répartie sur une quantité beaucoup plus faible de produit vendable.
Exemple :
| Tirage | Gâche de démarrage | Part relative |
|---|---|---|
| 2 000 m | 100 m | 5 % |
| 20 000 m | 100 m | 0,5 % |
Pour les ateliers produisant de nombreux petits SKU, la priorité est donc souvent de réduire :
- le temps de calage ;
- les réglages de registre ;
- les corrections couleur ;
- les mètres nécessaires avant la première étiquette conforme.
Sur les petites séries, réduire 50 ou 100 m de gâche par changement peut avoir plus d’impact économique qu’augmenter légèrement la vitesse maximale de la presse.
Comment réduire la gâche au démarrage ?
Le moyen le plus efficace est de réduire les mètres nécessaires avant la première étiquette conforme.
Avant le démarrage, préparez autant de paramètres que possible :
- montage précis des clichés ;
- recettes d’encre déjà enregistrées ;
- anilox adapté au travail ;
- valeurs de tension connues ;
- préréglage du registre et de la découpe.
Pour les travaux répétitifs, conservez une fiche de production avec les réglages validés. L’objectif est de redémarrer au plus près du dernier travail conforme plutôt que de recommencer les réglages à zéro.
Un bon indicateur est la distance entre le démarrage de la presse et la première étiquette vendable.
Comment stabiliser l’encre, l’anilox et la couleur ?
Des corrections couleur répétées pendant le tirage génèrent directement de la matière non vendable.
Pour améliorer la préparation des clichés et maintenir les rouleaux anilox en bon état, vous pouvez également consulter nos équipements de prépresse pour flexographie .
Pour limiter ces pertes, standardisez :
- les recettes d’encre ;
- la viscosité et, si nécessaire, le pH ;
- le volume d’anilox utilisé par type de travail ;
- la fréquence de nettoyage des rouleaux anilox.
Un anilox encrassé ou mal adapté peut modifier le dépôt d’encre et obliger l’opérateur à multiplier les corrections.
L’objectif est d’obtenir la couleur cible rapidement puis de la maintenir stable pendant tout le tirage.
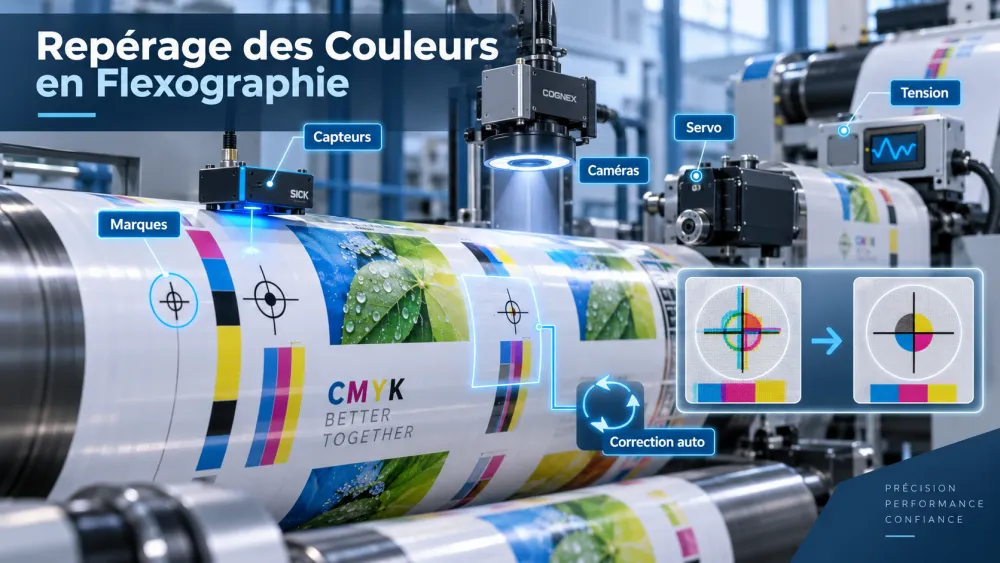
Comment réduire les pertes liées au registre et à la tension ?
Un mauvais registre transforme une impression visuellement correcte en étiquette non vendable.
Pour limiter ces pertes, contrôlez ensemble :
- le montage des clichés ;
- la tension de bande ;
- le guidage latéral ;
- le registre couleur à couleur ;
- le registre entre impression et découpe.
Les films PE, PP ou BOPP demandent une attention particulière, car une variation de tension peut modifier la longueur ou la position du support.
Ne mesurez pas seulement le registre à faible vitesse : vérifiez sa stabilité à la vitesse réellement utilisée en production.
Quels déchets faut-il surveiller selon le type de production ?
| Profil de production | Priorité de réduction |
|---|---|
| Nombreuses petites séries | Gâche de démarrage et changements |
| Longs tirages | Dérive couleur et registre |
| Étiquettes film | Tension et adhérence de l’encre |
| Petites étiquettes | Print-to-Print et Print-to-Cut |
| Nombreux Pantone | Préparation et stabilité des encres |
La priorité doit toujours être donnée au défaut qui génère le plus de mètres rejetés dans votre propre atelier.
Comment réduire les déchets de découpe et d’échenillage ?
Une impression conforme peut devenir invendable si la découpe ou l’échenillage est instable.
Les principales causes de pertes sont :
- pression de découpe incorrecte ;
- outil usé ou mal réglé ;
- mauvais registre Print-to-Cut ;
- rupture de matrice ;
- endommagement du liner.
Pour réduire ces pertes, vérifiez la découpe à la vitesse réelle de production et adaptez la pression au frontal sans détériorer inutilement le liner.
Tous les déchets de matrice sont-ils évitables ?
Non. Une partie de la matrice est liée au design, aux espaces entre étiquettes et aux marges latérales.
Il faut distinguer :
- déchets nécessaires : matrice et chutes prévues par l’imposition ;
- déchets évitables : ruptures, mauvais réglage, défauts de découpe ou bobines rejetées.
La priorité est de réduire la seconde catégorie.
Comment réduire les pertes pendant les changements de travaux ?
Pour les ateliers avec de nombreux SKU, chaque changement doit être traité comme une source mesurable de gâche.
Standardisez autant que possible :
- les fiches de réglage ;
- les recettes d’encre ;
- le choix des anilox ;
- les positions de clichés ;
- les réglages de tension ;
- les paramètres de découpe.
Un indicateur simple est :
Mètres perdus par changement de SKU
Si ce chiffre diminue régulièrement, le processus de changement devient plus efficace.
Pourquoi faut-il enregistrer les réglages des travaux répétitifs ?
Parce qu’un SKU récurrent ne devrait pas être réglé comme un nouveau travail à chaque production.
Conservez au minimum :
- anilox utilisé ;
- recette couleur ;
- tension ;
- répétition ;
- réglage de découpe ;
- échantillon approuvé.
Cela réduit les essais inutiles au prochain démarrage.
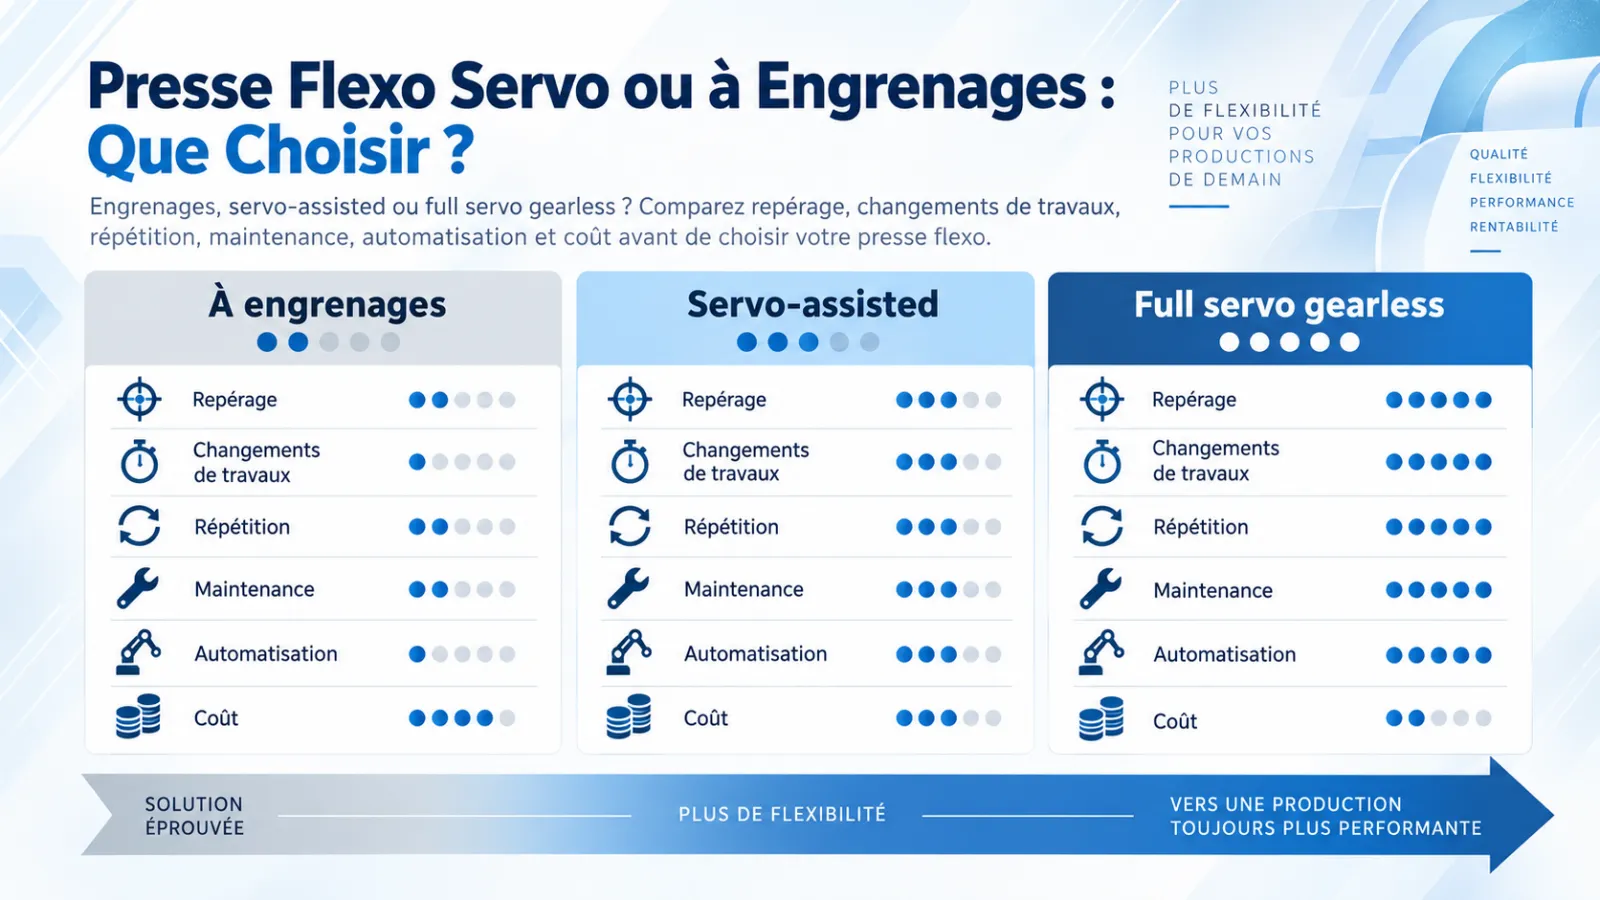
Quand l’automatisation devient-elle rentable pour réduire la gâche ?
L’automatisation est utile lorsqu’elle réduit réellement le temps et les mètres nécessaires avant la première étiquette conforme.
Pour comprendre quand un système servo apporte une réelle valeur sur les changements, la tension et le repérage, consultez notre guide pour évaluer l’impact du servo et de l’automatisation sur une presse flexo .
Les fonctions pouvant aider comprennent :
- préréglage du registre ;
- mémorisation de paramètres ;
- contrôle automatique de tension ;
- correction de registre ;
- entraînements servo selon la configuration.
Pour un atelier réalisant peu de changements et de très longs tirages, leur retour économique peut être plus lent.
Pour un atelier réalisant de nombreux petits travaux, réduire quelques dizaines de mètres à chaque changement peut représenter une économie importante sur l’année.
Comment mesurer la valeur réelle d’une fonction automatique ?
Comparez avant et après :
| Indicateur | Objectif |
|---|---|
| Temps de changement | Diminuer |
| Mètres avant première étiquette conforme | Diminuer |
| Gâche par SKU | Diminuer |
| Rendement vendable | Augmenter |
Une automatisation qui n’améliore pas ces indicateurs n’apporte pas nécessairement une réduction réelle des déchets.
Quels KPI suivre chaque semaine pour réduire la gâche ?
Le suivi doit montrer où la matière est perdue et si les actions mises en place produisent réellement un résultat.
| KPI | Ce qu’il mesure |
|---|---|
| Gâche totale (%) | Part de matière non vendable sur la matière totale utilisée |
| Mètres avant première étiquette conforme | Efficacité du démarrage et du calage |
| Gâche par changement de SKU | Performance des changements de travaux |
| Déchets pendant le tirage | Pertes liées à couleur, registre, tension ou séchage |
| Déchets de découpe | Pertes liées à la découpe, au liner et à l’échenillage |
| Rendement vendable | Part de matière transformée en produit conforme |
Il est préférable de suivre ces KPI par machine, équipe, matériau et type de travail plutôt qu’avec une seule moyenne mensuelle.
Quelle checklist utiliser pour chaque travail ?
- Clichés et répétition vérifiés avant démarrage ;
- anilox et recette d’encre confirmés ;
- tension adaptée au support ;
- registre Print-to-Print validé ;
- registre Print-to-Cut validé ;
- découpe et échenillage testés ;
- mètres de démarrage enregistrés ;
- cause des principaux rejets enregistrée.
Une courte fiche de production correctement remplie est souvent plus utile qu’une longue liste de réglages jamais analysée.
FAQ sur la réduction des déchets en impression d’étiquettes
Quel type de déchet faut-il réduire en premier ?
Commencez par celui qui représente le plus de matière non vendable. Dans un atelier de petites séries, il s’agit souvent de la gâche de démarrage. Sur de longs tirages, les dérives de couleur, de registre ou de tension peuvent devenir plus importantes.
Peut-on éliminer complètement les déchets d’étiquettes ?
Non. Une partie des déchets est liée au calage, aux marges, à la matrice et aux chutes de refente. L’objectif réaliste est de réduire la gâche évitable liée aux mauvais réglages, défauts, ruptures et changements inefficaces.
Une presse plus rapide réduit-elle forcément les déchets ?
Non. Une vitesse élevée n’aide que si le registre, la tension, le séchage, la découpe et l’échenillage restent stables. Une machine plus rapide mais nécessitant davantage de réglages ou générant plus de rejets peut produire moins d’étiquettes vendables.
Pourquoi la gâche est-elle plus coûteuse sur les petites séries ?
Parce que les mètres utilisés pendant le calage représentent une plus grande part du tirage. Une perte de 100 m sur un travail de 2 000 m représente 5 %, contre seulement 0,5 % sur un tirage de 20 000 m.
Le nettoyage de l’anilox peut-il réduire les déchets ?
Oui, lorsqu’un anilox encrassé provoque un transfert d’encre irrégulier. Un entretien régulier aide à stabiliser le dépôt d’encre et réduit les corrections répétées de couleur pendant le démarrage et le tirage.
L’automatisation est-elle indispensable pour réduire la gâche ?
Non. Des procédures standardisées, un bon montage des clichés, des recettes fiables et des réglages enregistrés peuvent déjà réduire fortement les pertes. L’automatisation devient surtout intéressante lorsqu’elle diminue réellement les temps de changement et les mètres avant validation.
Comment savoir si les actions de réduction des déchets fonctionnent ?
Comparez les mêmes KPI sur plusieurs semaines. Si les mètres de démarrage, la gâche par changement et les rejets diminuent tandis que le rendement vendable augmente, les actions mises en place produisent un effet mesurable.
Conclusion : réduire les déchets commence par les mesurer
La réduction de la gâche ne dépend pas d’un seul réglage ou d’une seule technologie.
Une méthode simple consiste à suivre :
Mesurer → Identifier → Corriger → Standardiser
Commencez par distinguer les pertes de démarrage, de production, de changement et de finition. Corrigez ensuite la source qui génère le plus de matière non vendable.
Pour une production d’étiquettes rentable, l’objectif n’est pas uniquement d’imprimer plus vite, mais de produire davantage d’étiquettes conformes avec moins de matière consommée.
Si vous souhaitez comparer une configuration dédiée à la production d’étiquettes sur papier autocollant, BOPP, PET, PVC, PP ou PE, découvrez également notre presse flexographique pour étiquettes autocollantes et films .
Share this article: